Angiv boringsdiameter og pasform, fuld diameterdybde, tilladt bundprofil, minimum resterende endevæg og boringens forhold til arbejdsakseltapperne. Hold den anvendelige installationslængde adskilt fra borespidsens dybde. Guanshuos sortiment af blindhuller viser en 2-30 mm boring, 5-150 mm dybde og et maksimalt dybde-til-diameter-forhold på 10:1; disse grænser skal betragtes sammen, ikke blandes frit.
Hold en enkelt kilegang, når hele aksel-, kile- og navforbindelsen opfylder kravene til belastning og montering. Overvej modsatte dobbelte kilespor, når et nav har brug for to drejningsmomentoverførselsbaner, og den matchende geometri kan fremstilles og verificeres sammen. To nøgler fordobler ikke automatisk forbindelsens rating: dimensionsforskelle kan få en nøgle til at gå i indgreb først, og akslen og navet har stadig brug for deres egen styrkekontrol.
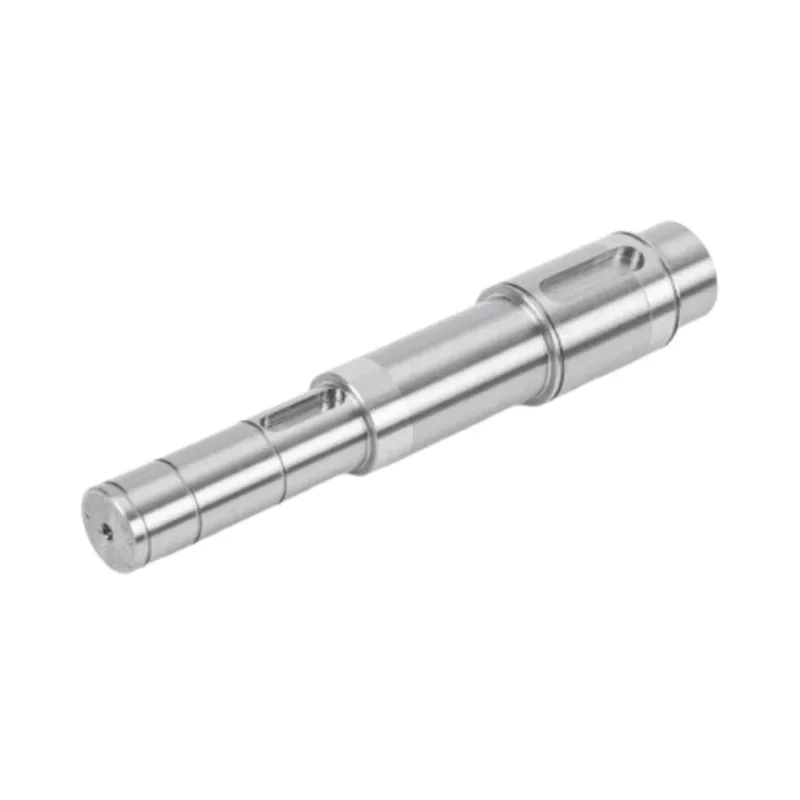
Design en trindelt aksel omkring de komponenter, den lokaliserer. Tjek akseltappen mod det valgte lejes tilladte hjørnekappe, giv lejeringen tilstrækkelig skulderstøtte, og kontroller den funktionelle afstand mellem lokaliseringsfladerne. Angiv journalstørrelse og skuldergeometri separat. En radius, der kun er valgt af hensyn til bearbejdningsbekvemmelighed, kan hindre sædet; et skarpere hjørne kun valgt til frigang kan skabe en træthedsbekymring.
Brug 304 som udgangspunkt for almindelig fugtig eller let ætsende service. Overvej 316, når klorideksponering gør, at modstandsdygtighed over for grubetæring bliver en stærkere prioritet. Vurder varmebehandlet 420, når skaftet har brug for en hård, slidstærk overflade, og miljøet er kompatibelt med den kvalitet. Guanshuos HRC 48 til 55-kapacitet gælder for 420 efter bratkøling og lavtemperatur-tempering. Det gælder ikke alle rustfrie skafter. Angiv kvalitet, materialetilstand og hårdhedskrav sammen, og kontroller derefter den færdige akselgeometri separat.
Angiv motorakslens overfladeruhed separat for hver funktionszone. Marker lejetapperne, tætningskontaktflader, rotor- eller prespasningssæder og momentoverførselsfunktioner på tegningen, og giv derefter hver zone den finish, dens sammenkoblingsdel kræver. Hold diameter, udløb, rethed og cylindricitet som separate kontroller. Hos Guanshuo spænder publicerede finish fra Ra ≤ 0,8 μm på et rustfrit glat akselprodukt til Ra 0,2-0,4 μm på en højhastighedsaksel og Ra 0,05-0,2 μm på lejepositionen af en ultrapræcisionsaksel. Det er produktspecifikke intervaller, ikke én tæppespecifikation for hver motoraksel.
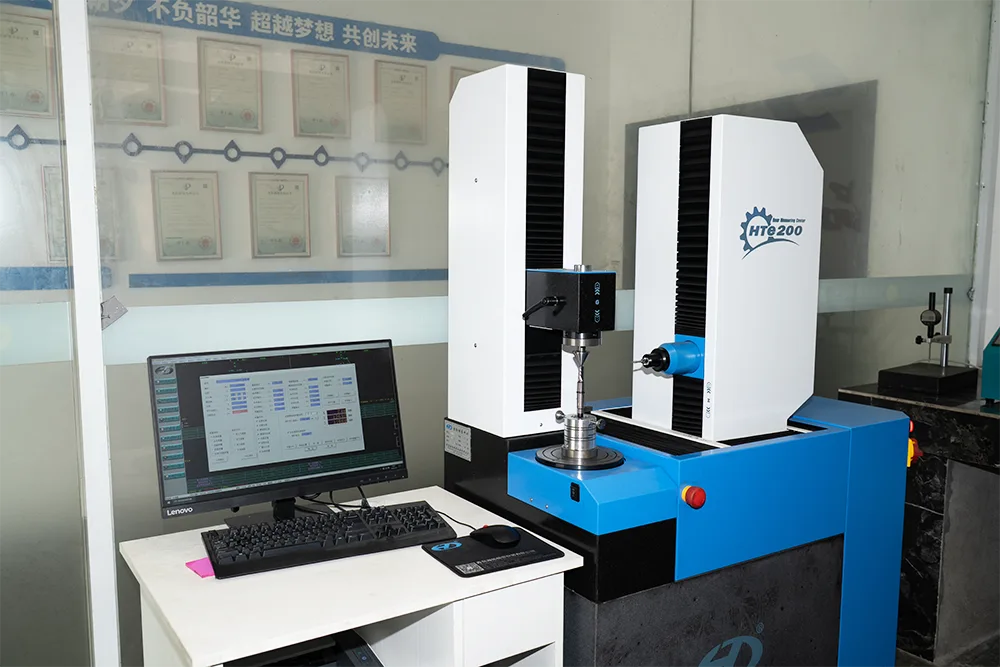
En inspektionsrapport for motoraksel skal identificere delen og tegningsrevisionen, og derefter registrere de faktiske resultater for de egenskaber, der påvirker tilpasning og rotation. Disse omfatter sædvanligvis materiale, kritiske diametre, udløb eller cylindricitet, overfladeruhed, hårdhed og enhver kilegang eller splinegeometri. Brug en rapport fra første artikel til at godkende opsætningen før volumenproduktion. Brug batch records og aftalte screeningregler for at vise, at senere dele holdt sig inden for de samme grænser.
Vi bruger cookies til at tilbyde dig en bedre browsingoplevelse, analysere trafik på webstedet og tilpasse indhold. Ved at bruge denne side accepterer du vores brug af cookies. Privatlivspolitik


 10 2026-09
 10 2026-09
 05 2026-09
 28 2026-08
 25 2026-08