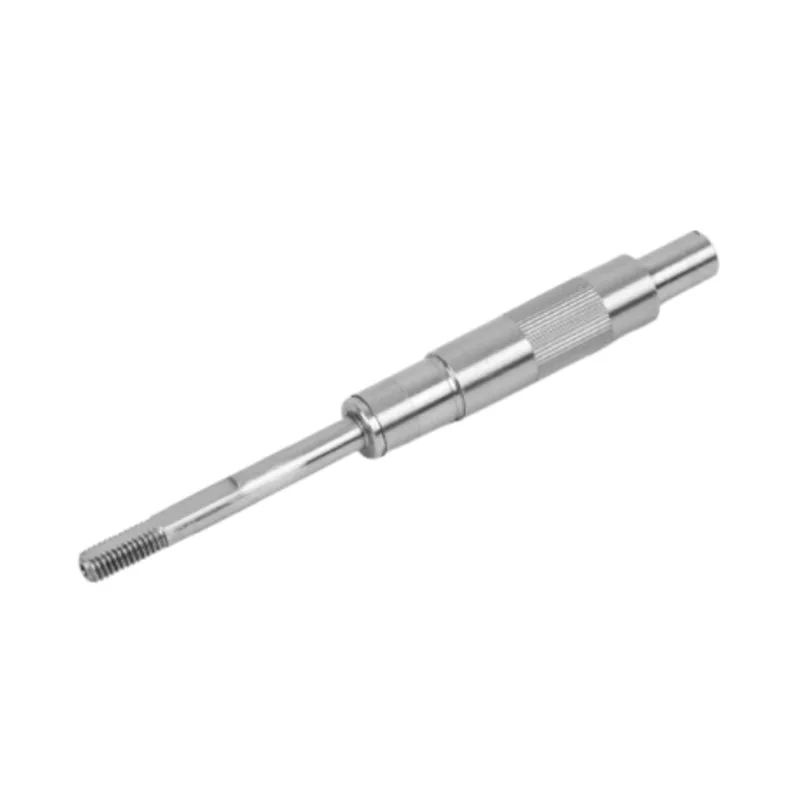
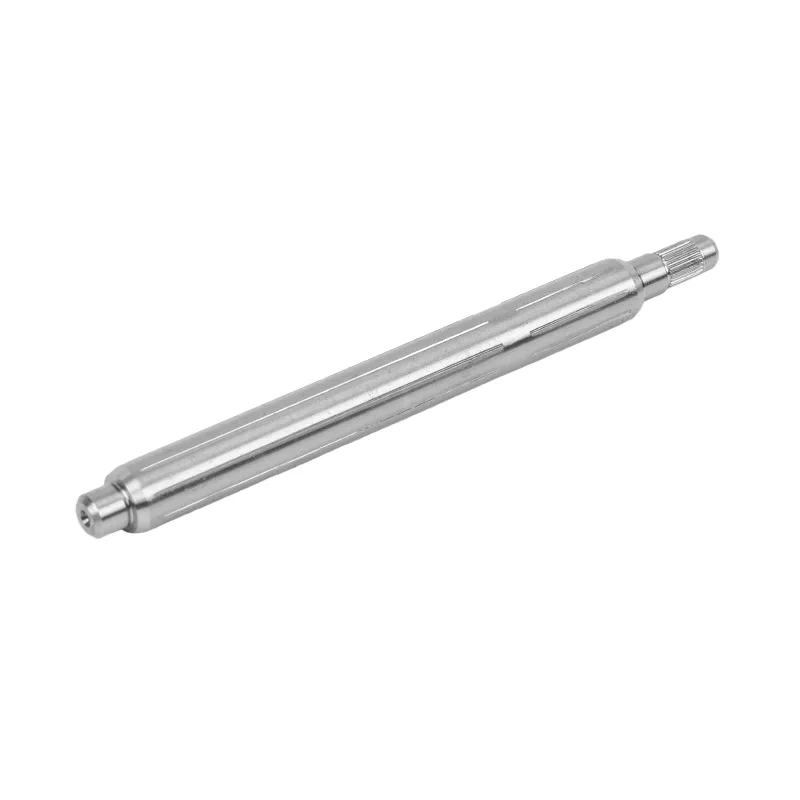
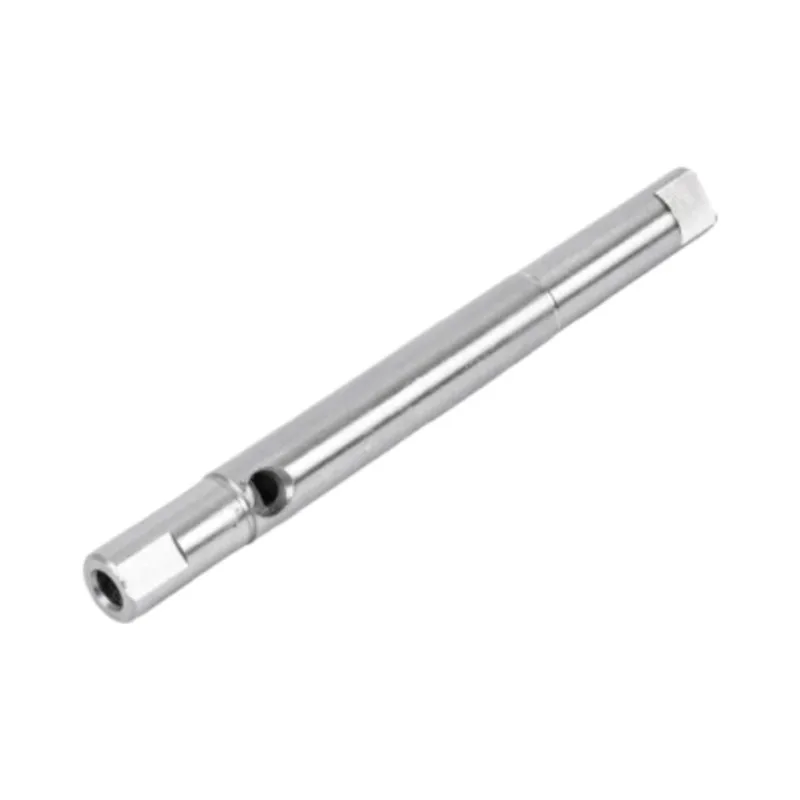
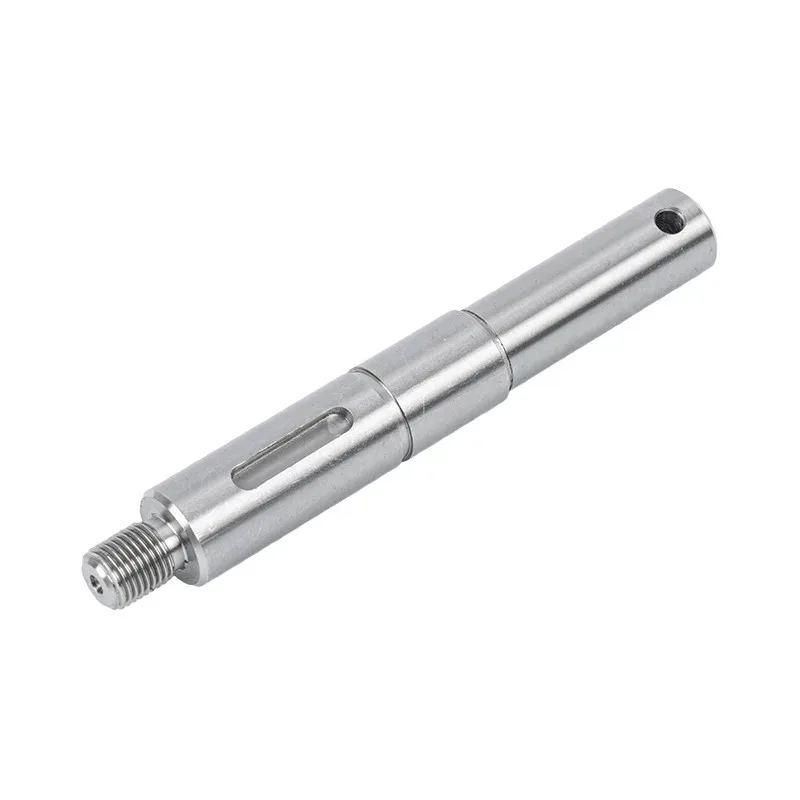
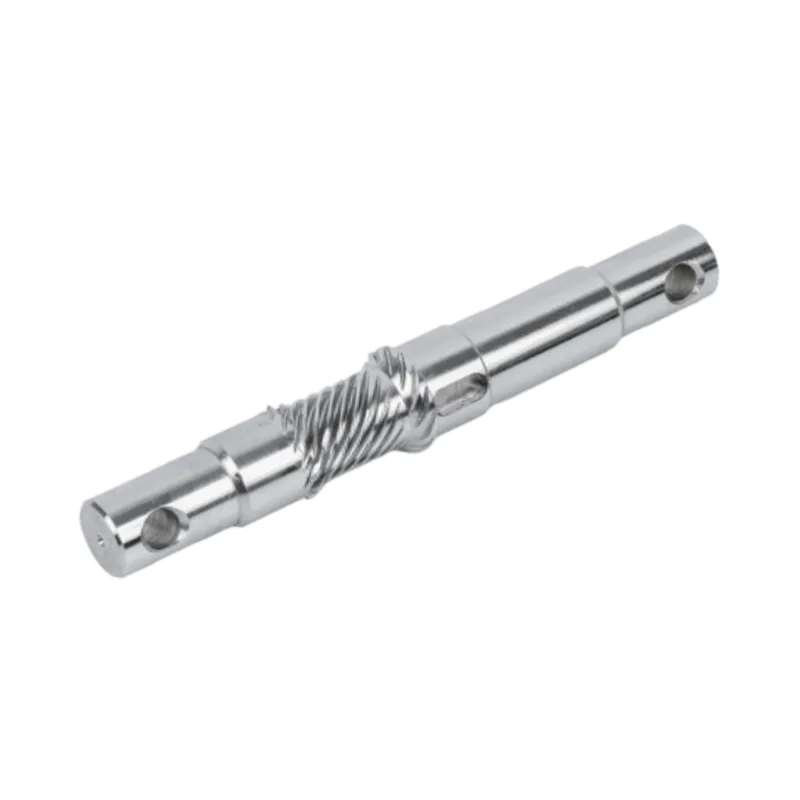
Den snævrere tolerance vælger ikke slibemetoden. Det gør akselgeometrien. En almindelig diameter, der kan passere kontinuerligt gennem en centerløs slibemaskine, er et andet fremstillingsproblem end to lejetapper, der skal forblive koncentriske hen over en skulder.

Vælg cylindrisk slibning til trin-, skulder- og multidiameter motoraksler, når flere aksler skal forblive tro mod én akse. Vælg centerløs slibning til lange, glatte aksler, når én ensartet udvendig diameter og effektiv batchflow er hovedkravene. Nogle produktionsruter anvender begge dele: centerløs slibning håndterer et almindeligt legeme effektivt, derefter afslutter cylindrisk slibning kritiske leje- eller tætningstapper i forhold til akslens akse.
Det åbenlyse køberspørgsmål er, hvilken proces der er mere præcis. Tolerancen alene kan ikke svare på det. Begge processer kan producere præcise akseldiametre. Den nyttige skelnen er, hvordan delen holdes, hvilke overflader der skal forholde sig til hinanden, og om geometrien kan bevæge sig gennem maskinen uden afbrydelser.
Det valg ændrer tilbud og opsætning, samt hvad kontrolrapporten skal bevise. En leverandør, der vælger metoden fra en enkelt diameter, kan gå glip af den funktion, der faktisk styrer motorenheden.
Start med geometri, ikke et tolerancetal
Overvej to tegninger, der begge kræver den samme færdige diameter og overfladeruhed. Den første er et langt glat skaft med en udvendig diameter. Den anden har to lejetapper, en skulder, en tætningsflade og en mindre forlængelse. De deler måske en tolerance, men de deler ikke et slibeproblem.
Det glatte skaft giver fabrikken en gennemgående overflade. Den kan hvile mellem en slibeskive og en reguleringsskive, mens en arbejdsstøtteklinge understøtter den. Den trinformede aksel kan ikke passere gennem den opsætning på samme måde. Dens journaler skal færdiggøres en sektion ad gangen, med delen placeret fra centre eller en anden defineret akse.
Når en tegning når vores skrivebord, cirkler vi rundt om lejet og forseglerne, før vi ser på den generelle toleranceblok. Disse overflader fortæller os, hvordan skaftet fungerer. Sliberuten skal beskytte deres størrelse, finish og forhold til arbejdsaksen.
Hvordan de to slibemetoder understøtter akslen
Workholding ændrer, hvad processen styrer
Diagrammerne er forenklede. Deres formål er at vise, hvorfor workholding, snarere end en markedsføringspåstand om nøjagtighed, driver procesvalget.
Ved cylindrisk slibning roterer akslen omkring sin midterakse, mens hjulet nærmer sig en valgt akseltap. Dette lader kværnen arbejde på tværs af trin og skuldre og bevarer forholdet mellem separate diametre.
Ved centerløs slibning har akslen ingen centerstøtte. Den hviler på en klinge mellem slibeskiven og reguleringsskiven. Arrangementet er velegnet til en kontinuerlig udvendig diameter, fordi delen kan bevæge sig gennem slibezonen uden at blive fastspændt mellem centre.
Cylindrisk vs centerløs slibning sammenligning
| Beslutningsfaktor | Cylindrisk slibning | Centerløs slibning | Hvad køberen skal lægge mærke til |
|---|---|---|---|
| Del støtte | Del er placeret fra centre og roteret omkring en defineret akse. | En del hviler på et arbejdsstøtteblad mellem to hjul. | Støttemetoden bestemmer, hvilket geometrisk forhold processen styrer. |
| Typisk geometri | Skafter med trin, skulder og multidiameter. | Lange, glatte skafter med en kontinuerlig udvendig diameter. | En snæver tolerance gør ikke, at en uegnet geometri passer til en centerløs proces. |
| Midterhuller | Bruger normalt centerplaceringer til slibeaksen. | Der kræves ingen centerhuller til støtte. | Fjern ikke centerfunktioner fra designet, før procesruten er aftalt. |
| Stærkeste kontrol | Koncentricitet og runout forhold mellem separate tidsskrifter. | Konsekvent størrelse langs en almindelig udvendig diameter. | Vælg metoden omkring den funktionelle overflade, ikke den nemmeste dimension at måle. |
| Produktionsflow | Hver journal henvendes og afsluttes som en del af en defineret opsætning. | Understøtter hurtig, kontinuerlig fremføring til passende skaftformer. | Centerløs hastighed skaber kun værdi, når geometrien tillader det. |
| Fælles motorakselpasning | Lejetapper, tætningslande, skuldre og trindelte aksler. | Glatte motoraksler og lange glatte sektioner. | Én tegning kan begrunde en kombineret rute. |
Ingen af kolonnerne er en kvalitetskarakter. En køber kan skrive "centerløs slibning påkrævet", fordi projektet har brug for volumen, og derefter sende en del, hvis skulder- og kladdelayout kræver aksebaseret slibning. Et almindeligt skaft kan også arve en langsommere rute, når dens tegneskabelon blev kopieret fra en trindelt del. Tegningen skal definere resultatet. Fabrikken bør vælge den rute, der kan gentage den.
Når cylindrisk slibning er det bedre valg


Cylindrisk slibning giver mening, når akslen har flere funktionelle diametre. En lejetap kan sidde ved siden af en skulder, efterfulgt af en tætningsflade og en mindre drivende. Diametrene kan alle bestå deres individuelle størrelseskontrol og stadig producere en dårlig samling, hvis deres akser ikke stemmer overens.
En RFQ, der angiver diametertolerance, men udelader datum-forholdet mellem journaler, er ufuldstændig. Diameter er en lokal måling. Runout og koncentricitet beskriver relationer. En cylindrisk slibemaskine kan afslutte den ene aksel, mens akslen roterer omkring den samme reference, der er fastsat for den anden aksel.
Vi foretrækker normalt denne rute, når tegningen inkluderer:
- to eller flere kritiske diametre adskilt af trin eller skuldre;
- leje- og tætningstapper, der skal forblive tro mod den samme akse;
- funktioner, der forhindrer en kontinuerlig passage gennem en centerløs opsætning;
- et udløbskrav knyttet til definerede centre eller journaldatums;
- små produktionsmængder, hvor geometri betyder mere end kontinuerlig fodring.
Guanshuo bruger cylindrisk slibning til trin- og skulderaksler i sin strømarbejdsgang til akselbearbejdning. Fabrikken driver 26 CNC cylindriske slibemaskiner, så dette er en kerneproduktionsproces snarere end et outsourcet efterbehandlingstrin.
Når centerløs slibning vinder sin plads
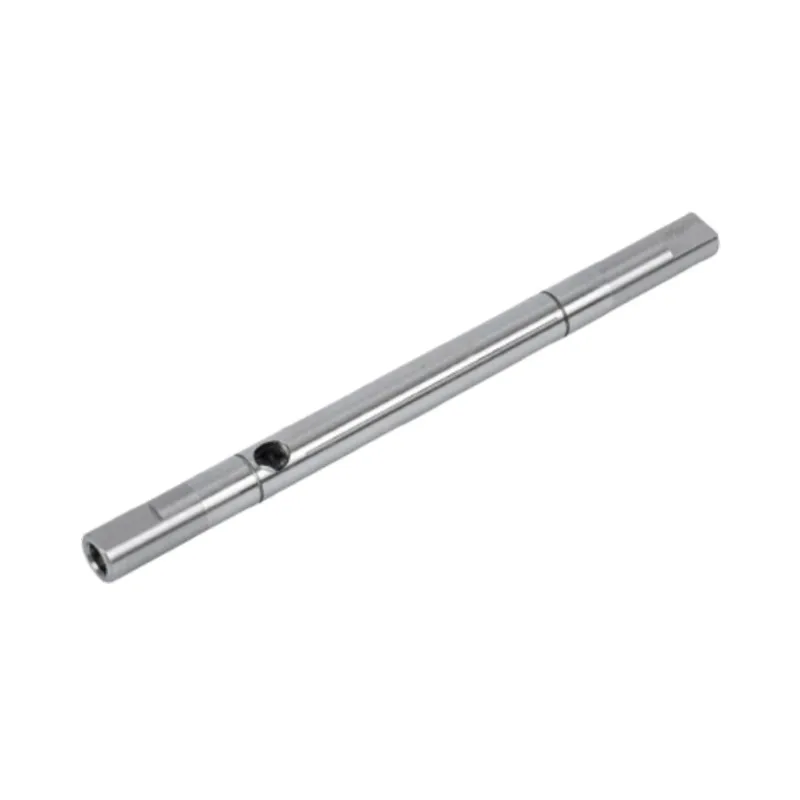
Centerløs slibning er attraktiv, når akselgeometrien forbliver almindelig. Arbejdsstøttebladet understøtter delen tæt på slibezonen, og processen behøver ikke centerhuller for at bære akslen. Det er en praktisk måde at holde en diameter langs en lang, slank del og samtidig opretholde et effektivt produktionsflow.
Vi ser efter tre forhold, før vi anbefaler det: en kontinuerlig slibeflade, en diameter, der er funktionelt vigtig i længden, og en mængde, der drager fordel af opsætningen. Hvis en skulder afbryder passet eller flere journaler skal bindes til en midterakse, kan den tilsyneladende gennemløbsfordel forsvinde.
Guanshuo driver 6 højpræcisions centerløse kværne. Depræcisionsslebet glat motorakselside viser IT5 til IT6 dimensionsnøjagtighed, overfladeruhed ned til Ra 0,4 mikrometer og rethed inden for 0,01 mm for den pågældende produktlinje. Disse værdier beskriver det færdige glatte skaftprodukt. En anden geometri har stadig brug for sin egen tegningsgennemgang.
Hurtigt materialeflow betyder ikke tilfældig proceskontrol. Hjulenes tilstand, reguleringsvirkningen, arbejdshvilestøtte og indgående lager påvirker alle den færdige diameter. Processen er effektiv, fordi opsætningen passer til delen, ikke fordi delen får mindre opmærksomhed.
Et fabriksbeslutningsflow for motoraksler
Vi bruger den komplette tegning, men det følgende flow viser rækkefølgen af spørgsmål. Det forhindrer et team i at vælge en maskine først og tvinge delen til det valg bagefter.
Valg af slibevej
Læs hele akseltegningen
Marker journaler, skuldre og funktionelle datums.
Flere kritiske diametre, trin eller skuldre?
Hvis ja
Cylindrisk slibebane
Hvis en lang almindelig krop også gavner, så gennemgå en kombineret rute.
Hvis nej, fortsæt
Lang, almindelig, kontinuerlig udvendig diameter med nyttig batchflow?
Hvis ja
Centerløs slibebane
Hvis nej
Gennemgå ruten med tegningen
Brug cylindrisk, centerløs eller begge dele, hvor hver passer.
Flowdiagrammet er en planlægningshjælp. Materialetilstand, varmebehandling, slibegodtgørelse og inspektionsdatum hører stadig til i den endelige procesgennemgang.
Når en aksel bruger begge metoder
Én aksel kan have brug for mere end én slibemetode. Hvis den har en lang glat krop plus mindre funktionelle tappene, kan centerløs slibning etablere den glatte diameter effektivt. Cylindrisk slibning kan derefter afslutte de tap, der skal have et direkte forhold til midteraksen.
En glat sektion alene gør ikke hele komponenten egnet til centerløs slibning. En afbrudt funktion kan forhindre et kontinuerligt gennemløb. Vi vil hellere opdele processen, hvor geometrien ændres, end at kompromittere de overflader, der lokaliserer motorenheden.
| Skaft tilstand | Sandsynligvis primær rute | Årsag | Inspektionsfokus |
|---|---|---|---|
| En lang, uafbrudt diameter | Centerløs slibning | Kontinuerlig støtte og effektivt flow passer til geometrien. | Diameterkonsistens, rethed og ruhed langs den kontrollerede længde. |
| To bærende journaler hen over en skulder | Cylindrisk slibning | Journalerne skal forholde sig til én akse på trods af trin. | Journalstørrelser, runout, cylindricitet og skulderforhold. |
| Almindelig krop med kritiske slutjournaler | Kombineret rute | Hver metode håndterer den del af geometrien, den kontrollerer godt. | Kropsstørrelse plus aksel-til-akse-forhold efter endelig slibning. |
| Keyway, krydshul eller afbrudt overflade nær slibezonen | Tegningsgennemgang før rutevalg | Afbrydelsen kan påvirke, hvordan delen passerer igennem eller understøttes. | Funktionsposition, grattilstand, lokal diameter og udløb. |
Hvad hver proces kan løse, og hvad den ikke kan
Slibning er en afsluttende operation. Det kan ikke reparere enhver upstream-beslutning. Akslen skal ankomme med det rigtige materiale, nok slibetilskud, brugbare henføringspunkter og varmebehandling allerede overvejet. Guanshuo'sstation-for-station bearbejdningsprocesefterlader slibning indtil efter varmebehandling, fordi varme kan flytte metallet.
| symptom på butiksgulvet | Hvad skal man tjekke først | Processvar | Hvad slibning ikke kan skjule |
|---|---|---|---|
| Diameteren er korrekt, men journalerne løber ikke sammen | Datum-akse, centertilstand og journalsekvens | Gennemgå cylindrisk slibning omkring den funktionelle akse. | En korrekt lokal diameter beviser ikke koncentriske tappene. |
| Størrelsesændringer langs et langt almindeligt skaft | Indgående rethed, støtte, hjulets tilstand og målesteder | Gennemgå den centerløse opsætning og den fulde kontrollerede længde. | En måling nær enden kan ikke beskrive hele skaftet. |
| Den endelige overflade viser stadig urensede områder | Slibetillæg og forvrængning efter varmebehandling | Ret opstrøms lagerplanen før øget finishfjernelse. | Slibning kan ikke skabe manglende lager. |
| Ruheden passerer, men samlingsvibration forbliver | Runout, koncentricitet, rethed og montagehenføringspunkter | Mål geometriske forhold, ikke overfladefinish alene. | En glat overflade kan stadig dreje rundt om den forkerte akse. |
| Varmebehandlet skaft har brug for overdreven korrektion | Varmebehandlingsvej, formaling ligehed og resterende lager | Gennemgå glatningen før den endelige slibning. | Fjernelse af ekstra materiale fra den ene side kan skubbe en journal under størrelse. |
Vi venter ikke på, at den endelige kværn opdager, at tegningen ikke har noget brugbart datum. Under gennemgangen beslutter vi, hvilke overflader der definerer rotation, og hvilken operation der skaber dem. Den diskussion er normalt mere værdifuld end en anden decimal tilføjet til en generel tolerance.
Slibeevne og inspektion hos Guanshuo
Guanshuo driver 26 CNC cylindriske slibemaskiner og 6 centerløse slibemaskiner med høj præcision. Den bredere udstyrsbase omfatter 2 bearbejdningscentre, 3 drejefræsemaskiner og 60 andre CNC-maskiner. Denne blanding lader fabrikken forbinde grovbearbejdning, drivfunktioner, slibning og inspektion inden for en motorakselrute.

Inspektionsudstyret omfatter hårdhedstestere, todimensionelle projektorer, overfladeruhedsmålere, gearmålecentre og cylindricitetsmålere. Instrumentet skal matche spørgsmålet. Et ruhedsresultat understøtter overfladekravet. En cylindricitets- eller udløbskontrol adresserer geometri. Ingen af dem erstatter den anden.
For præcisionsslebne glatte motoraksler udgiver Guanshuo følgende færdige værdier:
| Udgivet produktkarakteristik | Guanshuo glatte skaft værdi | Inspektionsudstyr anført på produktsiden |
|---|---|---|
| Overfladeruhed | Ra ved eller under 0,4 mikrometer | Overfladeruhedstester |
| Dimensionsnøjagtighed | IT5 til IT6 klasse | Todimensionel projektor og cylindricitetstester |
| Ligehed | Ved eller under 0,01 mm | Cylindricitetstester og gearmålecenter |
Disse tal er nyttige under tidlige indkøb, fordi de viser fabrikkens offentliggjorte glatte skaftområde. De erstatter ikke en deltegning. En trinformet, splinet, hul eller speciel aksel har forskellige overflader og referenceforhold, så dens acceptplan bør bygges omkring den geometri.
Hvad skal der skrives på tegningen og tilbudsanmodningen
Hvis du vil have sammenlignelige tilbud, så spørg ikke kun om "præcisionsslibning". Fortæl fabrikken, hvilket resultat der betyder noget, og lad procesingeniøren forklare ruten. Et nyttigt tilbud inkluderer:
- den komplette akseltegning og aktuelle revision;
- materialekvalitet og varmebehandlingskrav;
- færdige diametre, tolerancer og slibelængder;
- centerhuller, skuldre, riller, kilespor, splines og krydshuller;
- leje-, tætnings- og rotortapper, der definerer den funktionelle akse;
- krav til udløb, koncentricitet, cylindricitet, rethed og ruhed, hvor hver enkelt gælder;
- batch-mængde og forventet produktionsmønster;
- inspektionssteder, prøveudtagningsregler og rapportkrav;
- enhver overflade, der skal forblive uslebet eller beskyttet.
Vores præference er at modtage funktionskravet og tegningen samlet. Hvis en almindelig sektion har brug for konsistens i stor volumen, kan centerløs slibning være det rigtige svar. Hvis to aksler skal rotere på én akse, fortjener cylindrisk slibning mere opmærksomhed. Hvis begge forhold eksisterer, bygger vi en kombineret rute i stedet for at lade som om, at én maskine løser ethvert problem.
Ofte stillede spørgsmål
Hvad er mere præcis, cylindrisk eller centerløs slibning?
Ingen af metoderne er universelt mere præcise. Cylindrisk slibning er bedre egnet til at kontrollere forholdet mellem separate aksler på trappe- eller skulderaksler. Centerløs slibning er velegnet til at opretholde en ensartet udvendig diameter langs en almindelig aksel. Præcision afhænger af at tilpasse processen til geometrien og måle den korrekte karakteristik.
Kan en stepmotoraksel være centerløs jordet?
En trindelt aksel kan indeholde en almindelig sektion, der nyder godt af centerløs slibning, men trin og skuldre kan forhindre en kontinuerlig passage gennem den centerløse opsætning. Dens kritiske journaler bliver almindeligvis gennemgået for cylindrisk slibning, fordi de skal forblive tro mod en defineret akse.
Kræver centerløs slibning centerhuller?
Nej. Ved centerløs slibning hviler akslen på et arbejdsstøtteblad mellem slibeskiven og reguleringsskiven. Processen bruger ikke centerhuller til at understøtte delen.
Kan én motoraksel bruge begge slibningsmetoder?
Ja. En produktionsrute kan bruge centerløs slibning til en lang glat krop og cylindrisk slibning til lejer, tætninger eller endetapper, der skal relatere til akselaksen. Tegningsgeometrien og funktionelle datums bestemmer, om den kombinerede rute er nyttig.
Hvilken præcision udgiver Guanshuo for glatte motoraksler?
Guanshuo udgiver IT5 til IT6 dimensionsnøjagtighed, overfladeruhed ned til Ra 0,4 mikrometer og rethed inden for 0,01 mm for sine præcisionsslebne glatte motoraksler. Andre akselgeometrier bør gennemgås i forhold til deres egne tegninger og inspektionskrav.
Send tegningen med måldiameteren
Guanshuo kan gennemgå din akselgeometri, kritiske journaler, varmebehandling og batchkrav og derefter planlægge den cylindriske, centerløse eller kombinerede slibningsrute omkring den færdige funktion.
Send din motoraksel RFQ