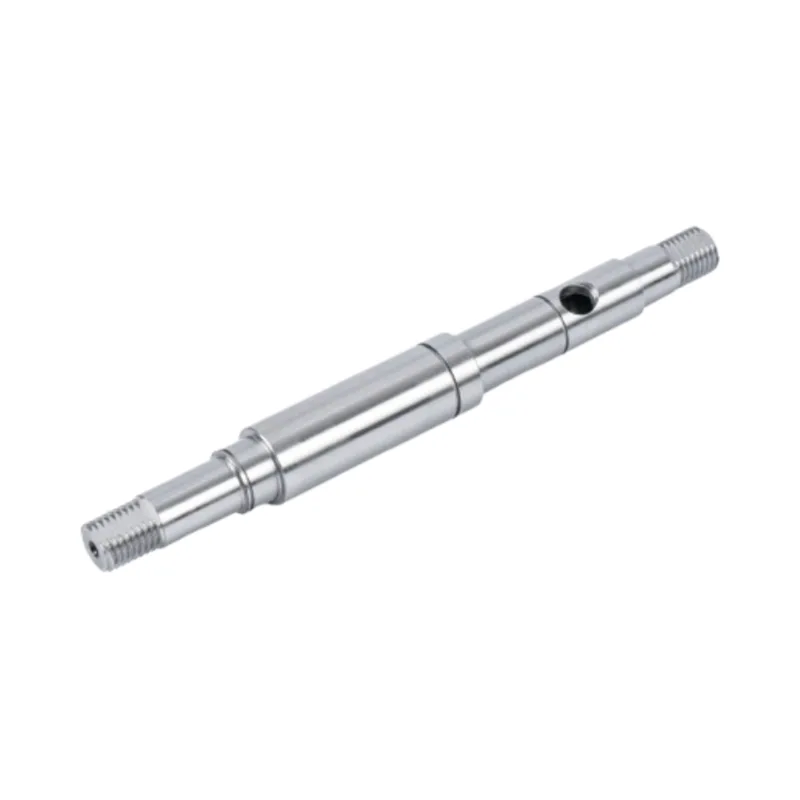
Et skaft kan lade drejebænken se lige ud og bevæge sig under varmebehandlingen. Det nyttige spørgsmål er ikke, om den bevægelse er normal. Det er, om produktionsruten efterlader tilstrækkelig kontrol, slibemateriale og inspektionsbeviser til at bringe akslen tilbage til tegningen.

Akseludretning korrigerer bøjning, der bliver tilbage efter bearbejdning eller opstår under varmebehandling. For en præcisionsmotoraksel hører den normalt til efter hærdning og før slutslibning. Fabrikken måler først akslen mod definerede henføringspunkter, anvender en kontrolleret korrektion, hvor det er nødvendigt, og måler igen. Den endelige slibning bringer derefter kladerne til størrelse og finish. En brugbar tegning skal angive den kontrollerede længde, henføringspunkt, rethed eller udløbstolerance, og det produktionstrin, hvor kravet gælder.
Opretning er en af de operationer, som købere sjældent ser i et tilbud. Det gør det ikke valgfrit. Hvis varmebehandling, slank geometri eller ujævne funktioner flytter skaftet, skal nogen stadig beslutte, hvornår det skal rettes, og hvordan resultatet skal bevises.
Fra et fabrikssynspunkt er udretning ikke et redningstrin for en dårlig del. Det er en planlagt kontrol mellem processer, der naturligt ændrer metallet. Guanshuo'spræcisionsakselbearbejdningsruteplacerer varmebehandling før opretning og præcisionsslibning. Denne ordre beskytter de endelige dimensioner i stedet for at bede en tidligere operation om at holde nøjagtigheden gennem hver senere ændring.
Hvorfor aksler bevæger sig efter varmebehandling
Bearbejdning fjerner materiale. Varmebehandling ændrer tilstanden af det resterende materiale. Begge kan frigøre eller omfordele indre spændinger, så en aksel, der var lige under grovdrejning, kan ikke længere være lige efter hærdning. Jo længere og slankere delen er, desto lettere er det at se effekten, men korttrappede skafter kan også bevæge sig.
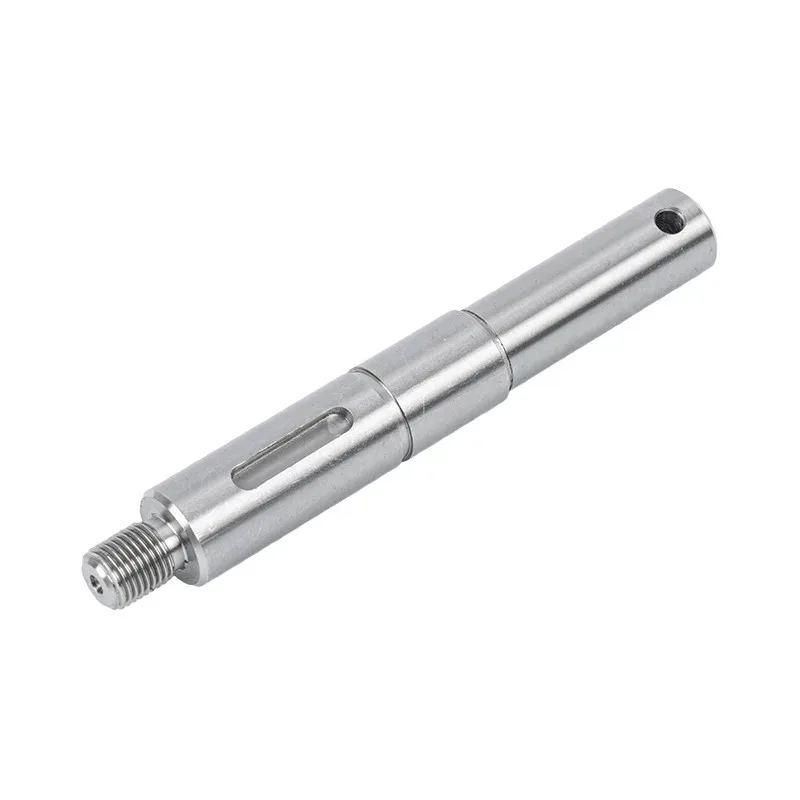
Geometri har også betydning. En aksel med skuldre, kilespor, splines, huller eller forskellige snittykkelser varmer og afkøles ikke som en almindelig cylinder. Disse funktioner er nødvendige for montagen, men alligevel gør de procesplanlægning mindre tilgivende. Vi behandler derfor ikke opretning som en isoleret presseoperation. Vi forbinder det med lagermængde, datumvalg og mængden af materiale, der stadig er tilgængeligt til slibning.
Hvis en tegning kræver en stram slutrunding, er den værste plan at afslutte hver journal før varmebehandling og håbe, at skaftet bliver, hvor det var. Vi foretrækker at overlade den endelige præcision til de operationer, der følger efter hærdning. Det giver processen et sted at gå, når metallet bevæger sig.
Hvor glatning passer i produktionen
Den fulde rute afhænger af materialet og skaftdesignet, men sekvensen nedenfor forklarer opgaven for hver etape. Det følger den proces, der allerede er brugt i Guanshuo'sarbejdsgang til akselbearbejdning.
| Produktionsstadiet | Hvad sker der med skaftet | Hvorfor det betyder noget for ligehed |
|---|---|---|
| Indgående materialeinspektion | Materialekvalitet og stangens tilstand kontrolleres før skæring. | En forsvarlig proces starter med materiale, der matcher tegningen og varmebehandlingsplanen. |
| CNC drejning og fræsning | Diametre, trin, gevind og drivfunktioner er ru eller halvfærdige. | Kritiske tidsskrifter beholder nok lager til senere slibning. |
| Varmebehandling | Akslen modtager den specificerede hærdningsproces. | Delen kan bevæge sig, når spændingen ændres under opvarmning og afkøling. |
| Opretning | Akslen måles, korrigeres om nødvendigt og måles igen. | Operationen reducerer bøjningen, før det endelige materiale fjernes fra journalerne. |
| Præcisionsslibning | Cylindrisk eller centerløs slibning bringer kontrollerede diametre til endelig størrelse og finish. | Slibning forfiner den endelige geometri og fjerner det planlagte tillæg. |
| Afsluttende inspektion | Mål, rethed eller udløb, finish og andre tegningsegenskaber registreres. | Resultatet kontrolleres i det samme datum-system, som tegningen kræver. |
Denne ordre er mere nyttig end et vagt løfte om, at skaftet vil blive "tjekket". Den fortæller køberen, hvornår geometrien er oprettet, og hvornår den er verificeret. Det afslører også et fælles tilbudsgab: to leverandører kan prissætte den samme tegning, men den ene kan inkludere korrektion efter varmebehandling og registreret slutinspektion, mens den anden antager en enklere rute.
Definer, hvad straight betyder, før produktionen starter
Ordet "lige" lyder indlysende, indtil en inspektør skal måle det. En aksel kan have en lige midterlinje, men dårlig akseludløb. En tapp kan være rund alene og stadig sidde uden for den akse, der er etableret af lejesæderne. En lang almindelig diameter kan have brug for en direkte rethedskontrol, mens en samlet motor kan bekymre sig mere om, hvordan to aksler roterer sammen.
| Krav | Hvad den beskriver | Spørgsmål tegningen skal besvare |
|---|---|---|
| Ligehed | Hvor langt et linjeelement eller akselakse afviger fra en lige tilstand. | Hvilken overflade eller akse styres, og over hvilken længde? |
| Runout | Hvor meget en overflade varierer, mens akslen roterer omkring en defineret referenceakse. | Hvilke kladder eller centre etablerer rotationsaksen? |
| Cylindricitet | Formen af en cylindrisk overflade uden brug af et separat datum. | Hvilken journal har brug for formularkontrollen? |
| Diameter og pasform | Den færdige størrelse af en tapp og hvordan den passer sammen med et leje, tætning eller nav. | Hvilken tolerance gælder efter slibning? |
Disse kontroller er relaterede, men de er ikke udskiftelige. Det er her, vi nogle gange skal bremse et projekt, før vi kan sætte farten op. Hvis en tegning siger "rethed 0,01" uden at identificere det kontrollerede spænd eller måletilstand, omdanner vi først denne note til en inspektionsinstruktion. Ellers kan køber og fabrik producere forskellige numre fra samme aksel.
Fabriksudretningsløkken er mål, korrekt, mål igen
En fornuftig udretningsløkke starter med måling, ikke kraft. Operatøren skal lokalisere bøjningen, forstå referenceaksen og vide, hvor meget korrektion den næste proces kan acceptere. Anvendelse af en rettelse uden denne information kan flytte fejlen i stedet for at reducere den.
1. Opret referencen
Akslen er understøttet eller placeret på en måde, der matcher tegningens datum-logik. På en trinformet motoraksel kan de to lejetapper betyde mere end en ubrugt midtersektion. På et andet design kan centerhuller etablere bearbejdningsaksen. Inspektionsopsætningen skal følge funktionskravet.
2. Kortlæg svinget
Akslen roteres eller scannes for at lokalisere den største afvigelse og dens position langs længden. En aflæsning på ét sted kan ikke beskrive en aksel med flere trin. Operatøren kontrollerer det kontrollerede spænd og er opmærksom på overgange nær skuldre, riller og varmebehandlede sektioner.
3. Anvend en kontrolleret korrektion
Korrektionen retter sig mod den målte bøjning. Hvor meget kraft og hvor den skal påføres afhænger af materialets tilstand, diameter, længde og geometri. Derfor er en universel glatteopskrift ikke nyttig. Operatøren arbejder ud fra den faktiske del frem for et fast nummer kopieret fra en anden aksel.
4. Tjek igen før slibning
Akslen vender tilbage til samme målelogik efter korrektion. Hvis det er klar til slibning, skal der stadig være nok lager på journalerne til at rense overfladerne og nå endelig størrelse. Opretning og slibning er separate operationer, men de deler det samme kvotebudget.
Døm ikke opretning efter hvordan delen ser ud på en bænk. Vurder det ved en gentagelig aflæsning knyttet til tegningen, og bekræft derefter det endelige resultat efter slibning.

Hvad slibning kan og ikke kan rette
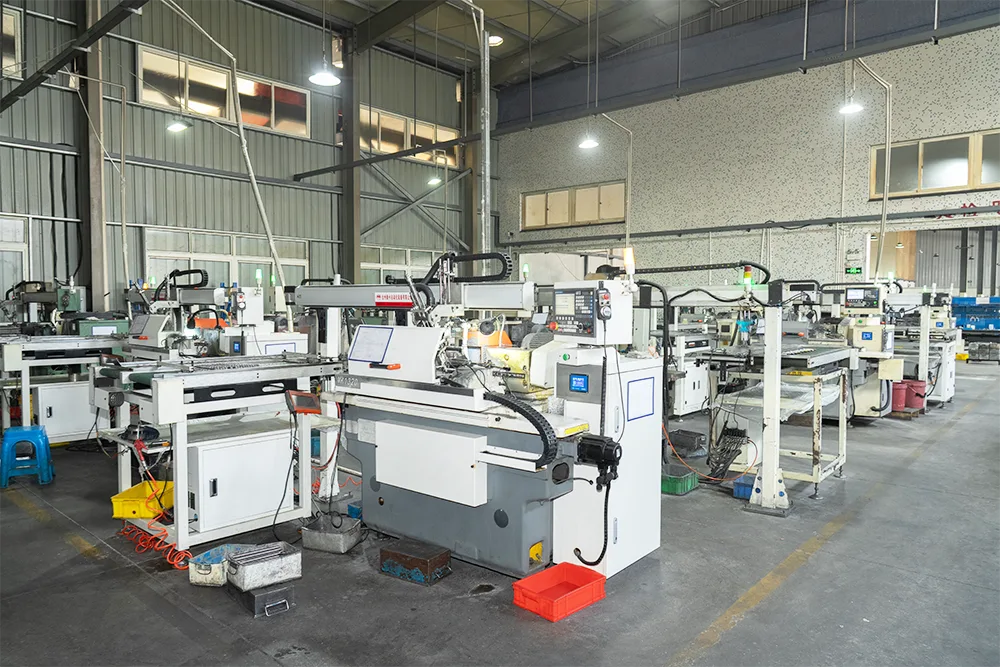
Den endelige slibning udfører to vigtige opgaver. Det bringer de løbende diametre til deres færdige størrelse, og det forbedrer geometrien og overfladefinishen efterladt af tidligere stadier. Guanshuo bruger både CNC cylindrisk slibning og centerløs slibning. Den korrekte metode afhænger af delen.
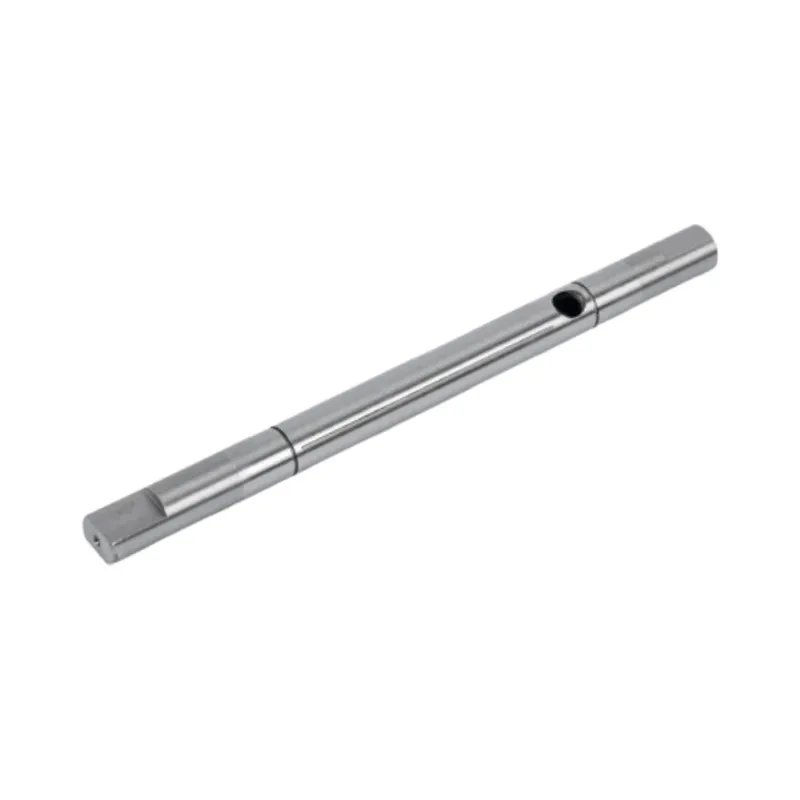
Cylindrisk slibning passer til trin- og skulderaksler, fordi tapperne kan afsluttes i forhold til en defineret akse. Centerløs slibning er effektiv til lange glatte diametre, der ikke kræver centre. Guanshuos præcisionsslibeside specificerer IT5 til IT6 dimensionsnøjagtighed, overfladeruhed ned til Ra 0,4 mikrometer og rethed inden for 0,01 mm for denspræcisionsslebne glatte motoraksler.
Slibning kræver stadig en realistisk startbetingelse. Hvis et hærdet emne er dårligt bøjet, kan fjernelse af materiale fra den høje side, indtil det ser lige ud, efterlade for lidt lager på et andet område eller tage bladet under størrelse. Vi vil hellere rette midterlinjen først og bruge slibning til det præcisionsarbejde, det er beregnet til.
Sletning af en mellemrethedskontrol kan få ruten til at se kortere ud. Det kan også sende et bøjet hærdet emne til en dyr slibeoperation. En hurtig kontrol før slibning beskytter mere værdi end den samme kontrol, der først udføres efter al efterbehandling er færdig.
Hvilke akselgeometrier kræver mere opmærksomhed
Der er ingen enkelt diameter eller længde, hvor det pludselig bliver nødvendigt at rette ud. Vi ser på hele geometrien og processen. Et langt glat skaft opfører sig anderledes end et kort skaft med en tung skulder. En kilegang eller spline ændrer sektionen. Et krydshul fjerner materiale fra et område. Lokal hærdning kan skabe et andet stressmønster fra behandling gennem hele afsnittet.
Følgende forhold fortjener en eksplicit gennemgang af ligehed under tilbudsgivning og planlægning af første artikel:
- lange aksler med en lille diameter i forhold til deres længde;
- trindelte aksler med store ændringer i snit;
- aksler med kilespor, splines, flade eller krydshuller;
- dele med tæt udløb mellem to lejetapper;
- aksler, der får hærdning før endelig slibning;
- højhastighedsmotoraksler, hvor en lille aksefejl påvirker rotationen.
Den liste er ikke en automatisk afvisningsregel. Det fortæller os, hvor vi skal bruge ingeniørmæssig opmærksomhed. Guanshuo fremstiller glatte, trindelte, kilespor, splinede, hule og specielle motoraksler, så procesplanlægning skal følge den individuelle tegning i stedet for én standardrute for hver form.
Hvordan man inspicerer resultatet
Sluteftersyn skulle besvare et smalt spørgsmål: opfylder skakten tegningen i den stand, som kunden vil modtage den? Rapporten skal have delnummeret og tegningen revision, den kontrollerede karakteristik, det nominelle krav, det faktiske resultat, måleudstyret og inspektionsstadiet.
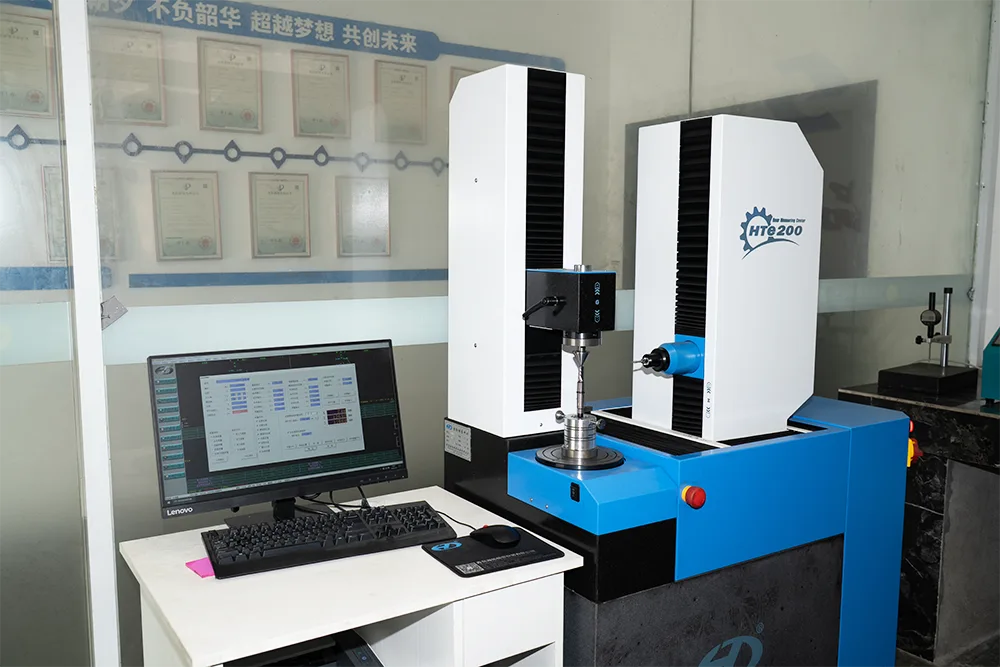
Guanshuos inspektionsudstyr omfatter hårdhedstestere, todimensionelle projektorer, overfladeruhedsmålere, gearmålecentre og cylindricitetsmålere. Fabrikken driver også fuldautomatisk optisk inspektionsudstyr. Disse instrumenter udfører forskellige opgaver. En ruhedsmåler kan ikke bevise udløb, og et diameterresultat kan ikke bevise, at to akser deler en akse.

For et nyt skaft foretrækker vi at blive enige om målelogikken inden den første artikel laves. Det betyder, at datum, kontrolleret spændvidde, inspektionsstadium og prøveudtagningsreglen allerede er klare. Hvis køber har brug for aflæsninger efter varmebehandling samt efter slibning, hører denne anmodning hjemme i tilbudstilbuddet. Det bør ikke vises, når batchen er færdig.
Hvad skal der skrives på tegningen og tilbudsanmodningen
En leverandør kan ikke angive en pålidelig opretnings- og inspektionsrute ud fra en isoleret tolerance. Send den komplette tegning og forklar, hvordan akslen fungerer i samlingen. Følgende information lader fabrikken forbinde funktionskravet til produktionen.
- delnummer, tegningsrevision og årlig eller batch-mængde;
- materialekvalitet og påkrævet varmebehandling;
- endelige hårdhedskrav, hvor det er relevant;
- kontrollerede journaler, datums og målespænd;
- tolerancer for rethed, udløb, cylindricitet og diameter, hvor hver enkelt gælder;
- overfladeruhed på leje-, tætnings- eller glidende overflader;
- funktioner såsom skuldre, kilespor, splines, gevind og krydshuller;
- inspektionsstadiet, prøveudtagningsplan og påkrævet rapportformat;
- monteringshastighed eller funktion, når det ændrer, hvilke overflader der betyder mest.
Vores præference er enkel: Vis os den funktionelle akse i stedet for kun at sende en samling af dimensioner. Når vi ved, hvilke overflader der finder rotoren, lejet, tætningen eller navet, kan vi vælge en rute, der beskytter disse forhold gennem varmebehandling, opretning, slibning og inspektion.
For et bredere overblik over produktionssekvensen, brugstation-for-station bearbejdningsguide. If the immediate job is a plain precision shaft, theglat motoraksel slibesidegiver de relevante færdige specifikationer og udstyr.
Ofte stillede spørgsmål
Hvornår skal en motoraksel rettes op?
En motoraksel bør kontrolleres for rethed efter enhver operation, der kan flytte metallet, især varmebehandling. Hvis korrektion er påkrævet, skal det normalt ske før den endelige slibning, så journalerne stadig har nok lager til at nå deres færdige størrelse og geometri.
Er akslens rethed det samme som runout?
Nej. Straightness styrer et linjeelement eller en akse, mens runout måler overfladevariation, når akslen roterer omkring en defineret datum-akse. En tegning kan have brug for en eller begge, afhængigt af hvordan lejerne, tætningen, rotoren eller navet er placeret på akslen.
Kan slibning rette en bøjet aksel?
Slibning kan forfine den endelige geometri og fjerne en planlagt mængde materiale, men den bør ikke bruges til at skjule overdreven bøjning i et hærdet emne. Hvis der skal fjernes for meget materiale fra den ene side, kan kladden miste lager eller slutte under størrelse. Retning skal først bringe akslen i en tilstand, som den endelige slibning kan kontrollere.
Hvilken rethed kan Guanshuo opnå på en glat motoraksel?
Guanshuo specificerer rethed inden for 0,01 mm for sine præcisionsslebne glatte motoraksler. Samme produktside specificerer IT5 til IT6 dimensionsnøjagtighed og overfladeruhed ned til Ra 0,4 mikrometer. Krav til en anden akselgeometri bør gennemgås i forhold til tegningen.
Hvilke oplysninger skal jeg sende for et tilbud på skaftretning?
Send den komplette tegning med materiale, varmebehandling, datum, kontrolleret længde, rethed eller udløbstolerance, endelige journalstørrelser, overfladefinish og inspektionskrav. Inkluder akslens funktion og produktionsmængde, så fabrikken kan planlægge opretning, slibning og rapportering som én rute.
Gør rethedskravet målbart
Send Guanshuo din motorakseltegning, varmebehandlingskrav og inspektionsnoter. Vores team kan gennemgå datumstrukturen og planlægge bearbejdnings-, opretnings-, slibe- og verifikationssekvensen omkring den færdige del.
Send din motoraksel RFQ