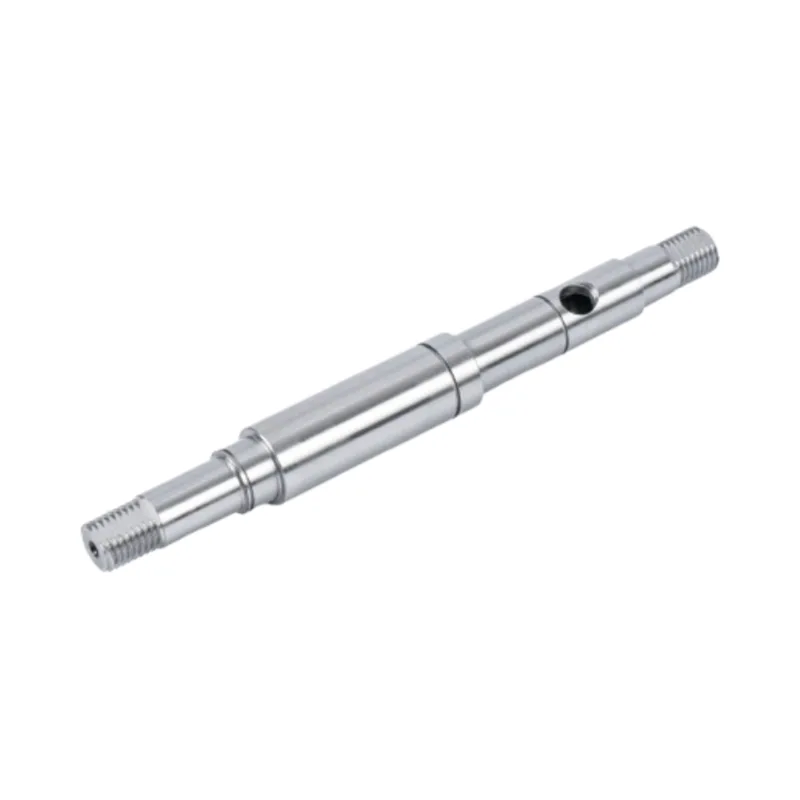
En motoraksel kan se ren ud og stadig være forkert, hvor motoren skal have den rigtige. En nyttig inspektionsrapport forbinder tegningen med målte resultater, viser hvilke funktioner der blev kontrolleret og gør det klart, om beviset dækker én prøve eller produktionspartiet.

Inspektion bliver ofte diskuteret i slutningen af et skaktprojekt, efter at materialet, varmebehandlingen og prisen allerede er aftalt. Det er sent. En leverandør kan ikke opbygge en fornuftig kontrolplan, før køber markerer de overflader og funktioner, der har betydning for montagen.
En nyttig rapport forbliver fokuseret på et praktisk spørgsmål: opfyldte denne aksel tegningen på de funktioner, der styrer pasform, rotation, slid og drejningsmomentoverførsel?
Start med tegningen, ikke inspektionsrummet
En inspektionsplan begynder med tegningsrevisionen. Den nominelle størrelse alene er ikke nok. Inspektøren har også brug for tolerance, datum, måleplacering, krav til overfladefinish, varmebehandlingstilstand og enhver særlig bemærkning knyttet til denne funktion.
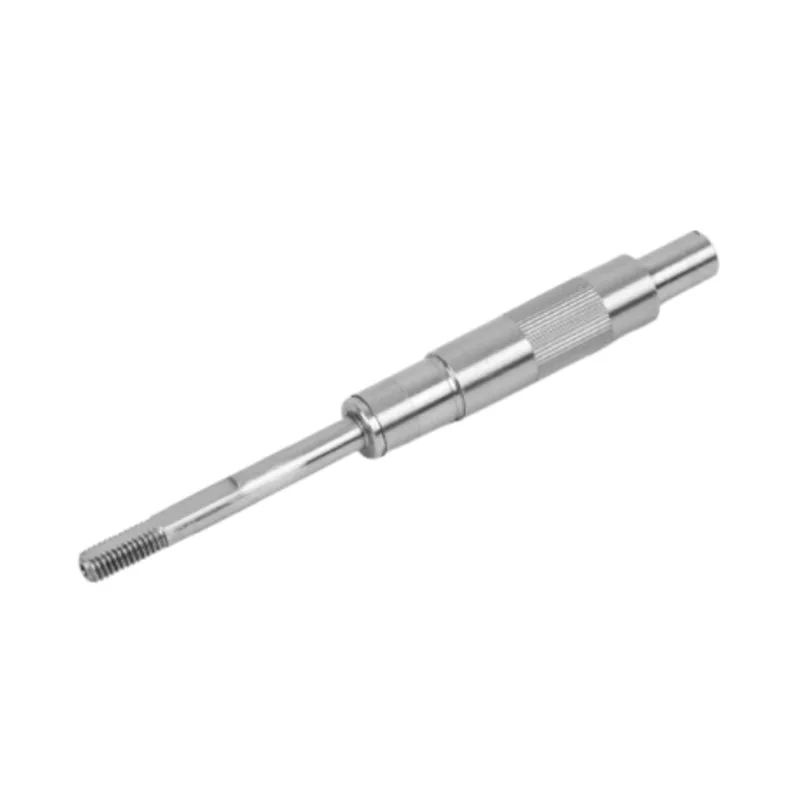
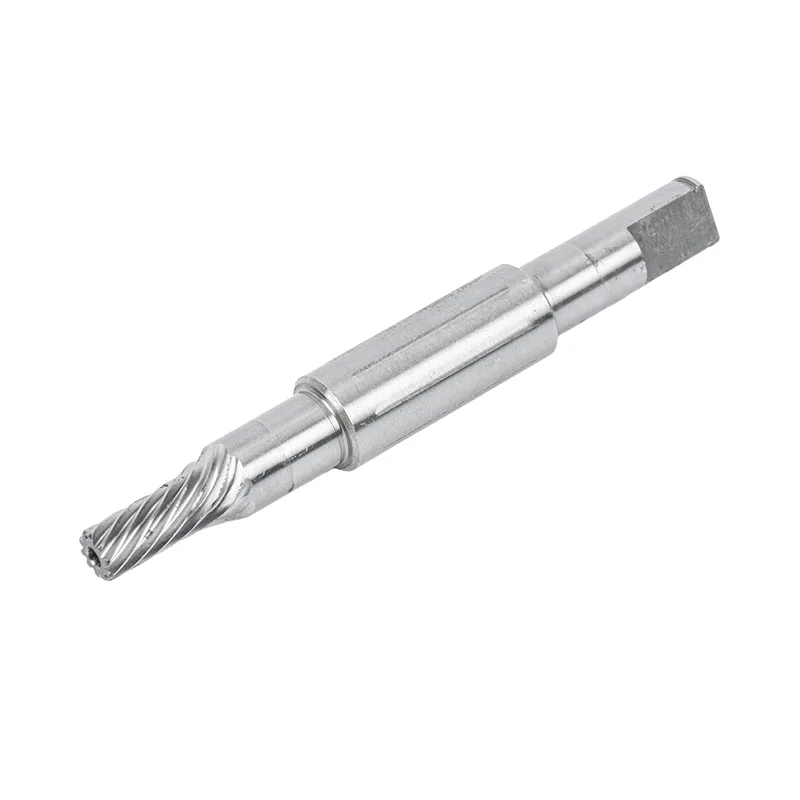
Overvej en trinformet motoraksel med to lejetapper, en tætningsflade og en kilegang. At måle hver blotlagt diameter til den samme dybde spilder tid og kan stadig gå glip af de vigtige forhold. De to lejetapper skal muligvis køre på én akse. Tætningsfladen skal muligvis have en specificeret overfladefinish. Kilesporet kan have behov for at kontrollere sin bredde, dybde og position i forhold til et henføringspunkt. Det er forskellige inspektionsopgaver, selvom de hører til én del.
Tilpas inspektion til produktionsstadiet
Slutinspektion kan ikke rette op på et problem, der startede med det forkerte materiale eller en misforstået opsætning. En stærkere plan sætter kontrol, hvor den relevante risiko først dukker op. Guanshuo er udgivetpræcisionsakselbearbejdningsrutebegynder med indgående materialeinspektion og slutter i et dedikeret inspektionstrin efter slibning.
| Scene | Hvad skal verificeres | Hvorfor hører den til her | Nyttig rekord |
|---|---|---|---|
| Indgående materiale | Karakter, batchidentitet og leveret materialedokumentation | Bearbejdning kan ikke reparere en materialeuoverensstemmelse | Materialecertifikat knyttet til produktionspartiet |
| Første opsætning | Tegningsdimensioner, trækpositioner og datums | En første artikel kan afsløre en opsætnings- eller fortolkningsfejl, før batchen kører | Eftersynsrapport i første artikel med faktiske værdier |
| Efter varmebehandling | Hårdhed og enhver geometri, der måtte have flyttet sig | Varmebehandling ændrer materialets tilstand og kan flytte en slank del | Hårdhedsresultater og de aftalte geometrikontroller |
| Efter slibning | Endelige diametre, rundhed, cylindricitet, udløb, rethed og overfladefinish | Slibning sætter de endelige løbeflader | Mål og overfladefinish rapport |
| Efter spline- eller kilesporsarbejde | Profil, afstand, position, bredde, dybde, affasninger og radier som krævet af tegningen | Drivfunktionerne skal passe sammen med kundens nav eller gear | Resultater af profil- eller gearmåling |
| Før forsendelse | Aftalte kritiske egenskaber, delidentitet, mængde og synlig tilstand | Forsendelsesposten skal repræsentere de dele, der frigives | Batchinspektion eller endelig udgivelsesrapport |
Hvad skal der måles på en motoraksel?
Tegningen afgør den endelige liste, men de fleste præcisionsmotoraksler kombinerer flere typer målinger. Hver enkelt besvarer et andet spørgsmål.
Kritiske diametre og pasformer
Lejetapper, tætningsflader, rotorsæder og gearpasninger kræver faktiske målte diametre. En rapport, der kun siger "bestå" skjuler, hvor tæt processen kører på tolerancegrænsen. Faktiske værdier gør det muligt at spotte drift, før en senere batch krydser denne grænse.
Afrunding, cylindricitet og runout
Diameter fortæller dig størrelsen på et målepunkt. Den fortæller dig ikke, om hele journalen er rund, om overfladen forbliver cylindrisk langs dens længde, eller om en journal løber tro mod et andet datum. Rapporten skal navngive den egenskab, der måles, og det anvendte datum. At gruppere alle tre under en vag etiket som "lige" skaber plads til uenighed.
Overfladeruhed
Overfladeruhed hører til en navngiven overflade. Et enkelt Ra-resultat uden en placering er svært at bruge, når akslen har flere tap og en tætningsflade. For sinpræcisionsslebne glatte motoraksler, Guanshuo udgiver Ra ved eller under 0,4 mikrometer. Denne værdi bør ikke kopieres på hver akseltegning. Ansøgnings- og parringsdelen afgør stadig kravet.
Hårdhed
Et hårdhedsresultat hjælper med at bekræfte varmebehandlingsresultatet. Rapporten skal identificere, hvor testen blev taget, og forbinde den med tegningskravet. Hvis forskellige områder af akslen får forskellig behandling, kan et umærket hårdhedsnummer ikke beskrive hele delen.
Nøglebaner, splines og andre drivfunktioner
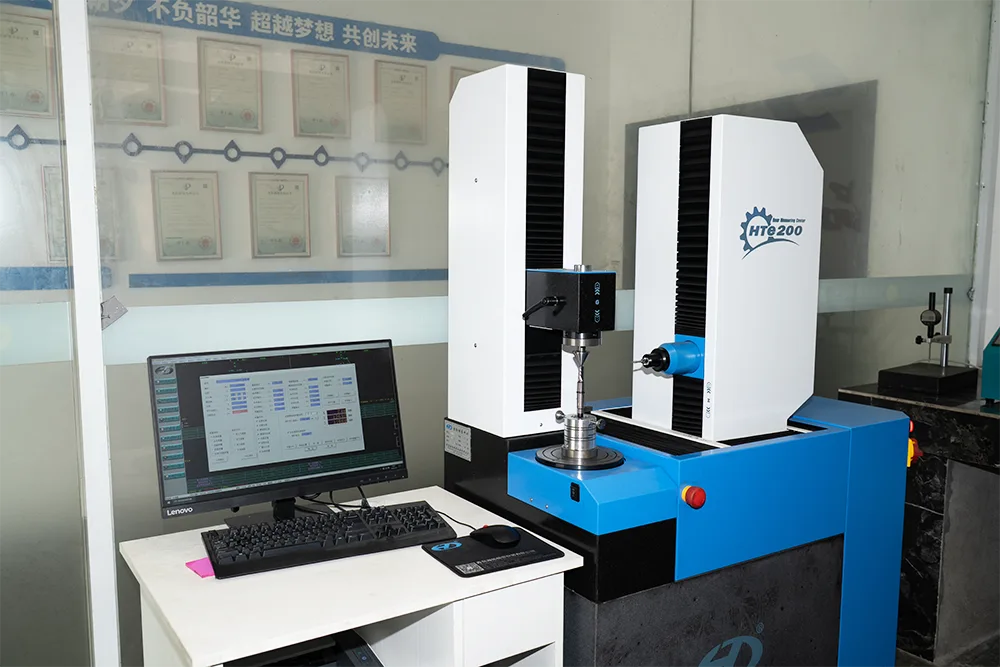
En funktion kan opfylde sin bredde eller tandstørrelse og stadig være forkert placeret i forhold til akselaksen. Nøglespor kan have brug for bredde, dybde, symmetri og positionskontrol. Splines kan have behov for tandprofil og afstandsmål. Guanshuo lister to-dimensionelle projektorer og et gear-målecenter blandt sit inspektionsudstyr, som understøtter disse forskellige måleopgaver.
Første artikel, batchrapport og fuld screening er ikke det samme
En inspektionsrapport i første artikel godkender fortolkningen og opsætningen af en ny eller ændret del. Den skal dække de tegningsegenskaber, der er nødvendige for at bevise, at processen frembragte den tilsigtede geometri. Køberen gennemgår den, før den frigiver fuld produktion.
En batchinspektionsrapport har en anden opgave. Den registrerer de aftalte karakteristika for forsendelsen eller produktionspartiet. Den kan indeholde gentagne målinger på tværs af udvalgte dele, men dens omfang afhænger af inspektionsplanen. En første artikel kan ikke bevise, at en lang løbetur holdt sig stabil, og en sidste prøve kan ikke beskrive alt, hvad der skete under løbet.
Fuld screening giver mening, når en egenskab er kritisk, konsekvensen af flugt er høj, eller automatiseret inspektion kan kontrollere det effektivt. Guanshuo listerfuldautomatisk optisk inspektionsudstyrsammen med sine andre instrumenter. Automatiseret screening kan hjælpe med at fange dimensionsforskydning under en volumenkørsel, men køberen og fabrikken skal stadig blive enige om, hvilke egenskaber systemet kontrollerer.
Sådan læser du en inspektionsrapport for motoraksel
Start øverst i rapporten. Bekræft delnummer, tegningsrevision, materiale- eller batchreference, inspektionsdato og repræsenteret mængde. Hvis identiteten ikke stemmer overens med indkøbsordren og tegningen, kan nedenstående mål ikke frigive forsendelsen.
Læs derefter hvert resultat som en række beviser. En nyttig række indeholder karakteristikken, nominel værdi, tolerance eller grænse, faktisk resultat, enhed, instrument eller metode og disposition. For geometriske kontroller skal den også identificere datum eller overflade. For en proces med flere hulrum eller flere maskiner skal rapporten muligvis identificere kilden til hver prøve.
| Indberetningsfelt | Spørgsmål den skal besvare |
|---|---|
| Del- og tegningsrevision | Inspicerede fabrikken den samme definition, som køberen godkendte? |
| Karakteristisk og beliggenhed | Hvilken diameter, journal, træk eller overflade blev kontrolleret? |
| Nominel og tolerance | Hvilken grænse bestemte accept? |
| Faktisk resultat | Hvor sad den målte del inden for det tilladte område? |
| Enhed og metode | Kan en anden inspektør forstå og gentage kontrollen? |
| Prøve identitet og mængde | Dækker beviset en første artikel, udvalgte batchprøver eller fuld screening? |
| Inspektør/dato/status | Hvem udgav pladen, hvornår og med hvilket resultat? |
Kig efter mønstre i stedet for isolerede grønne kasser. Hvis hver diameter ligger tæt på den samme grænse, kan batchen passere, mens processen kører. Faktiske værdier lader fabrikken justere inden næste produktionskørsel. Bestået/ikke-bestået karakter alene viser ikke det mønster.
Fælles huller, der gør en kontrolrapport svag
Følgende problemer gør en rapport svær at stole på eller genbruge:
- Rapporten har ingen tegningsrevision.
- Den viser kun bestået/ikke bestået karakterer og ingen faktiske målinger.
- Prøvemængden mangler.
- Runout rapporteres uden et datum.
- Ra rapporteres uden at navngive den inspicerede overflade.
- Hårdhed er angivet uden en testplacering.
- Et resultat fra første artikel præsenteres som bevis for hele produktionsbatch.
- Materialecertifikatet kan ikke knyttes til delene i forsendelsen.
Ingen af disse problemer kræver en dyrere maskine at løse. De kræver en klarere aftale mellem køber og leverandør inden produktionen starter.
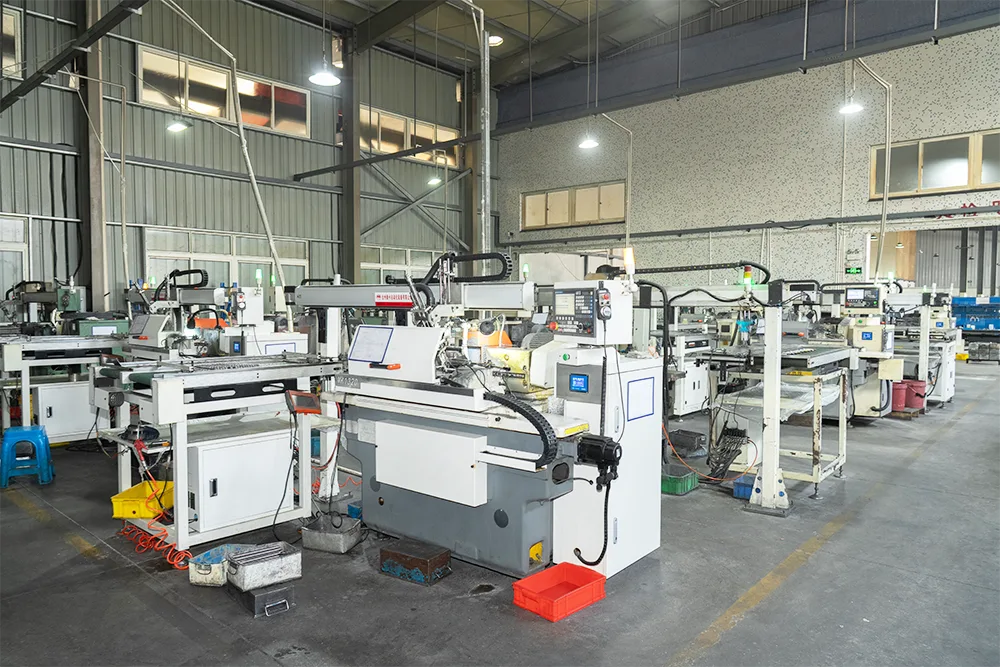
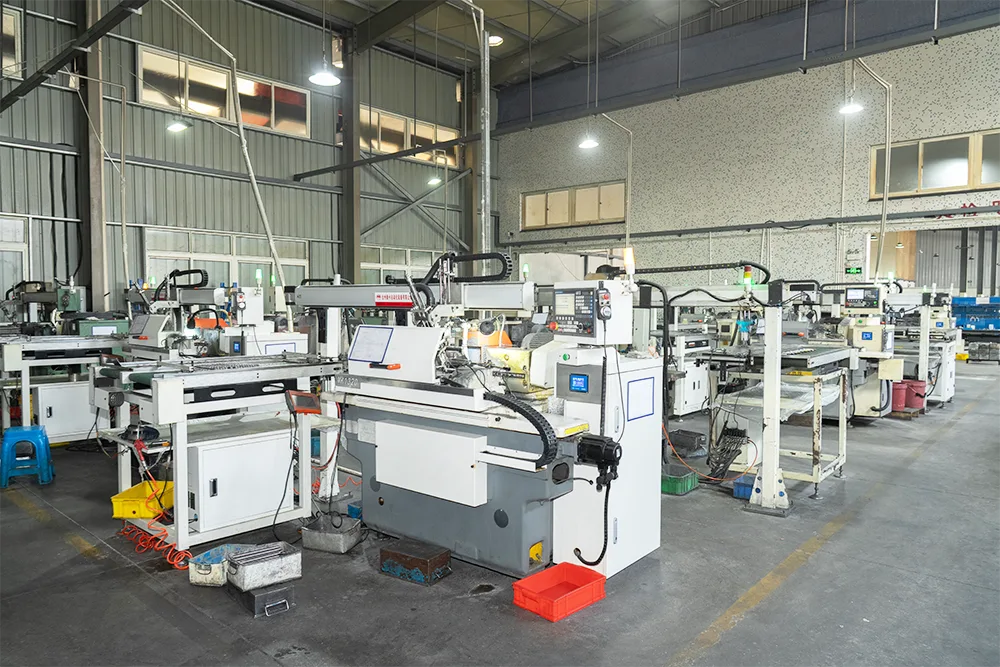
Fabriksudstyret bag tallene
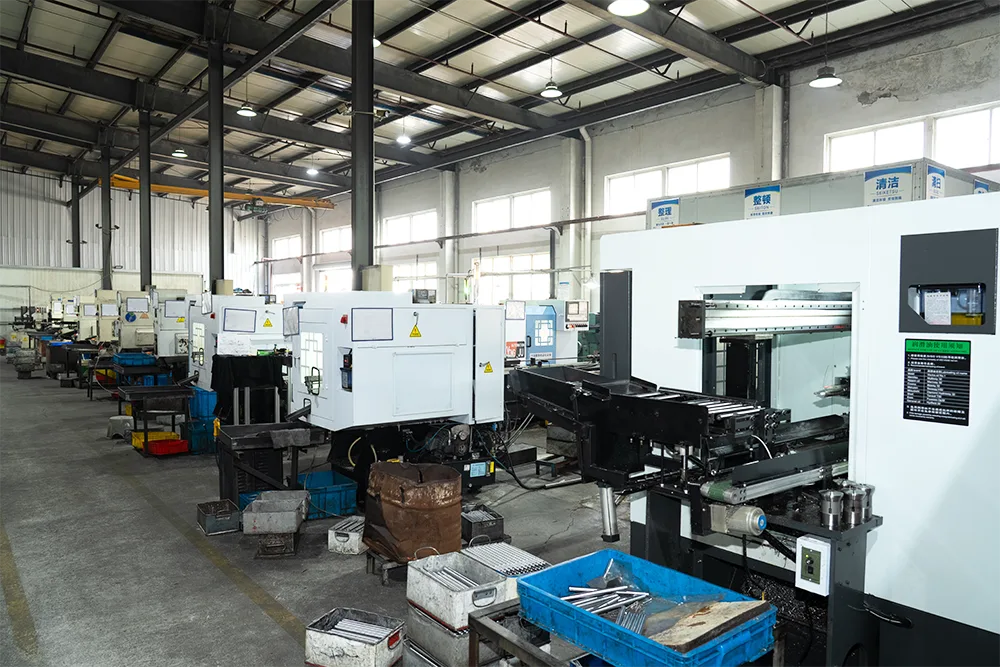
Guanshuo lister hårdhedstestere, todimensionelle projektorer, overfladefinishmålere, gearmålecentre, cylindricitetsmålere og fuldautomatisk optisk inspektionsudstyr. Dens præcisionsslibeside parrer offentliggjorte egenskaber med de tilsvarende instrumenter:
| Udgivet karakteristik for præcisionsslebne glatte skafter | Udgivet værdi | Listet inspektionsudstyr |
|---|---|---|
| Overfladeruhed | Ra ved eller under 0,4 mikrometer | Overfladeruhedstester |
| Dimensionsnøjagtighed | IT5 til IT6 klasse | Todimensionel projektor / cylindricitetstester |
| Ligehed | Ved eller under 0,01 mm | Cylindricitetstester/gearmålecenter |
Disse er offentliggjorte specifikationer for et navngivet produkt og proces. De er ikke universelle standardindstillinger for allemotoraksel. En tilpasset skaktrapport skal bruge grænserne på den godkendte kundetegning. Udstyret og inspektionsplanen skal følge denne tegning.
Guanshuo angiver ISO 9001-systemcertificering på sincertifikat side. Et ledelsessystemcertifikat erstatter ikke delspecifik dokumentation. Tilsynsrapport, materialejournal og aftalt kontrolplan viser, om den enkelte ordre opfyldte sine krav.

Hvad skal du angive i din tilbudsanmodning
Sæt inspektionskravet i RFQ, så hver leverandør prissætter det samme omfang. Hvis kravet kommer efter ordren, skal fabrikken muligvis gentage målinger, ændre prøveudtagning eller tilføje dokumentation, der ikke var inkluderet i tilbuddet.
- Varenummer, tegning og revision.
- Materialekvalitet og nødvendig materialedokumentation.
- Kritiske diametre, datums, tilpasninger og geometriske kontroller.
- Overfladeruhed og de nøjagtige overflader, hvor det gælder.
- Krav til hårdhed og varmebehandling.
- Kontrol af kilespor, not, gevind, affasning og radius påkrævet i henhold til tegningen.
- Godkendelseskrav i første artikel.
- Krav til batchprøveudtagning eller fuld screening for kritiske funktioner.
- Påkrævet rapportformat og eventuelle kundespecifikke formularer.
- Prototypemængde, batchstørrelse og årlig volumen.
En klar inspektionsplan giver køber og fabrik samme definition af en acceptabel aksel. Det gør også citater nemmere at sammenligne. En leverandør kan prissætte en grundlæggende slutkontrol, mens en anden inkluderer en første artikel, materialedokumentation og registrerede batchresultater. Enhedspriserne er ikke sammenlignelige, før eftersynsomfanget er sammenligneligt.
Ofte stillede spørgsmål
Hvad skal en inspektionsrapport for motoraksel indeholde?
Den skal identificere varenummeret og tegningsrevisionen, og derefter angive den inspicerede karakteristik, nominelle værdi, tolerance, faktisk resultat, enhed, metode eller instrument, prøvemængde, inspektionsdato og acceptstatus. Kritiske akselkarakteristika omfatter ofte materiale, leje- og tætningsdiametre, udløb eller cylindricitet, overfladeruhed, hårdhed og kilespor- eller splinegeometri.
Er en første-artikel-inspektion nok til en produktionsordre?
Nej. En 1. artikel inspektion viser, at den indledende opsætning kan producere en del til den godkendte tegning. Produktionsordrer kræver også en aftalt batchinspektion eller screeningsplan for at vise, at senere dele holdt sig inden for de samme grænser. Rapporten skal gøre det klart, om dens resultater dækker én prøve, udvalgte batchprøver eller fuld screening.
Hvorfor skal et runout-resultat navngive datumet?
Runout beskriver, hvordan en overflade bevæger sig, mens delen roterer omkring en defineret referenceakse. Uden henføringspunktet viser nummeret ikke, hvilken kladde eller center der har etableret den pågældende akse. Navngivning af datumet gør resultatet gentageligt og forbinder det med den geometriske kontrol på tegningen.
Hvornår giver fuld screening mening for motoraksler?
Fuld screening kan give mening for en kritisk karakteristik, en højkonsekvensapplikation eller en funktion, som automatiseret udstyr kan kontrollere effektivt. Køber og fabrik bør stadig definere præcist, hvilken egenskab der er screenet, hvilke grænser der gælder, om faktiske værdier gemmes, og hvordan afviste dele kontrolleres.
Hvilket inspektionsudstyr angiver Guanshuo på sin hjemmeside?
Guanshuos fabriks- og præcisionsslibesider viser hårdhedstestere, todimensionelle projektorer, overfladeruhedstestere, gearmålecentre, cylindricitetsinstrumenter og fuldautomatisk optisk inspektionsudstyr. Det korrekte instrument afhænger af karakteristikken og den godkendte kundetegning.
Send tegningen inden besigtigelsesplanen er fastlagt
Del tegningen, materialet, kritiske egenskaber, rapportkrav og forventet volumen. Guanshuo kan gennemgå delen og citere fremstillings- og inspektionsomfanget sammen.
Send din motoraksel RFQ