At sætte den laveste Ra-værdi i de generelle bemærkninger kan se sikkert ud. I praksis kan det skjule de overflader, der betyder noget og gøre hele skaftet dyrere. En bedre tegning tildeler finish efter, hvad hver journal, land og kørefunktion faktisk gør.

Angiv motorakslens overfladeruhed separat for hver funktionszone. Marker lejetapperne, tætningskontaktflader, rotor- eller prespasningssæder og momentoverførselsfunktioner på tegningen, og giv derefter hver zone den finish, dens sammenkoblingsdel kræver. Hold diameter, udløb, rethed og cylindricitet som separate kontroller. Hos Guanshuo spænder publicerede finish fra Ra ≤ 0,8 μm på et rustfrit glat akselprodukt til Ra 0,2-0,4 μm på en højhastighedsaksel og Ra 0,05-0,2 μm på lejepositionen af en ultrapræcisionsaksel. Det er produktspecifikke intervaller, ikke én tæppespecifikation for hver motoraksel.
Et overfladeruhedssymbol er lille, men det kan ændre hele produktionsruten. Det kan forvandle en diameter, der kunne færdiggøres på en drejebænk, til en slibeoperation. Det kan også tilføje polering, en anden inspektionskarakteristik og ekstra håndtering for at beskytte overfladen.
Denne omkostning er berettiget, når overfladen bærer et leje, løber under en tætning eller kontrollerer en præcisionspasning. Det tilføjer ringe værdi på en frigangssektion, der ikke rører noget. Tegningen skulle gøre den forskel tydelig.
Hvorfor én Ra-værdi for hele skaftet er normalt den forkerte instruktion
Vi ser ofte en generel finish note placeret i hjørnet af en tegning, mens selve skaftet har fire eller fem forskellige job i længden. Notatet er let at læse, men svært at fremstille fornuftigt. Gælder det kun lejesæderne? Inkluderer det keyway-gulvet? Forventes trådkammen at have samme værdi? Hvad med en aflastningsrille, der kun findes til værktøjsafstand?
Hvis svaret er "overalt", kan fabrikken være nødt til at beskytte og efterbehandle overflader, der ikke påvirker samlingen. Hvis svaret er "kun hvor det er nødvendigt", har tegningen ikke fortalt inspektøren, hvor den skal måle.
Den dyreste ruhedsforklaring er ikke altid det mindste tal. Det er nummeret med en uklar grænse. Inden vi vælger et hjul, polerpas eller inspektionsplan, vil vi gerne vide, hvor kravet starter, hvor det stopper, og hvilken sammenkoblingskomponent, der gjorde det nødvendigt.
En bedre tilgang er at behandle overfladefinish som et lokalt funktionskrav. Akslen kan stadig bære en generel finish til ikke-kritiske bearbejdede områder, men de vigtige zoner får deres egen leder, længde og Ra-værdi.
Kortlæg skaftet efter funktionel overflade
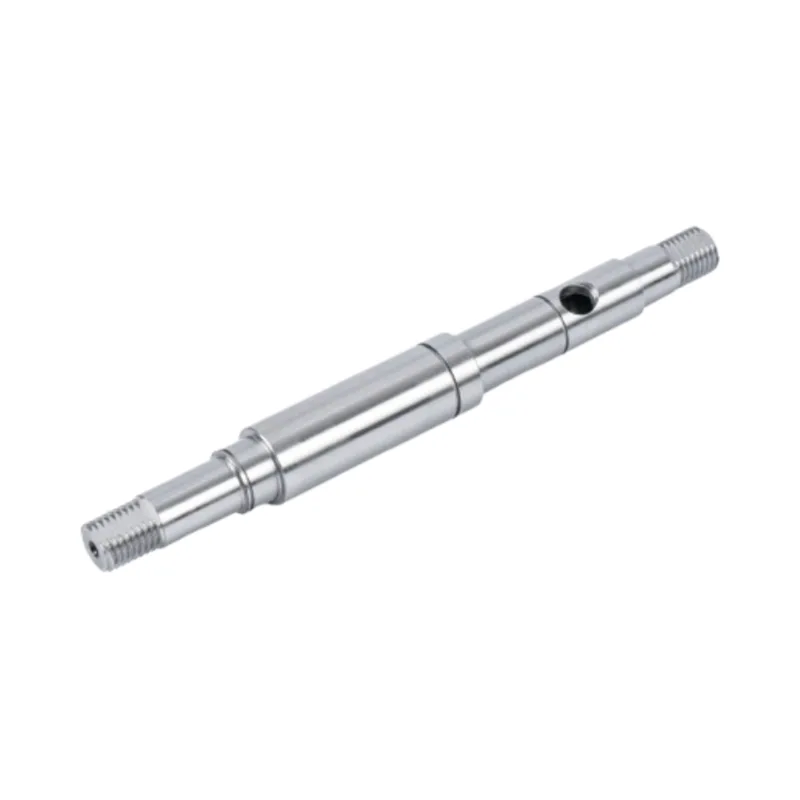
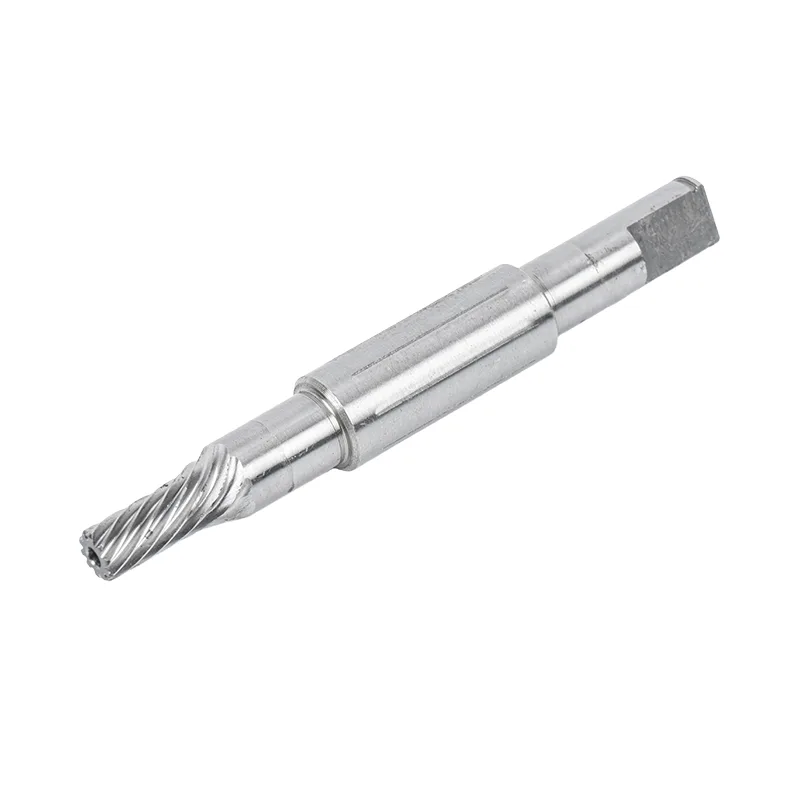
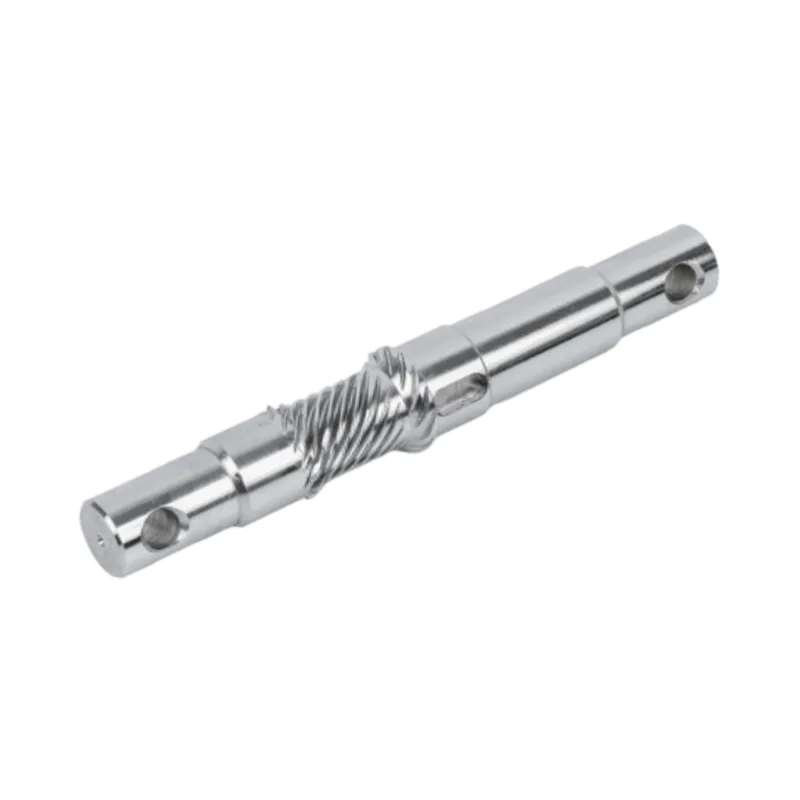
En motoraksel er ikke én overflade. Læst fra venstre mod højre kan den indeholde en koblingsende, en lejetap, en tætningsflade, et rotorsæde, en anden lejetap og en ikke-funktionel forlængelse. Hver zone ser en anden kontakttilstand.
Funktionelt overfladekort til en steppet motoraksel
Dette kort er en specifikationsmetode, ikke et universelt akseldesign. De endelige zoner og værdier skal følge sammenkoblingsdelene og driftsbetingelserne i selve montagen.
Bærende journaler
En lejetap kræver den korrekte diameterpasning og en overflade, der understøtter ensartet kontakt. Ruhed betyder noget, men en poleret tapp med forkert diameter eller for stor udløb er stadig et dårligt lejesæde. Sæt Ra-forklaringen ved siden af journalen, og hold dens pasform og geometriske kontroller synlige.
Tætningskontakt lander
Tætningsleverandørens krav bør føre hertil. Identificer den nøjagtige kontaktbredde i stedet for at anvende finishen til nærmeste fulde diameter. Hvor tætningsdesignet styrer overfladeretning eller yderligere teksturkarakteristika, skal du også sætte disse krav på tegningen. Ra alene beskriver ikke retningen af bearbejdningsmærker.
Rotor, gear, remskive og koblingssæder
Disse grænseflader afhænger ofte af pasform, momentoverførsel og justering. En lav Ra kan understøtte samling, men den beviser ikke koaksialitet eller forhindrer en forkert prespasning. Start med, hvordan komponenten er placeret og indlæst, og beslut derefter, hvor meget finish der faktisk er behov for.
Nøglespor og splineflanker
Med hensyn til drivfunktioner kan profil, position og belastningsfordeling have mere betydning end at gøre overfladen visuel lys. Guanshuos nuværende procesartikel giver for eksempel Ra ≤ 0,8-1,6 μm for involut spline-tandflanker sammen med separate symmetri- og divisionsfejlkontroller. Det er det rigtige mønster: finish og geometri hænger sammen, men de er ikke udskiftelige.
Hvad Guanshuo i øjeblikket udgiver på tværs af sine skaftsider
Vores egen hjemmeside viser, hvorfor en "standard motoraksel Ra" ikke er et brugbart svar. Forskellige produktsider udgiver forskellige finishniveauer, fordi deres applikationer og præcisionsklasser er forskellige. Tabellen nedenfor bringer disse spredte værdier i én visning.
| Nuværende Guanshuo-side | Udgivet overfladeruhed | Relaterede offentliggjorte kontroller | Sådan aflæses værdien |
|---|---|---|---|
| Rustfrit stål glat motoraksel | Ra ≤ 0,8 μm | Rethed ≤ 0,03 mm; koaksialitet ≤ 0,02 mm; cirkularitet ≤ 0,01 mm; cylindricitet ≤ 0,02 mm | En specifikation på produktniveau for denne rustfri glatte skaftside, ikke en standard for alle rustfri dele. |
| Præcisionsslibning af glatte motoraksler | Ra ≤ 0,4 μm | IT5–IT6 dimensionel nøjagtighed; rethed ≤ 0,01 mm | En offentliggjort præcisionsslebet glat aksel-kapacitet knyttet til slibning og inspektion. |
| Trappet motoraksel | Ofte Ra 0,4 μm eller lavere på nøgleleje- og tætningsflader | Sidens vægt er på montering med flere diametre og funktionsforhold | Ordlyden er lokal: kritiske leje- og tætningszoner får den fine finish, ikke automatisk hele den trinformede aksel. |
| Højhastigheds motoraksel | Ra 0,2–0,4 μm | Udvendig diameter h6 / h5; akseludløb ≤ 0,001–0,003 mm | En højhastighedsproduktserie, hvor finish er parret med en stram løbegeometri. |
| Ultra-præcision motoraksel | Ra 0,05–0,2 μm ved lejepositionen | Udvendig diameter h5; koaksialitet ≤ 0,002 mm; radial udløb ≤ 0,003 mm | Det strammeste offentliggjorte interval i denne sammenligning. Det er eksplicit beregnet til lejepositionen for det ultrapræcisionsprodukt. |
Det er, at ruhed hører til en produktklasse og en funktionel overflade. Kopiering af Ra 0,05–0,2 μm fra en ultra-præcision lejeposition til en almindelig frigangsdiameter ville ændre processen og inspektionsbyrden uden at bevise en fordel i samlingen.

Hvad Ra kontrollerer, og hvad den ikke kan kontrollere
Ra er det aritmetiske gennemsnit af højdeafvigelserne i en målt overfladeprofil. Det er nyttigt, fordi det reducerer et komplekst spor til et sammenligneligt tal. Den bekvemmelighed er også dens svaghed. To overflader kan dele en Ra-værdi, mens de har forskellige topformer, afstand eller bearbejdningsmærkeretning.
For en motorakseltegning skal du tænke på Ra som et medlem af et kontrolsæt. Det beskriver fin tekstur. Den fortæller os ikke, om diameteren er korrekt, om tappen er rund, eller om to lejesæder roterer om samme akse.
| Kontrollere | Spørgsmål det besvarer | Hvad det ikke beviser | Fabrikskontrol |
|---|---|---|---|
| Overfladeruhed (Ra) | Hvor store er de gennemsnitlige fine profilafvigelser? | Diameter, rundhed, læggeretning eller justering til en anden journal | Overfladeruhedstester i den definerede zone |
| Diameter og pasform | Vil akslen samles med sammenkoblingsboringen efter hensigten? | Om overfladen roterer i forhold til arbejdsaksen | Størrelsesmåling med udstyr tilpasset tolerancen |
| Rundhed / cylindricitet | Er journalformen rund og konsistent på langs? | Dens forhold til et fjernleje eller drivfunktion | Cylindricitetsmåling |
| Runout | Hvor meget varierer den kontrollerede overflade, mens den roterer om en datum-akse? | Den mikroskopiske overfladetekstur | Rotationsmåling til tegningsdatum |
| Ligehed | Forbliver akslen eller dens afledte linje inden for den tilladte rethedszone? | Lokal ruhed eller den endelige parringspasning | Metode valgt til den angivne funktion og tolerance |
Denne sondring forhindrer en almindelig købsfejl: godkendelse af en skinnende prøve, mens featureforholdet er forkert. Udseende kan være nyttigt, men tegnings- og inspektionsresultaterne skal beskrive funktionen.
En fabriksarbejdsgang til indstilling af tegningen
Når Ra-værdien endnu ikke er afgjort, ville vi ikke starte med at åbne et måldiagram. Vi ville starte med forsamlingen. Sekvensen nedenfor gør en vag anmodning om en "glat aksel" til krav, som både produktion og inspektion kan følge.
Fra parringskomponent til målbar finish
Rækkefølgen betyder noget. Et mål uden en defineret funktionszone eller målepunkt er stadig ufuldstændig.
1. Markér, hvad der rører ved skaftet
Angiv den parringsdel på hver diameter. En indvendig lejering, dynamisk tætning, rotorstak og frit spillerum kræver ikke det samme fra metallet. Hvis parringsdelen ikke kendes, marker kravet om gennemgang i stedet for at låne den mindste Ra andetsteds på tegningen.
2. Etabler arbejdsaksen og tilpas den
Vælg det datum, der repræsenterer, hvordan akslen roterer i motoren. Styr derefter de kritiske journaler til den akse. Det er her diametertolerance, udløb og cylindricitet kommer ind på tegningen. Ruhed bør understøtte disse krav, ikke stå for dem.
3. Påfør Ra til en afgrænset længde
Vis den nøjagtige journal eller kontaktland. På et trindelt skaft kan en leder pege på én diameter med en defineret længde. For et kort tætningsspor inden for en længere jorddiameter, identificer tætningskontaktzonen separat, hvis dens finishkrav afviger.
4. Gennemgå processen, før du fryser værdien
Det praktiske spørgsmål er, om det angivne materiale, hårdhed, geometri og mængde kan følge en stabil efterbehandlingsrute. Hvis akslen er varmebehandlet, følger finishslibning normalt efter hærdning, så den kan fjerne bevægelsen forårsaget af varmebehandling og etablere endelig størrelse og overflade.
5. Gør accepten utvetydig
Beslut, hvor ruhedssporet skal tages, og hvilken dokumentation ordren skal bruge. En leverandør og køber bør ikke ved slutsyn opdage, at de har fortolket målezonen forskelligt.
Match finishen til en realistisk procesrute
Overfladefinish kommer ikke fra én maskinindstilling isoleret. Materialetilstand, drejningsgodtgørelse, varmebehandlingsbevægelse, slibeopsætning, hjulets tilstand, kølevæske og håndtering påvirker alle den endelige overflade. Jo strammere målet er, jo mere skal hele ruten støtte det.
Vorespræcisionsakselbearbejdningsprocessteder slibning efter varmebehandling. Denne rækkefølge gør det muligt for den endelige operation at korrigere størrelse og overflade efter hærdning. For præcisionsslebne glatte motoraksler udgiver den aktuelle produktside IT5–IT6, rethed ≤ 0,01 mm og Ra ≤ 0,4 μm. Disse værdier leveres som et sæt, ikke som tre urelaterede efterbehandlingskrav.
| Procesfase | Dens job på skaftet | Beslutning, der påvirker ruhed | Almindelig misforståelse |
|---|---|---|---|
| CNC drejning | Skaber de grundlæggende diametre, skuldre og lagertilstand | Efterlad passende lager på de kritiske zoner, der skal males senere | Forventer et fint visuelt vendepas til at erstatte al endelig geometrisk kontrol |
| Varmebehandling | Opbygger den nødvendige hårdhed eller mekaniske tilstand | Tillad bevægelse, før den endelige journal er færdig | At afslutte den kritiske diameter først og antage hærdning vil ikke flytte den |
| Cylindrisk slibning | Afslutter udvalgte journaler og deres forhold til akselaksen | Vælg det, hvor tringeometri og separate funktionelle diametre skal forblive relateret | Vælg kun processen fra en Ra-værdi |
| Centerløs slibning | Afslutter effektivt kontinuerlige udvendige diametre uden centerhuller | Brug den, hvor geometrien og datumstrategien passer til centerløs støtte | Forudsat at hver flertrinsaksel kan passere gennem den samme opsætning |
| Ultrafinishing / polering | Forfiner en overflade yderligere, når funktionskravet kræver det | Anvend det lokalt og beskyt den allerede etablerede geometri | Brug af polering til at reparere diameter, rundhed eller udløb |
Hvis en tegning sætter den strammeste Ra på hver vendt overflade, ville vi spørge, hvilke zoner der faktisk passer sammen. Det er ikke et forsøg på at sænke kvaliteten. Det er sådan, vi holder de kritiske journaler på en kontrolleret rute uden at tilføje efterbehandling til gevind, relieffer og frigangsdiametre, der ikke kan forbedre motorens ydeevne.
Gør ruhedsforklaringen inspicerbar
En god specifikation fortæller inspektøren, hvor instrumentet skal placeres. "Ra 0,4" i en generel note svarer ikke på det. "Ra ≤ 0,4 μm på lejetap ØD for længde L" gør. De faktiske symboler og dimensioner skal følge den tegningsstandard, som køberen bruger.
Guanshuos nuværende fabriksside viser overfladefinishmålere, cylindricitetsmålere, todimensionelle projektorer, hårdhedstestere og geartestcentre. Hvert instrument besvarer et andet spørgsmål. Overflademåleren verificerer Ra. Cylindricitetsudstyret kontrollerer form og tilhørende roterende geometri. Projektoren understøtter profiler og funktionsdimensioner. En komplet inspektionsplan sender hvert krav til det rigtige værktøj.
For hver kritisk Ra-forklaring skal du identificere overfladen, dens aksiale længde og enhver udelukket rille eller kant. Hvis måleretningen, prøveudtagningsplanen eller den fulde rapport har betydning for din acceptproces, skal du aftale det før produktionen i stedet for at tilføje det, efter at delene er færdige.

Fem tegnefejl vi ville løse inden produktion
1. Den laveste Ra vises kun i titelblokken
Vi vil spørge, om det gælder hele delen eller kun kritiske tidsskrifter. Løsningen er at bevare en realistisk generel finish og tilføje lokale billedforklaringer, hvor samlingen har brug for mere.
2. En lejetapp har Ra, men passer ikke
Finishen kan ikke fortælle os, hvordan lejet vil samles. Tilføj diametertolerance eller pasformskrav og det relevante geometriske forhold.
3. Et sælland har ingen defineret grænse
Kværnen og inspektøren skal kende den faktiske kontaktlængde. Marker jorden, og overfør derefter finishen og ethvert retningsbestemt krav fra det valgte tætningsdesign.
4. Polering forventes at rette op på udløbet
Polering kan forfine tekstur. Det skaber ikke det manglende forhold mellem to tidsskrifter. Runout skal indbygges i datum, opsætning, sliberute og inspektionsplan.
5. En produktsideværdi kopieres uden dens produktomfang
Ra 0,05–0,2 μm vises på vores ultra-præcisions akselside for lejepositionen. Det bør ikke blive en standardnote på hver aksel-RFQ. Start med monteringsbehovet, og brug derefter den relevante produktkapacitet som en gennemførlighedsreference.
Motoraksel overfladefinish RFQ-tjekliste
En ren RFQ giver fabrikken nok information til at citere processen, ikke kun metalformen. Før du sender en motorakseltegning, skal du kontrollere følgende punkter.
- Materialekvalitet og varmebehandlingstilstand er angivet.
- Leje-, tætnings-, rotor-, gear-, remskive- og koblingszoner er identificeret.
- Hver kritisk overflade har en klar diameter, aksial grænse og Ra-værdi.
- Nødvendige tilpasninger og referencer er synlige på tegningen.
- Runout, rethed, rundhed eller cylindricitet er specificeret, hvor funktionen kræver det.
- Tætningsoverfladedetaljer følger det valgte tætnings- eller systemkrav.
- Ikke-funktionelle områder holdes ikke ved et uheld til den strammeste lokale finish.
- Forventninger til mængde, prøvestadie og inspektionsrapport er inkluderet.
- Enhver beskyttet eller udseendekritisk overflade er mærket til håndtering og emballering.
Hvis tegningen stadig er på konceptstadiet, så send parringsdelens information med den. Vi kan gennemgå, hvilke zoner der logisk har brug for drejning, slibning eller yderligere efterbehandling, og derefter returnere spørgsmål, før en pris er bygget op omkring den forkerte fortolkning.
Ofte stillede spørgsmål
Hvad er en typisk overfladeruhed for en motoraksel?
Der er ingen enkelt Ra-værdi for hver motoraksel eller hver overflade på en aksel. Guanshuos nuværende produktsider udgiver Ra ≤ 0,8 μm for et rustfrit produkt med glat aksel, Ra ≤ 0,4 μm for præcisionsslebne glatte aksler, Ra 0,2-0,4 μm for en højhastighedsaksel, og Ra 0,05-0,2 μm ved en ultrabearbejdningsposition ved en bearbejdende aksel. Vælg værdien fra parringsdelen, hastighed, pasform og funktionel overflade i stedet for at kopiere det laveste tal.
Skal hele motorakslen have samme Ra-værdi?
Normalt ikke. Lejetapper, tætningsflader, rotorsæder og drivfunktioner udfører forskellige job. Giv kritiske zoner lokale forklaringer til overfladefinish og brug en praktisk generel finish til ikke-funktionelle områder. Dette holder tegningen overskuelig og undgår at betale for præcision, hvor det ikke hjælper monteringen.
Betyder en lavere Ra-værdi, at skaftet har bedre kvalitet?
Kun hvis den lavere ruhed tjener applikationen og resten af geometrien er korrekt. Ra beviser ikke diameter, rundhed, cylindricitet, ligehed eller udløb. Et skaft af høj kvalitet skal opfylde den komplette funktionelle specifikation; det mindste antal overfladefinish alene gør det ikke bedre.
Kan polering korrekt akselløb eller et forkert leje passe?
Nej. Polering kan forfine overfladetekstur, men det er ikke en erstatning for styring af diameter og geometri. Lejepasning og udløb skal etableres gennem bearbejdningsdatum, processekvens, slibeopsætning og passende inspektion.
Hvilke oplysninger skal ledsage en motoraksel Ra-forklaring?
Identificer den nøjagtige overflade og aksiale længde, og inkluder derefter den matchende pasform, datum og relevante geometriske kontroller. For sællande skal du tilføje ethvert krav til overfladeretning eller tekstur fra det valgte sældesign. Angiv også inspektionsrapporten eller prøveudtagningskravet, når det påvirker ordreaccept.
Send os akseltegningen, ikke kun Ra-målet
Marker lejer, tætninger og monteringsflader, hvis de ikke er tydelige. Guanshuos produktionsteam kan gennemgå de funktionelle zoner, sliberute og inspektionspunkter før tilbud.
Anmod om en tegningsgennemgang