En korrekt akseldiameter garanterer ikke, at et leje vil sidde mod dets lokaliseringsflade. Hjørnet mellem disse to overflader og dimensionerne, der fører til den næste skulder, fortjener deres egen gennemgang.
Når en samling stopper kort efter en skulder, er reduktion af skaftdiameteren et dyrt første gæt. Boringen kan allerede passe korrekt. Et hjørnesammenstød, en grat eller en forkert aksial dimension kan frembringe et monteringsproblem, som en anden passage over tappen ikke vil løse.
Vores præference ved tegninggennemgang er først at identificere de tilsigtede kontaktflader. Vi vil gerne vide, hvor lejeringen skal sidde, hvad der holder den fra den anden side, og hvilke overflader der skal forblive frie. Så kan vi diskutere, hvordan man bearbejder og inspicerer delen.
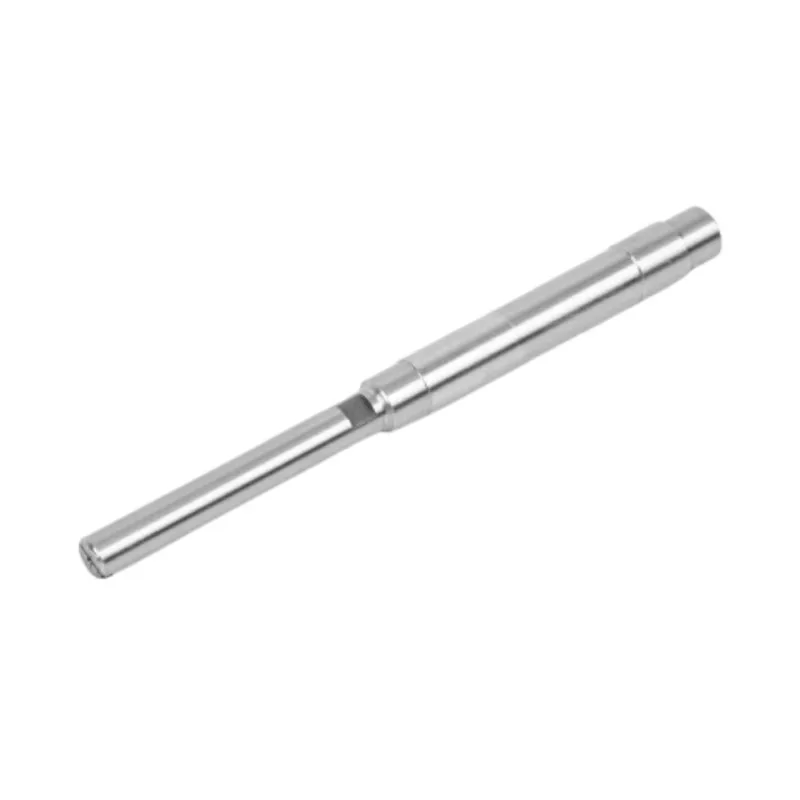
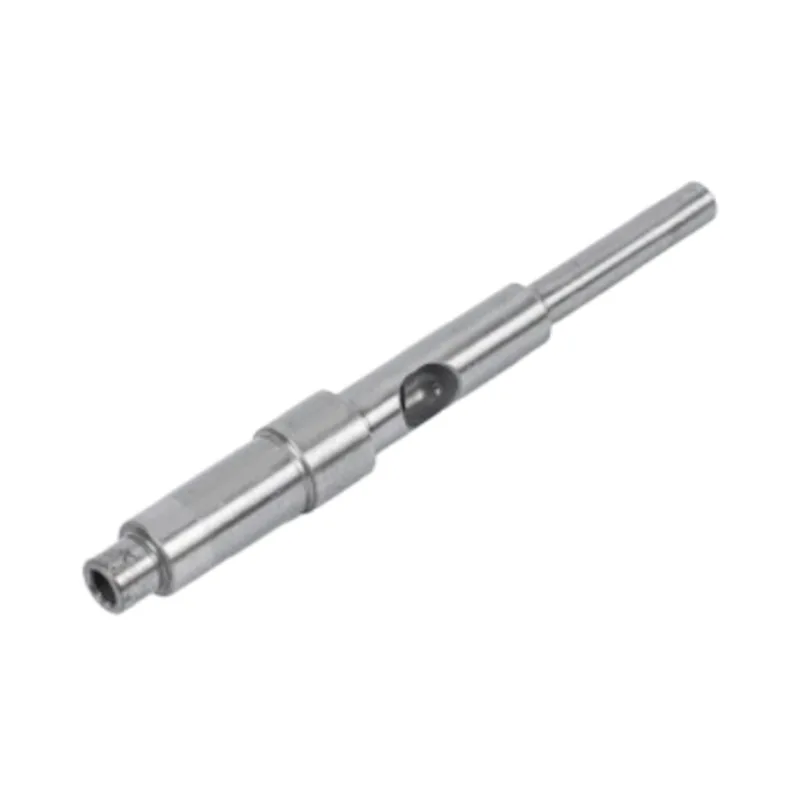
Start med ringen, der skal røre ved skulderen
En skulder på akslen lokaliserer normalt lejets indre ring. Dens diameter skal give tilstrækkelig støtte uden at komme i kontakt med dele, der skal forblive frie. Lejeproducentens abutment-grænser hjælper med at definere denne konvolut. En højere skulder er ikke automatisk en forbedring.
Vis også tilbageholdelsesordningen. En skulder stopper bevægelsen mod dens ansigt; det holder ikke i sig selv bevægelse væk fra det ansigt. Afhængigt af designet kan en anden komponent, en møtrik, en fastholdelsesfunktion eller den specificerede pasform give den modsatte begrænsning. Hold denne beslutning synlig på samlingstegningen.
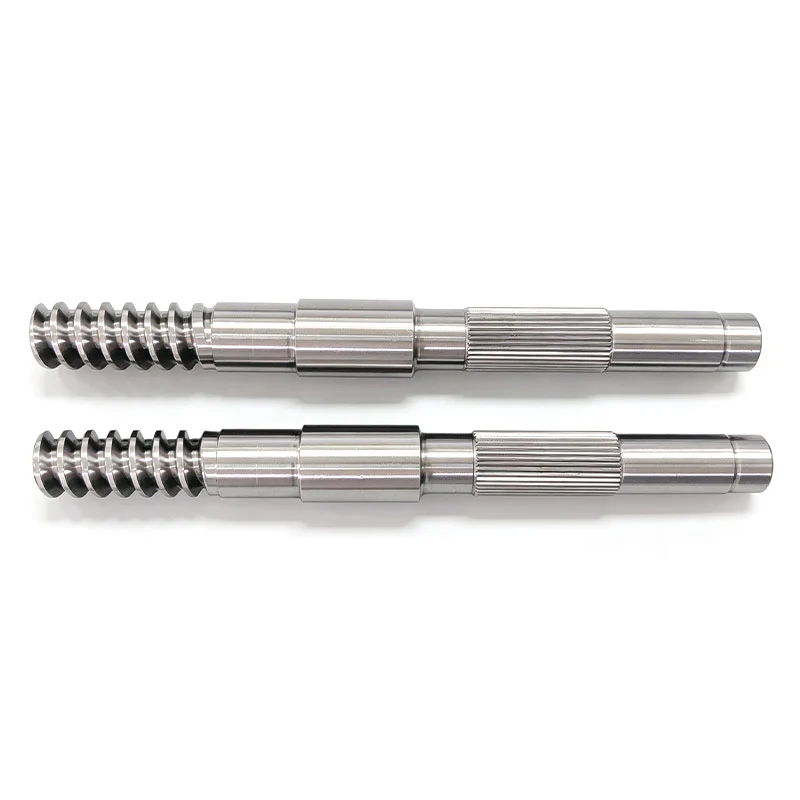
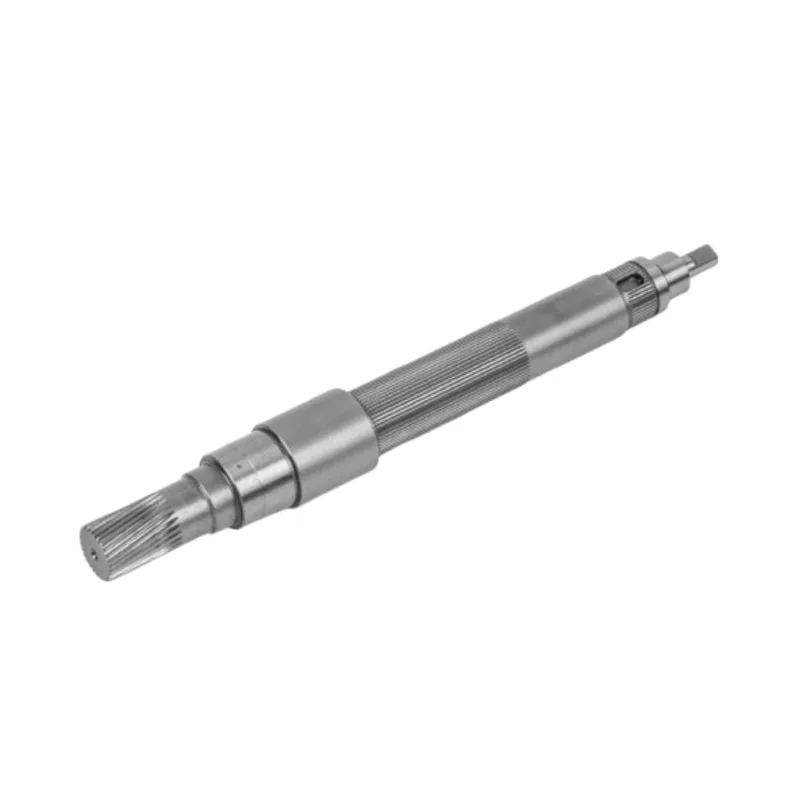
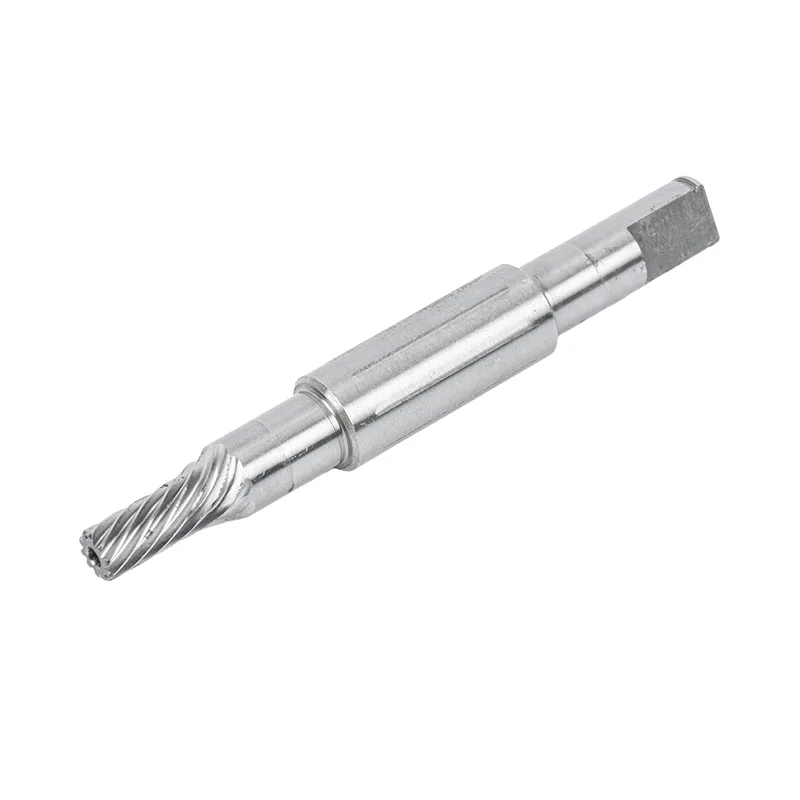
Detrinvis motorakselområdeomfatter enkelttrins- og dobbelttrinsdesign. Valg mellem dem skal følge antallet og placeringen af funktionelle grænseflader. Tilføjelse af et trin, fordi det ligner et praktisk stop, tilføjer også en overflade og en dimension til fremstillingen.
En nyttig filet skal også give plads til det bærende hjørne
Overgangsradius optager plads, hvor journalen møder skulderen. Hvis den trænger ind i lejeringens hjørnekappe, kan ringen komme i kontakt med radius, før dens sideflade når skulderen. Enheden kan se næsten siddende ud, mens dens tilsigtede lokaliseringsflade stadig er ubelastet.
Brug den nøjagtige lejebetegnelse og dens anbefalede akselprofil og skulderdimensioner. Udled ikke den tilladte akselradius fra et afrundet hjørne på et katalogbillede. En lejemål og den maksimalt tilladte akselfilet er forskellige tegningsindtastninger.
Guanshuo'sdobbelttrins akselspecifikationviser en tilpasningsbar overgangsradius på R0,5 til R2 mm. Dette område beskriver tilgængelig akselgeometri. Det er ikke tilladt at bruge nogen radius i dette område med nogen leje.
Vælg mellem en kompatibel radius og en gennemgået relief
For en sammenlignelig skuldergeometri reducerer en større jævn overgang generelt lokal spændingskoncentration. Derfor fortjener blot at gøre hjørnet skarpere en belastningsgennemgang. Et underskæring kan give bearbejdning og pladsfrigang, men det fjerner materiale og skaber sin egen lokale geometri.
Hvis akslen har brug for en større radius, end lejearrangementet accepterer, kan et aflastet afstandsstykke eller et andet arrangement være værd at vurdere. Enhver tilføjet afstandsholder ændrer også de aksiale dimensioner. Akseldesigneren bør gennemgå den resulterende styrke og samling i stedet for at behandle afstandsstykket som en fri fix.
Separat diameter, skulderorientering og aksial placering
De officielle produktsider giver nyttige udgangspunkter, men kontrollerne beskriver forskellige ting. Hold deres navne og anvisninger intakte, når du overfører dem til en tilbudsanmodning.
| Udgivet produktspecifikation | Hvad den styrer | Hvad mangler stadig at blive defineret |
|---|---|---|
| Enkelttrins arbejdsaksel diameter: g6/h6 | Den valgte tolerancezone for akseldiameter | Hvilken zone der gælder, nominel størrelse og parringsboring. Dette er ikke en universel anbefaling om lejepasning. |
| Enkelttrins skuldervinkelret: ≤0,02 mm | Orientering af trinendefladen | Det refererede datum og den faktiske kontrollerede flade |
| Dobbelttrins enkelttrinsbredde: 3 til 8 mm, tolerance ±0,02 mm | En individuel aksial trinbredde | Den samlede afstand, der betyder noget, og dens fulde tolerancestak |
| Dobbelttrins aksel radial udløb: ≤0,02 mm | Udløb af en journaloverflade | Datum opsætning og måling af placering; dette er ikke en aksial fladeudløbsværdi |
| Dobbelttrins overgangsfilet: R0,5 til R2 mm, kan tilpasses | Den foreslåede hjørnegeometri | Kompatibilitet med parringsdelen og lastkassen |
Kilder:enkelttrins produktspecifikationerog dobbelttrins produkttabellen, der er linket ovenfor. Tabeller ruller vandret på små skærme.
For en lokaliseringsskulder er ansigtsorientering og aksial position separate krav. Et ansigt kan sidde i den rigtige afstand langs skaftet og stadig vippes i forhold til den tilsigtede akse. Det kan også være vinkelret, men i den forkerte aksiale position. En diameterinspektion besvarer ingen af spørgsmålene.
To acceptable trinbredder kan give en uacceptabel total
En tegning med flere korte, lænkede dimensioner kan skjule den afstand, samlingen bruger. Hvis et afstandsstykke eller en monteret komponent spænder over to af disse dimensioner, afhænger dens frigang af deres sum.
En bearbejdet aksial stabel med eksplicitte antagelser
Antag, at to på hinanden følgende aksiale tegningsdimensioner, A til B og B til C, hver er 6,00 ±0,02 mm. 6 mm nominel er illustrativ; ±0,02 mm er den individuelle trinbreddetolerance, der er angivet for Guanshuos dobbelttrinsprodukt. Det er ikke automatisk tolerancen for den kombinerede A-til-C-afstand.
LAC= LAB+ Lf.Kr
Minimum: 5,98 + 5,98 = 11,96 mm
Maksimum: 6,02 + 6,02 = 12,04 mm
Det værste tilfælde er 12,00 ±0,04 mm. Antag nu, at en uafhængigt specificeret parringsstabel spænder over den afstand og måler 11,96 ±0,01 mm. Definer den resulterende geometriske frigang som G= LACminus parringsstakkens længde.
| Tilstand | Beregning | Klarering G |
|---|---|---|
| Nominel | 12.00 − 11.96 | 0,04 mm |
| Minimum frigang | 11,96 − 11,97 | -0,01 mm |
| Maksimal frigang | 12.04 - 11.95 | 0,09 mm |
De tilladte dimensioner kan give geometrisk interferens i stedet for det positive mellemrum, der foreslås af de nominelle værdier. Dette er et worst-case aritmetisk eksempel, ikke en forudsigelse af batchfordeling eller en leje-preload-beregning. Det antager, at de dimensionelle ekstremer kan forekomme sammen og udelukker temperatur og elastisk deformation.
Hvis A-til-C er det funktionelle krav, skal du sætte en passende kontrol på den afstand og planlægge, hvordan den skal produceres. Udskiftning af kædede dimensioner med en direkte dimension kan gøre kravet klarere, men det forbedrer ikke processen i sig selv. Undgå modstridende duplikattolerancer; identificere eventuelle referencemål ved hjælp af den anvendte tegningskonvention.
Vi vil hellere diskutere det tilladte monterede mellemrum, før vi citerer, end at opdage ved prøvegodkendelse, at køberen havde til hensigt ±0,02 mm på tværs af hele funktionen. Det er et andet krav fra ±0,02 mm på hver af to bredder.
Vis, hvor værktøjet må afslutte
Guanshuos enkelttrinsproces kan bearbejde den ydre diameter, trinfladen og affasningerne i én fastspænding. Produktet understøtter også yderligere præcisionsslibning af den ydre overflade. Disse operationer kræver kompatibel geometri ved skulderen.
På tegningen skelnes en indgangsfasning fra en skulderfilet. Indgangsfasningen hjælper en komponent med at starte på skaftet; det løser ikke et sammenstød i den fjerneste ende af journalen. Hvis processen har brug for slibefrigang ved siden af en lokaliseringsflade, skal du definere den tilladte relief i stedet for at efterlade en generisk "break edges"-note til at dække området.
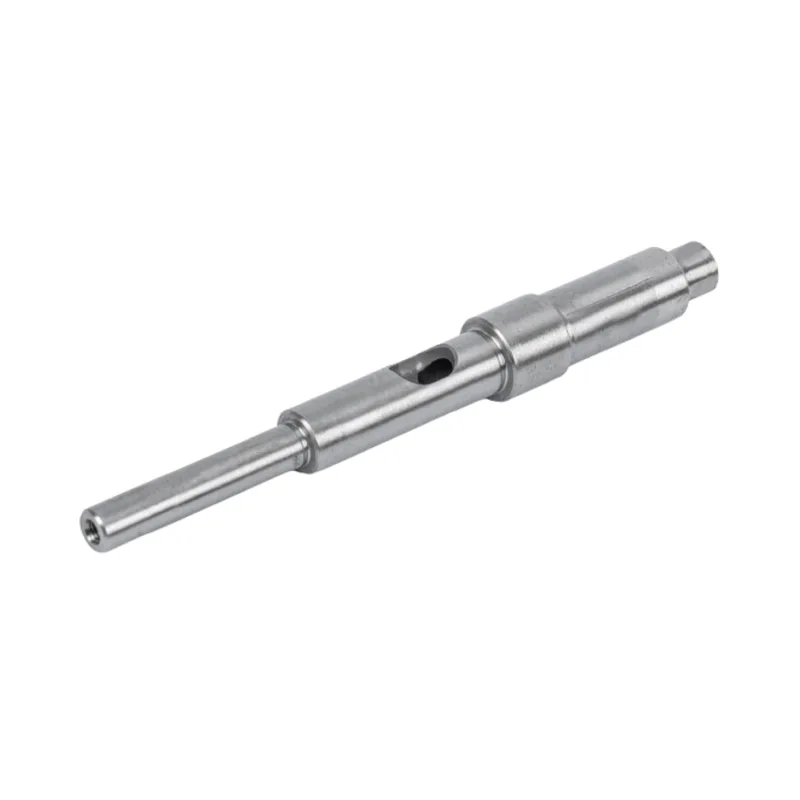
Et relief bør have en aftalt bredde, dybde og overgangsform. Det skal efterlade tilstrækkeligt materiale og brugbar journallængde til det godkendte design. Lad ikke en uspecificeret rille blive leverandørens måde at gøre to ellers uforenelige overflader bearbejdelige på.
Hvor varmebehandling er påkrævet, aftal hvilke diametre og flader der efterfølgende skal afsluttes. Depræcisionsakselbearbejdningsprocesforklarer, hvorfor slutslibning følger varmebehandling på den relevante rute. Et skulder-til-journal forhold bør kontrolleres i færdig tilstand, ikke antaget fra den tidligere drejeopsætning.
Når lejet ikke vil sidde, bevar beviserne
Undlad at polere journalen med det samme eller slibe skulderen. Notér først, hvor samlingen stopper, og undersøg det påtænkte kontaktområde. Ændring af delen før måling kan fjerne den ledetråd, der adskiller et diameterproblem fra et hjørne- eller aksialplaceringsproblem.
| Observation | Nyttigt tjek | Beslutning den støtter |
|---|---|---|
| Ringen stopper tæt ved skulderen | Sammenlign akselovergangsprofilen med det parrende hjørne; tjek for grater eller snavs | Bestem, om de tilsigtede ansigter kan komme i kontakt, før du ændrer pasformen |
| Ringen når ikke sin aksiale position trods klare hjørner | Mål den funktionelle skulderplacering og faktiske parringskomponentlængder | Adskil et aksial stabelproblem fra en siddeforhindring |
| Kontakten varierer omkring skulderen | Kontroller fladegeometrien og renheden i forhold til det aftalte datum | Identificer et ansigt eller et opsætningsproblem i stedet for at kalde det journal runout |
| Individuelle dimensioner passerer, men monteringsafstand mislykkes | Beregn og mål hele den funktionelle stak | Gennemgå tegningens acceptgrænser på tværs af komponenter |
Disse observationer er undersøgelsesprompter, ikke diagnoser fra udseende alene. For inspektion skal du definere journaldatum, skulderen, der kontrolleres, og instrumentopsætningen. Voresmotoraksel QC rapport guideforklarer, hvordan man forbinder den indberettede værdi til tegningskravet.
Hvad vi skal bruge for at gennemgå en trindelt akseltegning
- Samlingssektionen og den nøjagtige leje- eller sammenkoblingskomponentbetegnelse med dets relevante grænseflademål.
- Akselmaterialet, sluttilstand, driftsbelastninger og eventuelle udmattelseskritiske steder.
- Journaltilpasninger, lokalisering af ansigter og de datums, der bruges til at relatere dem.
- Overgangsradius eller relief, inklusive dens tilladte grænser.
- De funktionelle aksiale afstande, påkrævet frigang eller forspændingsarrangement og de relevante tolerancer for sammenkoblingsdelene.
- Endelige overfladekrav, inspektionsmetode og eventuelle observerede siddeproblemer.
Send parringsdetaljen med skafttegningen. Det giver os et grundlag for at gennemgå hjørnet, planlægge afslutningsruten og blive enige om, hvad den første prøve skal demonstrere. For det bredere udvalg af akselform og drivfunktioner, brugguide til valg af motoraksel.
Ofte stillede spørgsmål
Hvilken filetradius skal en trinformet motoraksel bruge?
Vælg radius fra akslens belastningskrav og sammenkoblingskomponentens tilladte hjørnehylster. Guanshuo angiver tilpasselige overgange fra R0,5 til R2 mm for sin dobbelttrinsaksel, men dette produktsortiment er ikke en universel specifikation for lejefrigang.
Fjerner en skulder behovet for aksial fastholdelse?
En skulder begrænser bevægelsen mod dens ansigt. Enheden har stadig brug for et passende middel til fastholdelse i den modsatte retning, hvor applikationen kræver det. Vis det komplette tilbageholdelsesarrangement i stedet for at antage, at skulderen alene lokaliserer delen begge veje.
Gælder en ±0,02 mm trinbreddetolerance for den samlede trinlængde?
Ikke automatisk. Hvis to på hinanden følgende bredder hver styres til ±0,02 mm, kan deres sum variere med ±0,04 mm i en worst-case stak. En strammere funktionel total har brug for sin egen aftalte dimensions- og produktionskontrol.
Skal et lejesædeproblem korrigeres ved at reducere akseldiameteren?
Først efter inspektion identificerer diameteren eller pasformen som årsagen. En filetsammenstød, grat, fladefejl eller forkert aksial stabel kan forhindre korrekt placering, selv når akselstørrelsen er acceptabel.