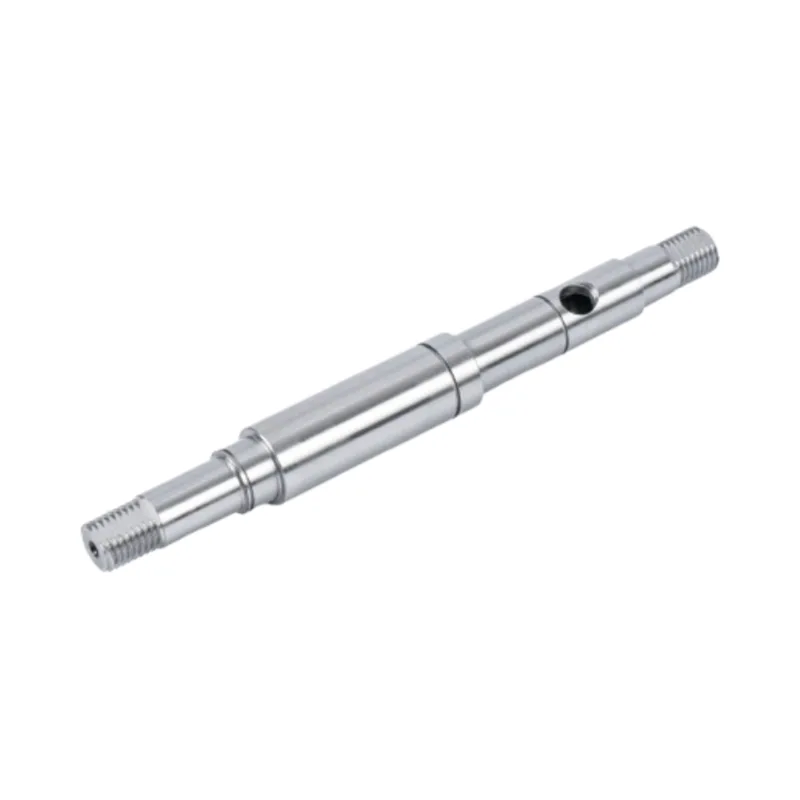
Et blindt hul kan være dybt nok på inspektionsrapporten og stadig stoppe en indsats kort fra dens tilsigtede position. Den manglende detalje er ofte bundprofilen: Det dybeste punkt i et boret hulrum er ikke enden af dens fulde diameter.
Vores udgangspunkt for en tegningsgennemgang er komponenten, der går ind. Hvad lokaliserer den? Hvor langt skal den ind? Rører den bunden, eller skal den forblive klar? Disse svar afgør, hvilke dimensioner der fortjener stram kontrol. En præcis dybdetolerance knyttet til den forkerte funktion løser ikke monteringsproblemet.
Tjek først boringen og dybden sammen
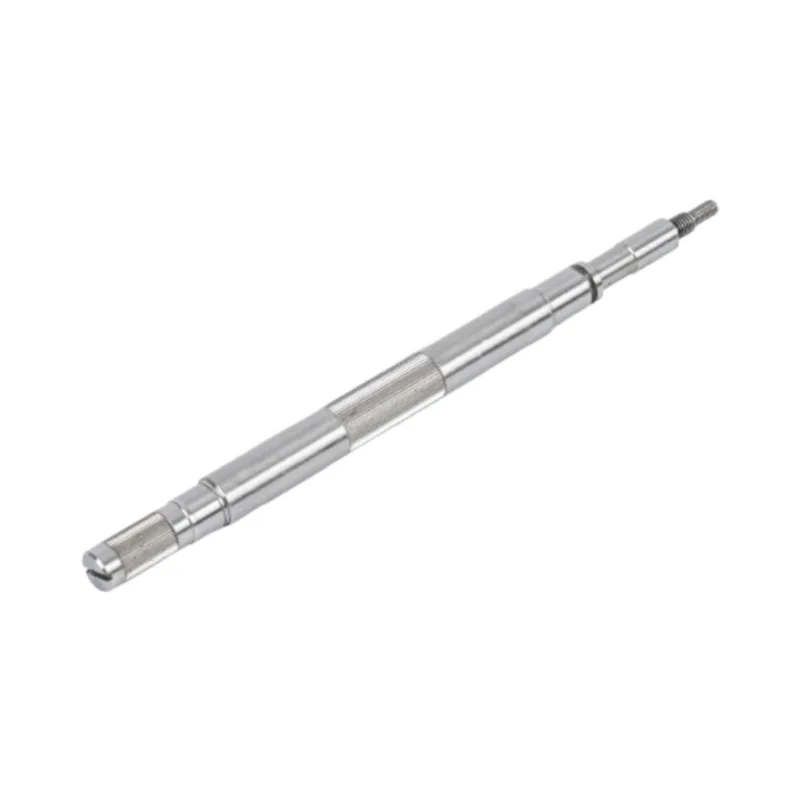
Voresspecifikationer for motoraksel med blindhulliste borediametre fra 2 til 30 mm og huldybder fra 5 til 150 mm. Den samme produktside giver et maksimalt dybde-til-diameter-forhold på 10:1, med større forhold, der kræver ingeniørgennemgang.
Den sidste betingelse ændrer, hvordan området skal læses. En 2 mm boring og en 150 mm dybde er begge anførte endepunkter, men en kombination af dem giver et 75:1 hul. Det er ikke en standardkombination, bare fordi hvert nummer optræder i kataloget.
| Borings diameter | Dybde brugt til screening | Dybde ÷ diameter | Resultat af tegning-gennemgang |
|---|---|---|---|
| 2 mm | 20 mm | 10:1 | Ved den anførte forholdsgrænse; kontrollere materiale, profil, tolerance og inspektionsadgang. |
| 10 mm | 100 mm | 10:1 | Passerer kun forholdsskærmen. Andre krav skal stadig gennemgås. |
| 15 mm | 150 mm | 10:1 | Ved både den anførte dybdegrænse og forholdsgrænse. |
| 2 mm | 150 mm | 75:1 | Uden for den anførte 10:1-grænse; Behandl det ikke som en rutinemæssig katalogkonfiguration. |
For en 150 mm sigtedybde giver dividering med 10 en 15 mm boring. Det er en aritmetisk tærskel, ikke en anbefaling om at forstørre din boring til 15 mm. Det større hul kan efterlade for lidt væg eller ændre, hvordan indsatsen fastholdes.
Aftal hvilken dybde, der anvendes i forholdstalsgennemgangen. Hvis tegningen angiver fuld diameter dybde, kan boret være nødt til at nå længere for at skabe det. Værktøjsrækkevidde, bundgeometri og spånevakuering hører stadig til i procesgennemgangen.
Et hul, tre forskellige dybder
En note som f.eksBORING 10 × 20 DYBgiver for meget plads til fortolkning, når de sidste par millimeter betyder noget. Brug et snitbillede og identificer de kontrollerede overflader.
Fuld diameter dybde
Dette er den aksiale rækkevidde af den specificerede cylindriske boring, før bundprofilen begynder at reducere dens diameter. Hvis en indsats har brug for en defineret længde af cylindrisk indgreb, skal det område dimensioneres. En indføringsfasning ved mundingen giver ikke den samme kontakt som den lige boring.
Dybeste punkt dybde
Dette når det fjerneste indre punkt. Med en konisk borebund strækker den sig ud over området med fuld diameter. Det betyder noget, når du kontrollerer det resterende materiale i den lukkede ende, men det fortæller dig ikke, hvor langt et skær med flad ende kan trænge ind.
Brugbar installationslængde
Dette hører til samlingen, ikke til boret. Det afhænger af parringsdelens diameter og endeform, dens placeringsskulder, mundaffasningen og eventuel nødvendig bundfrigang. En mindre eller affaset indsats kan komme ind i en del af en tilspidset bund; en tætsiddende indsats med flad ende må ikke. Tjek parringsprofilerne sammen.
Vores fabriksvisning: Hvis indsatsen skal sidde på en skulder, skal du gøre denne skulder til lokaliseringsfunktionen og definere frigang til hullets bund. Hvis bunden skal lokalisere indsatsen, specificer dens kontaktgeometri og den relevante dybde fra montagedatumet. Overlad ikke dette valg til en generisk boringsnote.
Et krav om en flad bund kræver også detaljer. Angiv det nødvendige lejeareal, tilladte hjørneradius og om en central udsparing er tilladt. Et værktøj, der beskrives som et fladbundet bor, definerer ikke alene ved sit navn hver funktion, der er tilbage i hulrummet.
Beregn endevæggen ved de værst tilladte mål
Den nominelle afstand efter boringen er ikke minimumsvæggen. Brug den korteste tilladte udvendige længde og den dybeste tilladte indre træk, begge refereret fra samme flade.
Hvis 20,00 mm dimensionen i stedet styrede det dybeste punkt, ville den samme udvendige længde give 24,95 − 20,02 = 4,93 mm. Forskellen på 3 mm kommer udelukkende fra betydningen af dybdedimensionen. Stramning ±0,02 mm ville ikke løse denne tvetydighed.
Denne beregning kontrollerer kun geometrien. Det fastslår ikke, at en 1,93 mm væg er sikker under drejningsmoment, bøjning, indføringsbelastning, internt tryk eller træthed. Materiale, varmebehandling og den komplette akselgeometri kræver stadig designvurdering.
Kontroller radialvæggen separat. For en centreret, rund boring i en rund akselsektion er nominel radialvæg(udvendig diameter − boringsdiameter) / 2. En forskudt boring efterlader en tyndere væg på den ene side. Gennemgå boringen mod den mindste omgivende akselsektion og nærliggende riller eller krydshuller, ikke kun den største udvendige diameter.
Sæt præcision der, hvor samlingen har brug for det
Guanshuos produktdata for blinde huller viser en tolerance for borediameter på ±0,01 mm, en dybdetolerance på ±0,02 mm, en koaksialitet mellem boring og aksel på ≤0,01 mm og en ruhed på Ra ≤0,8 μm. Det er forskellige kontroller. Ingen erstatter de andre.
| Opført blindhulsparameter | Hvad det hjælper med at kontrollere | Hvad tegningen stadig mangler |
|---|---|---|
| Boringsdiameter ±0,01 mm | Tilladt borestørrelse | Grænser for parringsdele og tilsigtet frigang eller interferens; identificere det kontrollerede boreområde. |
| Dybde ±0,02 mm | Aksial position af den specificerede dybdefunktion | Referenceflade og om dimensionen ender ved cylinderen, sædefladen eller det dybeste punkt. |
| Boring-til-tap-koaksialitet ≤0,01 mm | Forholdet mellem interne og eksterne funktioner | Funktionelt journaldatum, gældende tegningsstandard og aftalt verifikationsmetode. Dette må ikke ommærkes som overfladeudløb. |
| Indvendig væg Ra ≤0,8 μm | Boring overflade tekstur | Overfladeregion, evalueringskrav og adgang til måling. Den angiver ikke diameter eller bundplanhed. |
For et frigangseksempel giver en 10,00 ±0,01 mm boring og en 9,97 ±0,01 mm indsats en minimum diametral frigang på 9,99 − 9,98 = 0,01 mm og et maksimum på 10,01 − 9,96 = 0,05 mm. Disse er illustrative grænser, ikke en anbefalet pasform. Om de virker afhænger af temperatur, fastholdelse, justering og monteringskrav.
Vi vil hellere gennemgå disse to parringsdimensioner sammen end at tilføje en strammere boringstolerance uden grund. Hvis kun en kort region finder indsatsen, skal du identificere denne region. Resten af hulrummet kan tjene som frirum, afhængigt af designet.
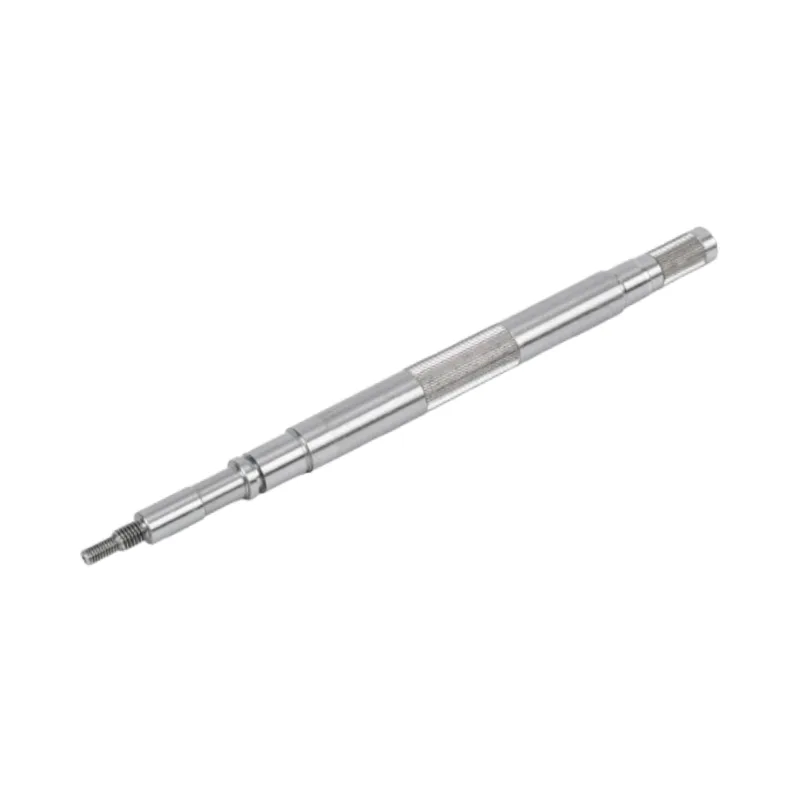
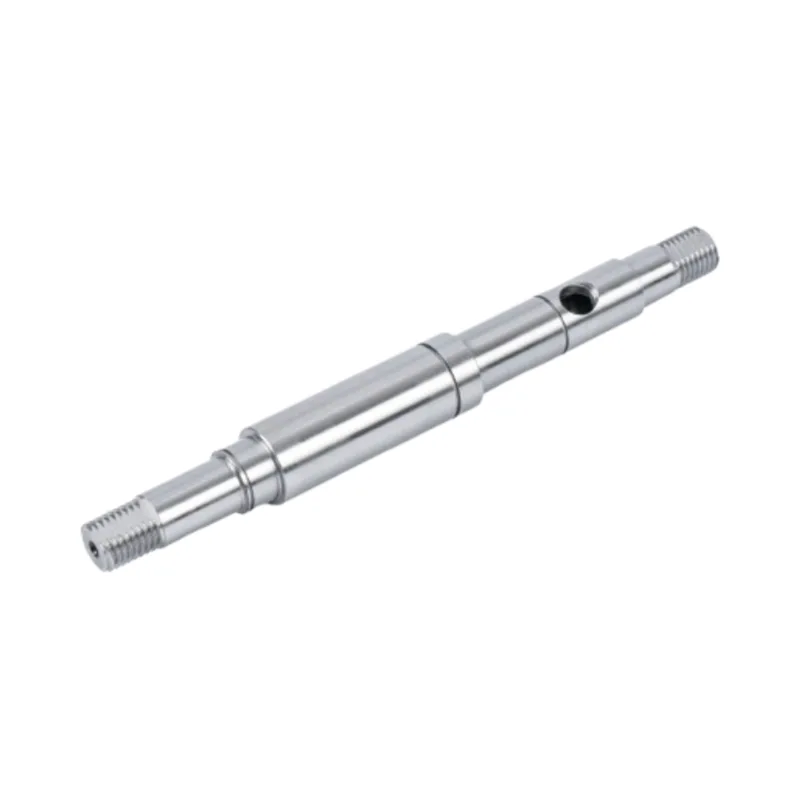
Et blindt hulrum passer til en komponent, der kommer ind fra den ene ende, mens den anden ende forbliver lukket. ENgennemgående motorakselpasser til en kontinuerlig passage. Vælg ikke et blindt hul til en kabel- eller væskerute, der skal gå ud af den modsatte ende, medmindre designet indeholder en anden passende passage. En lukket ende alene etablerer heller ikke en forseglet samling eller en indtrængningsbeskyttelse.
Den lukkede ende ændrer bearbejdning og inspektion
Guanshuo bruger CNC-drejning og boring til sine blindhulsaksler. Fra et produktionsperspektiv er det vanskelige spørgsmål ikke blot, om et skærende værktøj kan nå dybden. Spåner skal forlade hullet uden at beskadige overfladen, værktøjet skal forblive stabilt, og den færdige geometri skal kunne måles.
Længere rækkevidde og begrænset adgang gør materiale- og spånevakueringsstrategien vigtig. En tegning, der tilføjer indvendige riller, en tæt borepasning og en kontrolleret bundflade kan kræve en anden rækkefølge end et almindeligt frigangshulrum. Identificer, hvilke funktioner der udfører en funktion, før du beder om den samme finish overalt.
Ved inspektion fastslår måling af mundingen ikke borestørrelse i hele indgrebslængden. Ligeledes kan en dybdesonde, der berører keglen, ikke etablere fuld diameter dybde, medmindre dens kontaktgeometri og målemetode tager højde for denne profil.
| Krav | Enig med producenten |
|---|---|
| Indsæt engagement | Hvor boringsstørrelsen kontrolleres, og hvordan den anvendelige cylindriske længde verificeres. |
| Bundfrigang eller siddeplads | Hvilken overflade dybdemålingen kontakter, og hvordan bundprofilen verificeres. |
| Justering til akslen | Hvilken arbejdsjournal fastlægger datumet, og om inspektionsmetoden når det nødvendige indre område. |
| Renhed | Tilladte resterende spåner eller kontaminering, inspektionsadgang og beskyttelse efter rengøring. Brug et ansøgningsspecifikt acceptkriterium. |
| Endelig tilstand | Hvorvidt størrelse, geometri og ruhed gælder efter varmebehandling og eventuel endelig overfladeproces. |
En funktionel måler kan hjælpe med at kontrollere en defineret parringskonvolut, men den beviser ikke automatisk enhver størrelse, tekstur og geometriske krav. Vælg målemetoden for den karakteristik, der accepteres. Voresinspektionsvejledning for motorakseldækker de bredere skaftkontrol; det blinde hulrum har brug for sin egen adgang og gennemgang af kontaktpunkter.
Send parringsdetaljen, ikke kun huldiameteren
For en nyttig tilbudsgennemgang, send akselsektionen sammen med indstikstegningen eller dens relevante mål. Guanshuos blindhuls-tilpasningsproces accepterer den interne komponents tegning eller en fysisk prøve. Omfatte:
- Kavitetens formål og den funktion, der lokaliserer eller fastholder den indre komponent.
- Grænser for borestørrelse, påkrævet indgrebslængde, bundfrigang eller krav til sæde og tilladt bundprofil.
- Minimum ende- og radiale vægge, plus nærliggende gevind, riller eller krydshuller.
- Materiale, varmebehandlingstilstand, endelige overfladekrav og funktionelle journaldata.
- Godkendelseskriterier for inspektion og renlighed, med grænserne for parringsdelen, hvor pasformen er vigtig.
Den mest nyttige tegningsforbedring er ofte et snitbillede med én entydig dybdereference. Det lader design, bearbejdning og inspektion arbejde hen imod samme monteringstilstand.
Ofte stillede spørgsmål
Betyder en blindhulsdybde på 20 mm, at en indsats kan gå ind i 20 mm?
Ikke nødvendigvis. Dimensionen kan referere til det dybeste borepunkt i stedet for boringen med fuld diameter. Anvendelig installationslængde afhænger også af indsatsens diameter, endeprofil, lokaliseringsegenskab og påkrævet frigang.
Kan Guanshuo lave en 2 mm boring 150 mm dyb inden for det angivne område?
Denne kombination giver et 75:1 dybde-til-diameter-forhold uden for den angivne 10:1-grænse. De separate 2-30 mm diameter og 5-150 mm dybdeområder godkender ikke enhver kombination. Større forhold kræver ingeniørgennemgang.
Hvordan beregner jeg det mindste blindhuls endevæg?
Træk den maksimale dybeste punktdybde fra den mindste åbningsflade-til-lukkede ende-længde ved at bruge den samme referenceflade. Hvis dybden er specificeret til området med fuld diameter, skal du inkludere den maksimale ekstra bundprofildybde. Resultatet er en geometrisk frigang, ikke en styrkegodkendelse.
Skal hver blindhulsmotoraksel have en flad bund?
Nej. Angiv en kontrolleret bundsiddeflade, når samlingen har brug for det. Hvis indsatsen placeres et andet sted og rydder bunden, kan en tilladt borebundsprofil være tilstrækkelig. Definer ethvert påkrævet kontaktområde, hjørneradius og centraludskæring.
Beskriver Ra ≤0,8 μm den blinde huls indervæg?
Ja. Guanshuos produktspecifikation for blindhuller angiver Ra ≤0,8 μm for indervæggen. Angiv det påkrævede overfladeområde og inspektionsforhold på tegningen; ruhedsværdien etablerer ikke borepasning, justering eller bundplanhed.