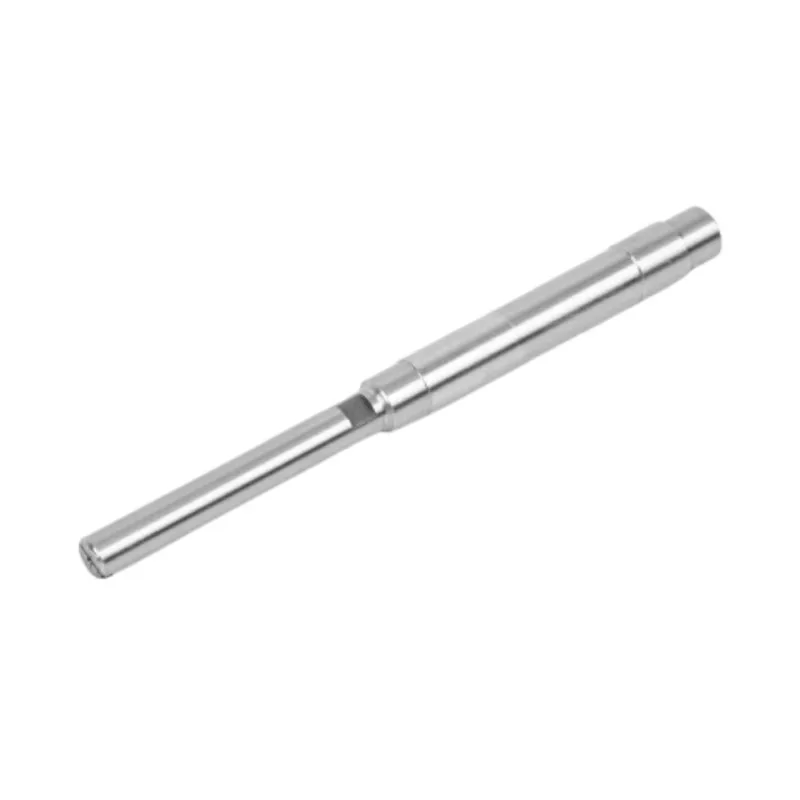
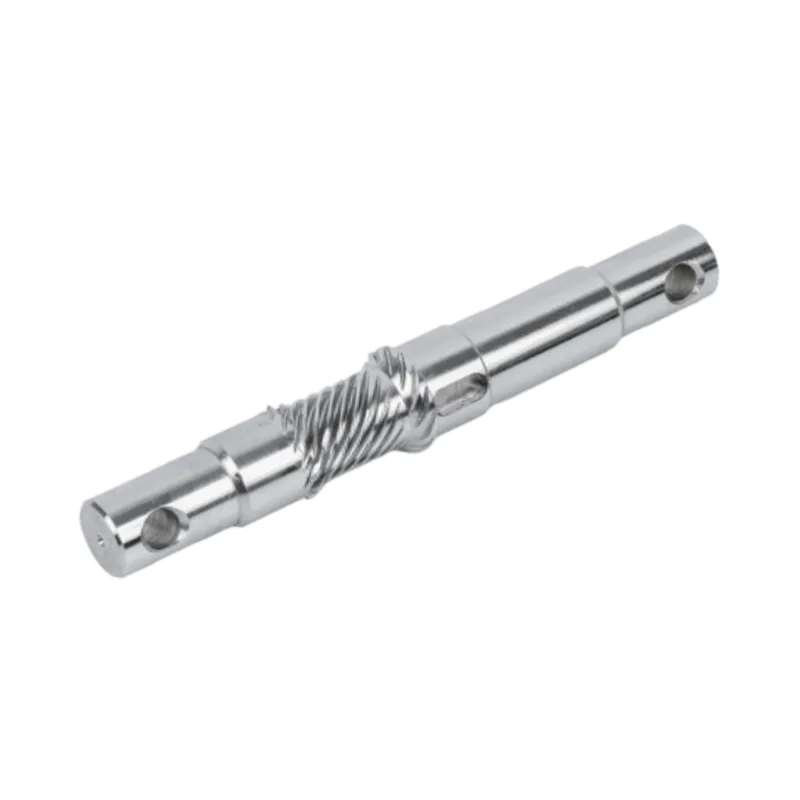
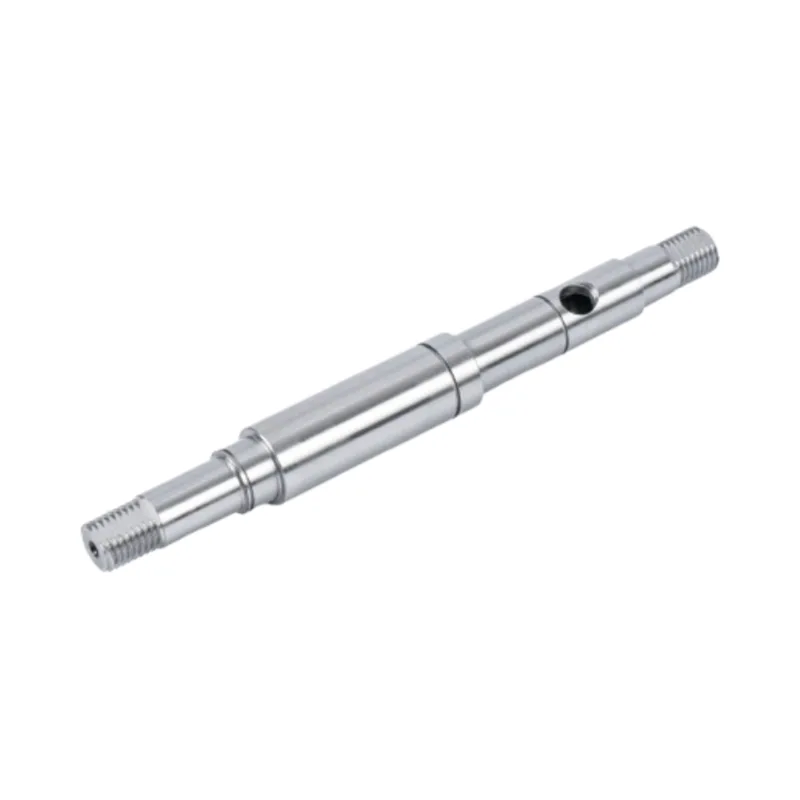
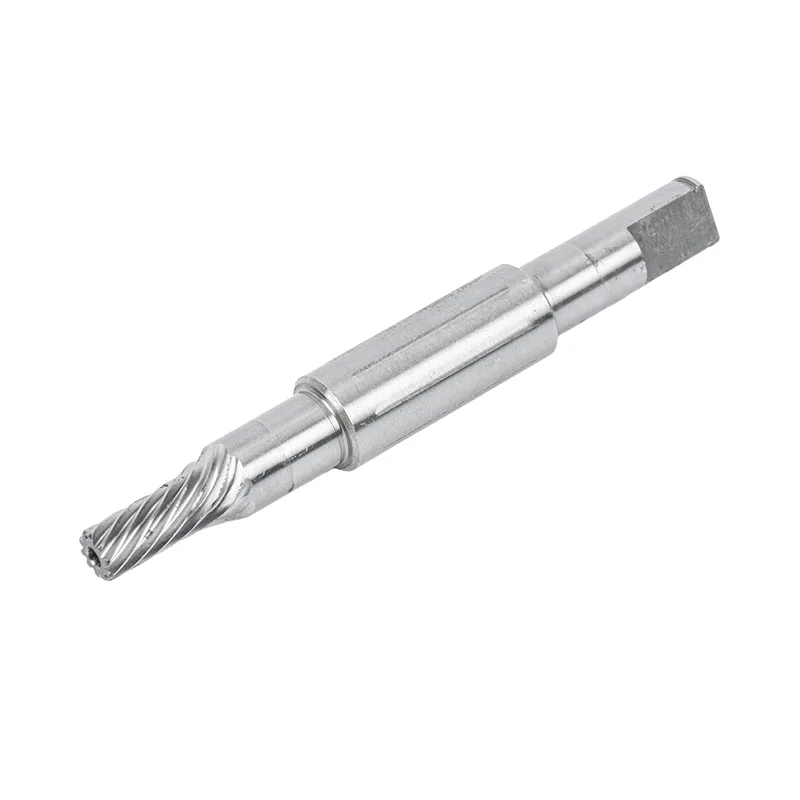
Akselbearbejdning er processen med at omdanne rå stangmateriale til en færdig aksel gennem skæring, fræsning, slibning og varmebehandling. På en præcisionsdel - f.eks. en motor- eller pumpeaksel - holdes diameteren normalt til IT5-IT6-båndet med en slebet finish ned til Ra 0,4 μm. Hvilke processer du bruger, og i hvilken rækkefølge, afhænger af materialet, geometrien og hvor tæt udløbet skal være.
En motor er kun så god som akslen, der løber gennem midten af den. Lad den aksel løbe ud med et par mikrometer, og du mærker den overalt nedstrøms - som vibrationer, som støj, som lejer, der slides måneder for tidligt. Det er derforakselbearbejdningsidder i centrum for det, vi laver. I mere end et årti har vi forvandlet stangmaterialer til aksler, der holder deres tolerancer under belastning, til EV-drivmotorer, automatiseringslinjer og husholdningsapparater sendt til mere end fyrre lande.
Denne guide gennemgår, hvordan en præcisionsaksel virkelig er lavet: bearbejdningstrinnene i rækkefølge, tolerancerne, der er værd at diskutere, materialerne, og hvordan man skelner en dygtig bearbejdningspartner fra en, der kun er billig.

Hvad er akselbearbejdning?
Akselbearbejdning er en subtraktiv proces. Du starter med en rundstang og fjerner metal, indtil det, der er tilbage, møder tegningen - de rigtige diametre, de rigtige længder, en kilegang her, et gevind der, alt inden for tolerance. Intet er tilføjet; nøjagtigheden kommer udelukkende fra at tage materiale væk de rigtige steder.
Grunden til, at den får sit eget navn, snarere end at blive klumpet ind med generel "bearbejdning", er, at en aksel roterer. Et beslag kan være en tiendedel millimeter væk, og ingen lægger mærke til det. En aksel, der drejer med flere tusinde RPM, kan ikke. Koncentricitet, rethed og overfladefinish spiller alle direkte ind i, hvor støjsvagt og hvor længe den færdige samling kører. Præcis akselbearbejdning handler i virkeligheden om at kontrollere disse tre ting i hele længden af delen.
Akselbearbejdningsprocessen, trin for trin
Ikke to job er identiske, men et præcisionsskaft bevæger sig normalt gennem butikken i nogenlunde denne rækkefølge. Rækkefølgen betyder lige så meget som de enkelte operationer - slib før du hærder, og varmen vil trække delen tilbage ud af tolerance.
Materialevalg og afskæringStangskål vælges til belastning og miljø, derefter skåret i længden med lidt ekstra til beklædning og slibning.Groft drejningPå en CNC-drejebænk bringes stangen tæt på sin færdige form, hvilket efterlader et par tiendedele af en millimeter på kritiske diametre, så sliberen kan rydde op senere.
Boring eller boringKun for hule aksler - boringen bores eller pistolbores gennem midten, før ydersiden er færdig.
FræsningNøglebaner, flade, splines og krydshuller skæres på en mølle eller en drejefræser, mens delen stadig er blød og let at arbejde.
VarmebehandlingAkslen er hærdet - sædvanligvis hærdning og hærdning, nogle gange induktionshærdning på lejetapperne - for at opbygge styrke og slidstyrke.
Afslut slibningenCylindrisk eller centerløs slibning bringer de løbende diametre ned til den endelige størrelse og overfladefinish, hvilket korrigerer enhver forvrængning efter varmebehandling.
InspektionDiametre, udløb, koncentricitet og overfladeruhed kontrolleres i forhold til tegningen, før noget sendes.
Mærkning og pakningAntirustbehandling, lasermarkering, hvor det er nødvendigt, derefter pakning, der beskytter jordoverfladen under transport.
- Hvorfor rækkefølgen er fast:hærdning fordrejer en aksel lidt - det er fysik, ikke en defekt. Forlader den færdige slibning indtileftervarmebehandling er, hvordan du ender med en hård, slidstærk del, der stadig er helt lige. Butikker, der sliber først og hærder sidste skibsskakter, der måler fint på papiret og vibrerer i marken.
Kerneprocesserne: drejning, fræsning og slibning
Tre driftsfamilier udfører det meste af arbejdet på en skakt. Drejning definerer den runde profil, fræsning tilføjer funktionerne, og slibning leverer præcisionen. Her er hvordan de sammenligner sig på et typisk job.
| Behandle | Hvad den gør på et skaft | Egner sig bedst til | Typisk præcision |
|---|---|---|---|
| CNC drejning | Skærer den overordnede runde profil, skuldre og diametre fra stangen | Hver aksel, som skrub- og semi-finish-stadiet | ±0,02–0,05 mm |
| Fræsning / dreje-mølle | Skærer kilespor, flad, splines, krydshuller og gevind | Aksler med drivfunktioner eller ikke-runde detaljer | Funktionsafhængig |
| Cylindrisk slibning | Afslutter journaler mellem centre for stram rundhed og koncentricitet | Aftrappede og skuldrede skefter | IT5–IT6, Ra ≤ 0,4 μm |
| Centerløs slibning | Afslutter almindelige diametre på en arbejdsstøtte, ingen centerhuller nødvendige | Lange, lige skafter i større volumener | IT5–IT6, Ra ≤ 0,4 μm |
| Friktionssvejsning | Forbinder to materialer ende mod ende - f.eks. et rustfrit hoved på en stålkrop | Bi-metal aksler, der sparer på dyr legering | Fuldstyrke led |
Valget mellemcylindrisk og centerløs slibninger den, der oftest falder køberne op. Cylindrisk slibning er den mere præcise af de to for en del med trin, fordi akslen drejer på sine egne midterhuller. Centerløs slibning giver afkald på lidt af den positionskontrol i bytte for hastighed, hvilket er præcis, hvad du ønsker på en lang, almindelig aksel, der kører i volumen. I praksis kører vi begge dele - delen bestemmer, ikke maskinen.
Materialer vi bearbejder - og hvordan valget ændrer jobbet
Materiale er den første beslutning på ethvert skaft, og det sætter stille og roligt alt efter det: hvordan delen skærer, om det kan hærdes, hvordan det opfører sig i et ætsende eller hygiejnisk miljø. Vi bearbejder på tværs af kulstofstål, legeret stål og rustfrit stål, og den rigtige familie afhænger af belastning, miljø og budget.
| Materiale familie | Fælles karakterer | Hvorfor du ville vælge det |
|---|---|---|
| Mellem kulstofstål | 1045 / C45 | Arbejdshesten. God styrke, let at bearbejde, kræver induktionshærdning - dækker de fleste almindelige aksler til den laveste pris. |
| Legeret stål | 40Cr / 4140 | Højere styrke og træthedslevetid, reagerer godt på slukning og temperament. Valget til belastede drivaksler. |
| Rustfrit stål | 303/304/316/420 | Korrosion og hygiejne. Bruges hvor skaftet ser fugt, kemikalier eller udvaskning - mad, medicin, pumper. |
Der er flere nuancer her, end et bord kan rumme - valg af kvalitet, varmebehandlingsrespons og hvordan hver maskine arbejder. Vi dækkede det i dybdenhvilke materialer der bruges til motoraksler, som er værd at læse, inden du færdiggør en tegning.
Tolerancer, finish og runout: tallene, der betyder noget
Det er her, at akselbearbejdning bliver interessant, og hvor pris og kvalitet faktisk er forskellige. En tegning, der blot siger "vend til størrelse", er en meget anderledes opgave end en, der kalder IT6-diametre og 0,01 mm udløb. Tre specifikationer bærer det meste af vægten.
| Specifikation | Hvad den styrer | Præcision-skaft rækkevidde | Guanshuo standard |
|---|---|---|---|
| Dimensionstolerance (IT-grad) | Hvor tæt hver diameter matcher målstørrelsen | IT5–IT7 om løbepasninger | IT5–IT6 |
| Overfladeruhed (Ra) | Hvor glat jordtappen er - driver friktion og lejelevetid | Ra 0,4–0,8 μm | Ra ≤ 0,4 μm |
| Runout / koncentricitet | Hvor sandt drejer akslen om sin egen akse | 0,01–0,02 mm på nøglejournaler | Afholdt på center-ground-journaler |
Et hurtigt ord om at læse disse. IT-kvaliteter kommer fra ISO-tolerancesystemet - et lavere tal betyder et strammere bånd, og hvert fald i kvalitet koster reel bearbejdningstid, så det betaler sig kun at specificere tæt, hvor delen faktisk har brug for det. Ra er den gennemsnitlige ruhed af den færdige overflade; en jordaksel ved Ra 0,4 μm føles glasglat og lader et leje eller en tætning køle af. Runout binder de to sammen: Det er den slingre, du vil se på en måleur, når akslen drejer, og på en roterende del er det ofte det enkelte tal, der afgør, om samlingen er stille eller ej.
Varmebehandling: hvor et skaft får sin styrke
Bearbejdning giver et skaft sin form; varmebehandling giver den sin rygrad. Lige ud af drejning er de fleste akselstål relativt bløde - fint til at skære kilespor, ikke fint til årevis med vendebelastning. Varmebehandling løser det ved at ændre stålets struktur, ikke dets dimensioner.
Den mest almindelige vej til akselarbejde er quench og temperering: opvarm delen, afkøl den hurtigt for at hærde den helt igennem, og temperer den derefter tilbage for at bytte lidt hårdhed med sejhed. Hvor kun løbefladen skal være hård - for eksempel en lejetap - opvarmer induktionshærdning netop det bånd og efterlader kernen sej. Afvejningen er altid den samme: hårdere modstår slid, hårdere modstår revner, og hærdningstrinnet er, hvor du balancerer de to.
Varmebehandling er også grunden til, at procesordren er, hvad den er. Fordi hærdning forvrænger delen lidt, hører den tilførslutslibningen, aldrig efter. Slib akslen, og hær den derefter, og du har lige fortrudt din egen præcision.
Kvalitetskontrol på butiksgulvet
Præcision, der ikke måles, er bare håb. Hver kritisk diameter, udløbet på nøgletapperne og overfladefinishen kontrolleres i forhold til tegningen, før en skakt forlader bygningen. Denne inspektionsdisciplin er en del af, hvorfor vi har ISO 9001-certificering, og hvorfor vores arbejde har opnået 11 udstedte patenter gennem årene.
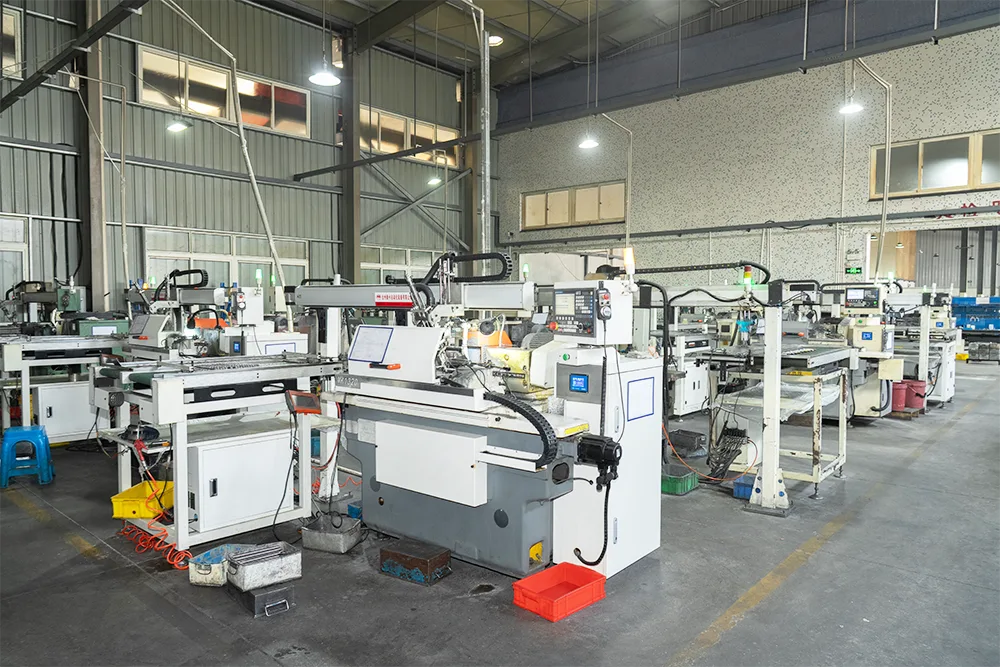
Kapaciteten betyder også noget her, fordi ensartet præcision kommer af at have de rigtige maskiner i antal frem for én god kværn og en kø. Vores slibelinje kører 26 CNC-cylindriske slibemaskiner og 6 centerløse slibemaskiner med høj præcision, hvilket er det, der lader os holde IT5-IT6 på tværs af et produktionsforløb snarere end på en enkelt heltedel. Som en national højteknologisk virksomhed grundlagt i 2016, har vi bygget butikken op omkring én ting: aksler, der måler det samme på del et og del ti tusind.
Akslerne bearbejder vi
Ovenstående processer samles i en ret bred vifte af skafttyper. Hver har sine egne bearbejdningsrynker, og hver har en dedikeret side, hvis du vil have detaljerne.
- Solide motoraksler— grundlinjen, iglat, nøglespor, splinedogtrådtedannes afhængigt af hvordan drejningsmomentet overføres.
- Hule motoraksler— boret gennem midten for at reducere vægten eller føre ledninger og kølevæske. Semassive vs hule akslerfor når hver giver mening.
- Specialskefter— inklusive friktionssvejsede aksler i rustfrit stål og dele til pumper, ventiler og medicinsk udstyr.
- Aksler til generelle formål— til servo-, step- og apparatmotorer, hvor en gennemprøvet standardprofil gør jobbet.
Sådan vælger du en partner til akselbearbejdning
De fleste købere kan finde nogen til at dreje en aksel. At finde en butik, der vil holde IT6 og 0,01 mm runout på varenummer 5.000, og understøtte det med papirarbejde, er den sværere søgning. Et par ting adskiller de to.
Spørg først om slibekapacitet, ikke drejning - drejning er almindeligt, præcisionsslibning ved volumen er det ikke. Spørg, om de kan vise dig en inspektionsrapport for en kritisk diameter, og hvordan de håndterer materialecertifikater, for en aksel er kun lige så pålidelig som det stål, den startede fra. Spørg, hvad der sker, når et parti driver: en seriøs leverandør måler, justerer og dokumenterer; en svagere sender og håber. Og se på, hvis motorer akslerne allerede kører i - et årti med arbejde inden for elbiler, automatisering og apparatdrivlinjer er ikke noget, du kan forfalske på et spec-ark.
Skræddersyet akselbearbejdning bør være præcis det: din tegning, dine tolerancer, dit materiale, citeret og lavet til specifikation i stedet for hentet fra et katalog. Hvis en "brugerdefineret" leverandør bliver ved med at styre dig mod deres standardstørrelser, fortæller det dig noget om, hvad de faktisk kan bearbejde.
Har du en skafttegning at citere?
Send os din 2D-tegning eller en prøve med tolerancer, materiale og finish markeret. Vi vender tilbage med et tilbud og, hvor det hjælper, et forslag eller to fra butiksgulvet.
Få et tilbud på akselbearbejdningOfte stillede spørgsmål
Hvilken tolerance kan akselbearbejdning holde?
Det afhænger af processen. Grovdrejning bringer dig ind i plus-eller-minus 0,05 mm-området, mens finishslibning på et præcisionsskaft bringer diametertolerancer ind i IT5-IT6-båndet med overfladeruhed ned til Ra 0,4 μm. Hos Guanshuo sliber vi til disse niveauer som standard for motor- og pumpeaksler.
Hvad er forskellen mellem cylindrisk og centerløs slibning?
Cylindrisk slibning holder akslen mellem centre, hvilket giver fremragende koncentricitet og passer til trinformede eller skulderformede aksler. Centerløs slibning understøtter akslen på en arbejdsstøtte og kører hurtigere, så den passer til lange, glatte aksler i større volumener. De fleste butikker, inklusive vores, bruger begge afhængigt af delen.
Hvilket materiale er bedst til en bearbejdet aksel?
Der er ikke et enkelt bedste materiale. Mellemkulstofstål som 1045 dækker de fleste almindelige aksler, legeret stål som 40Cr håndterer højere belastninger og reagerer godt på hærdning, og rustfrit stål er valget, når korrosion eller hygiejne er vigtige. Det rigtige valg afhænger af belastning, miljø og omkostninger.
Kan du bearbejde hule aksler?
Ja. Hule aksler bores eller bores gennem midten, hvorefter de drejes og slibes som en solid aksel. De reducerer vægten og lader dig føre ledninger, kølevæske eller en anden aksel gennem boringen, hvilket er almindeligt i EV- og automationsmotorer.
Bearbejder du skræddersyede aksler ud fra en tegning?
Det er det meste af vores arbejde. Send os en 2D-tegning eller en prøve med dine tolerancer, materiale og finish, så citerer vi det. Vi bearbejder efter dine specifikationer i stedet for fra et fast katalog.
Hvilke industrier bruger dine bearbejdede aksler?
Vores aksler går til nye energikøretøjsmotorer, industriel automation og robotteknologi, husholdningsapparater, pumper og ventiler og medicinsk udstyr - hvor som helst en roterende del skal forblive sand under belastning.