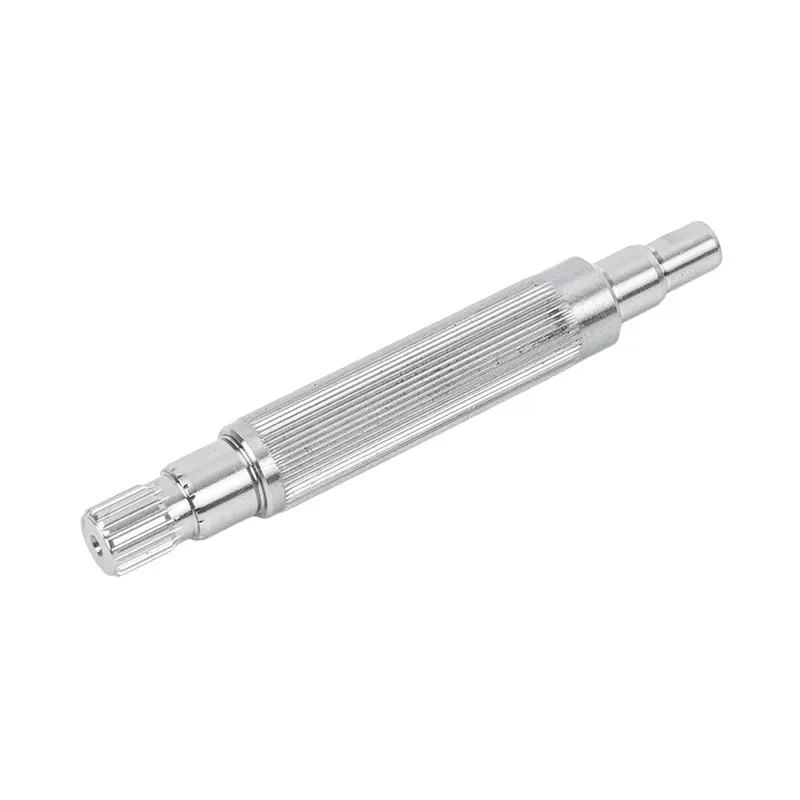
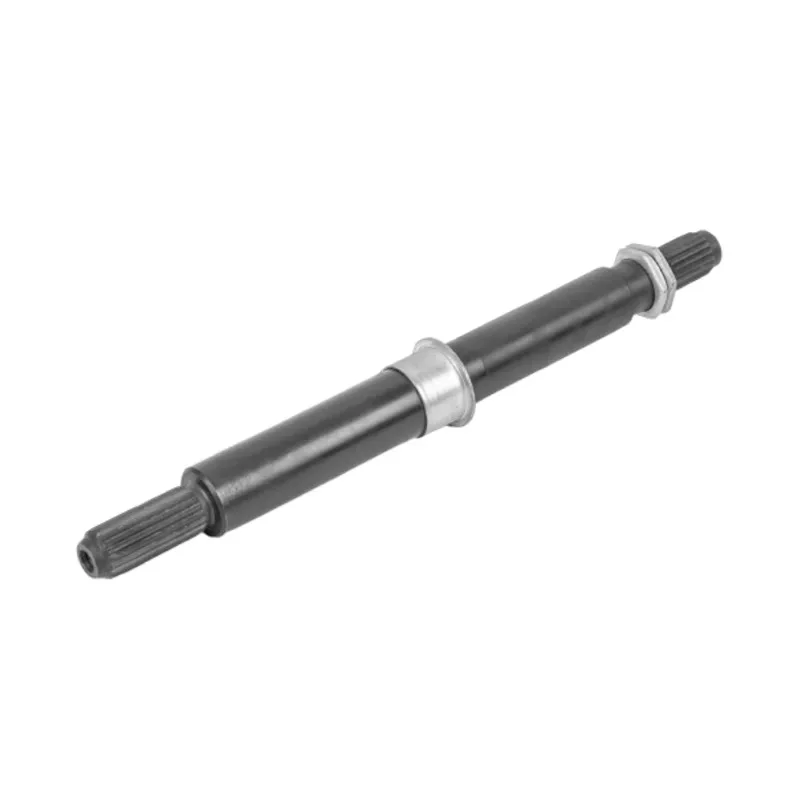
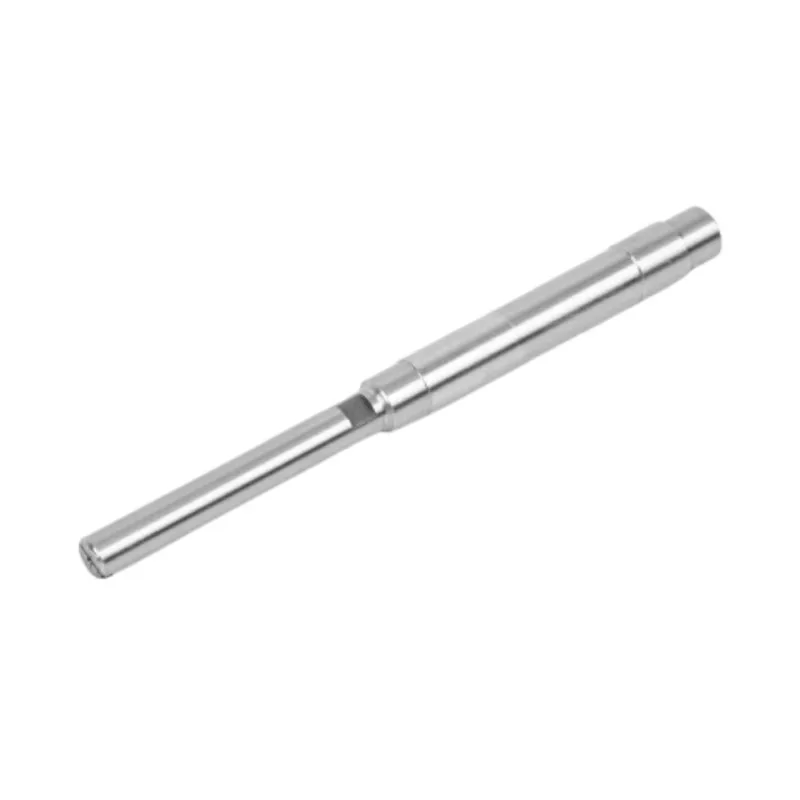
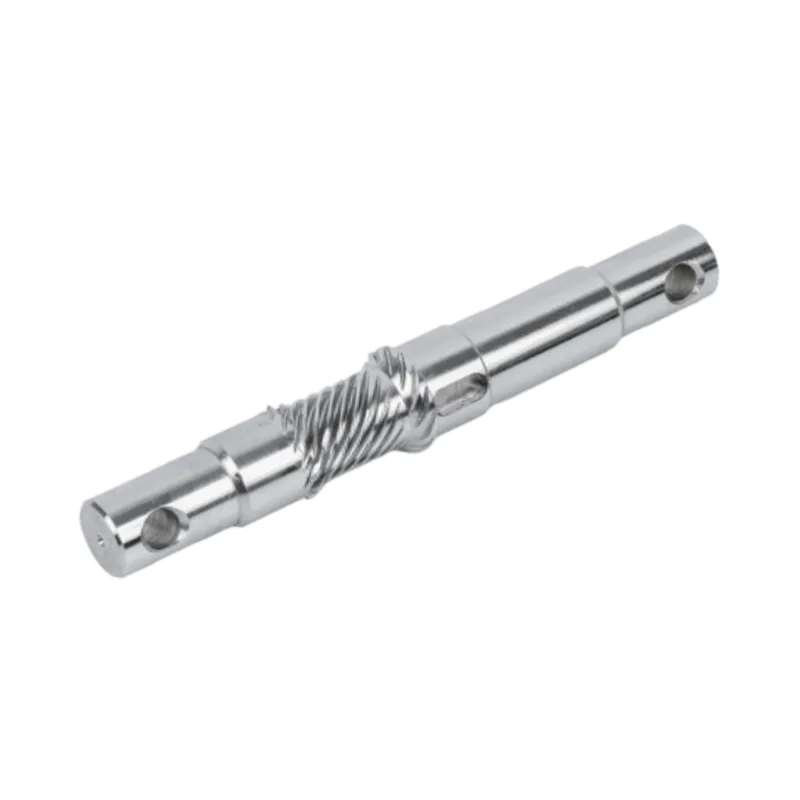
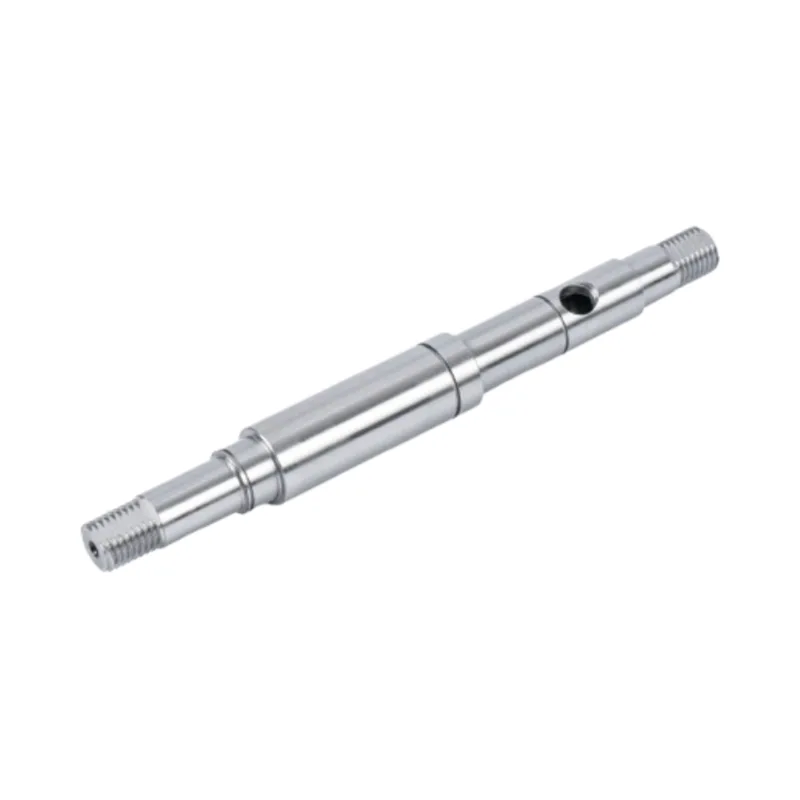
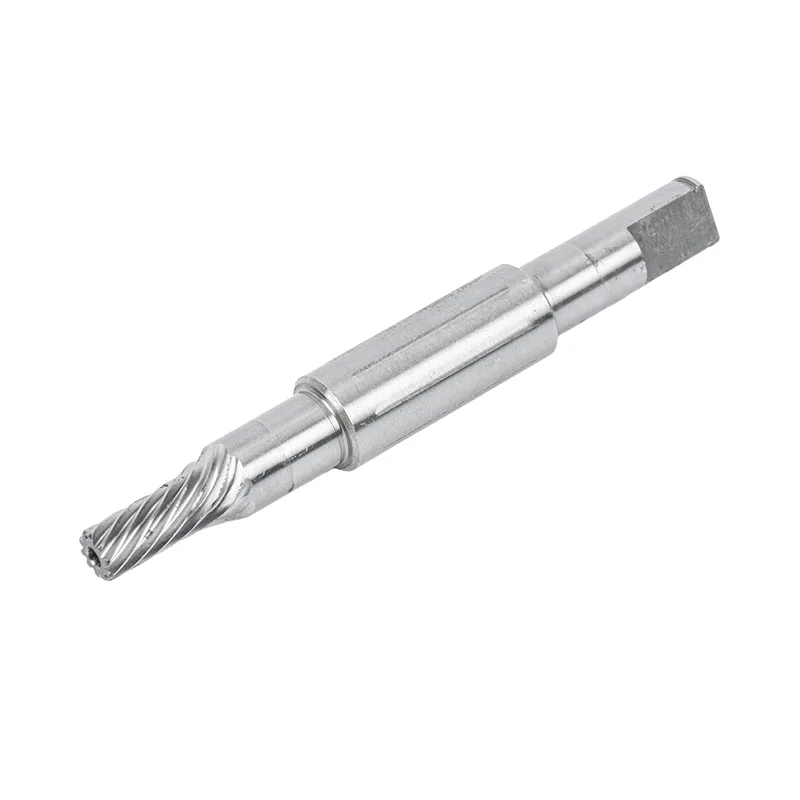
Hurtigt svarPræcisionsakselbearbejdning forvandler en stålstang til en færdig motoraksel gennem seks stationer: materialeinspektion, CNC-drejning og fræsning, spline- eller gearskæring, varmebehandling, præcisionsslibning og slutinspektion. Slibning kommer altid efter hærdning, fordi varmebehandling flytter metallet. Denne sekvens er det, der holder IT5 til IT6 tolerance, rethed inden for 0,01 mm og en overfladefinish på Ra≤0,4 μm på den færdige aksel.
A færdigmotorakselser simpelt ud. En blank stålstang, et par trin, måske en kilegang. Hvad det udseende skjuler, er en rute med seks maskiner, to afdelinger og et sæt beslutninger, der skal ske i den rigtige rækkefølge. Får ordren forkert, og skaftet er skrot. Denne artikel går rundt på gulvet ved Guanshuo Precision, station for station, og forklarer, hvad hver enkelt bidrager til den færdige del.
Hver aksel følger den samme rygrad. Simple aksler springer en station eller to over. Hærdede, splinede aksler bruger alle seks.
| # | Station | Hvad den sætter |
|---|---|---|
| 1 | Indgående materialeinspektion | Karakter, kemi og stangtilstand |
| 2 | CNC drejning og fræsning | Diametre, trin, gevind, kilespor |
| 3 | Hobbing og splineskæring | Spline og gear tænder |
| 4 | Varmebehandling | Hårdhed, styrke, træthed liv |
| 5 | Cylindrisk og centerløs slibning | Endelig størrelse, rundhed, finish |
| 6 | Afsluttende inspektion | Bevis på at delen opfylder tegningen |
Skaftet starter som stanglager. Inden der laves et enkelt snit, kontrolleres stangen i forhold til tegningen. Kvalitet, møllecertifikat, diameter og overfladetilstand bliver alle verificeret.
Denne station ligner papirarbejde, men den forhindrer den dyreste form for fejl. Hvis den forkerte kvalitet kommer ind i butikken, lægger ingen mærke til det, før varmebehandlingen ikke opnår hårdhed. På det tidspunkt er bearbejdningstimerne allerede brugt. Guanshuo kører aksler i 45# kulstofstål, 40Cr og 4140 legeret stål, 20CrMnTi kassehærdende stål og 304 eller 316L rustfrit, så kvalitetsforvirring er en reel risiko, der bliver fanget her.
Det er her, skaftet tager form. Stangen drejes til dens grove diametre, trinene skæres, og fræsearbejdet tilføjer kilespor, flade og tværhuller.
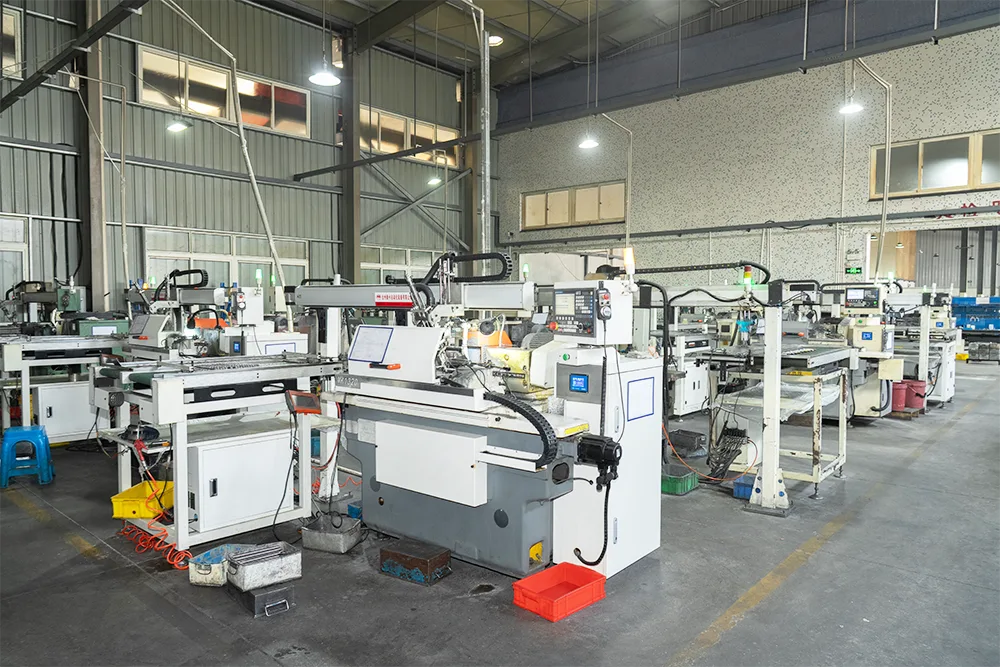
Den vigtige detalje er, hvor mange opsætninger det kræver. Hver gang en del afspændes og genspændes, kryber der en lille fejl ind mellem funktionerne. Drejemøllemaskiner skærer dreje- og fræsefunktioner i én fastspænding, så kilesporet forbliver tro mod diameteren, det sidder på. Guanshuo kører 3 drejemølle kombinerede maskiner og 2 bearbejdningscentre sammen med omkring 60 generelle CNC-maskiner, så komplekse aksler kan dirigeres til en enkelt-opsætningsmaskine, mens enklere aksler kører i volumen andre steder.
Maskinister efterlader slibemateriale på journalerne her, normalt nogle få tiendedele millimeter. For lidt og slibning kan ikke rydde op i forvrængning fra hærdning. For meget og slibning tager længere tid og opvarmer delen. At bedømme den godtgørelse er en af de stille færdigheder i en skaktbutik.

Aksler, der kører gennem tænder frem for en nøgle, går til hobbingafdelingen. En kogeplade skærer spline- eller tandhjulsformen, når akslen roterer i takt med fræseren. Guanshuo kører 6 kogemaskiner til dette arbejde.
Spline-nøjagtighed måles ved divisionsfejl, som er, hvor jævnt tænderne er fordelt rundt om skaftet. Ujævne tænder betyder, at nogle tænder bærer mere belastning end andre, og disse tænder svigter først. Tolerancerne holdt fastsplinede akslerafspejle formen:
| Spline form | Opdelingsfejl | Karakter |
|---|---|---|
| Involvere | ≤0,015 til 0,03 mm | Selvcentrerende, stor rodfilet, bedste træthedsstyrke |
| Rektangulær | ≤0,02 mm | Stærk under stød og off-center belastning |
| Trekantet | ≤0,01 til 0,02 mm | Fine tænder, selvcentrerende, til lettere belastning |
Involut spline-tandflanker afsluttes til Ra≤0,8 til 1,6 μm, med splinesymmetri holdt til ≤0,02 mm. Den overflade har betydning, fordi flankerne glider lidt under belastning, og en ru flanke kniber og slides. Tandrodsfileten skæres til R0,3 til R0,8, hvilket spreder stress ved roden i stedet for at koncentrere den. Rodfileter er, hvor splinetænderne revner, så denne radius er en træthedsfunktion, ikke en kosmetisk.
Bearbejdning giver skaftet sin form. Varmebehandling giver den sin styrke. Delen er bratkølet og hærdet for kernesejhed, eller induktionshærdet, hvor kun overfladen skal være hård.
Hvilken rute afhænger af pligten. En aksel, der skal modstå bøjningstræthed gennem hele sin sektion, er gennemhærdet. En aksel, der har brug for en hård lejetap over en sej kerne, får induktionshærdning alene på denne aksel. Case-hærdende kvaliteter som 20CrMnTi er karburerede, hvilket bygger en hård hud over en blød, stødabsorberende kerne. Typisk færdig hårdhed løber fra 42 til 48 HRC, og aksler i spindelkvalitet går til 60 til 65 HRC.
Slibning er hvor et skaft bliver en præcisionsdel. Alt før dette er forberedelse. Guanshuo kører 26 CNC cylindriske slibemaskiner og 6 højpræcisions centerløse slibemaskiner, som er den største enkeltblok af udstyr i anlægget.
Skaftet holdes mellem centre og slebet en diameter ad gangen. Fordi den drejer på sine egne midterhuller, ender hver journal koncentrisk med hver anden. Dette er metoden til trindelte aksler, lejesæder og alt, hvor diametrene skal være tro mod hinanden.
Akslen hviler på en klinge mellem en slibeskive og en reguleringsskive uden centre overhovedet. Dele tilføres løbende. Den er hurtig, og den er fremragende til at holde en ensartet diameter ned ad et langt, slankt skaft uden at delen afbøjes. Dette er metoden til almindeligglatte skafteri volumen.
| Cylindrisk slibning | Centerløs slibning | |
|---|---|---|
| Del afholdes | Mellem centre | På en klinge, ustøttet |
| Bedst til | Koncentricitet mellem diametre | Størrelseskonsistens på langs |
| Dragter | Aftrappede og multi-diameter aksler | Lange glatte skafter, høj volumen |
| Gennemløb | Langsommere, del for del | Hurtig, kontinuerlig fodring |
De fleste skafter bruger begge dele. Centerløs slibning bringer den almindelige krop til størrelse hurtigt, derefter afslutter cylindrisk slibning de kritiske journaler. Sammen leverer de IT5 til IT6 nøjagtighed, rethed inden for 0,01 mm og Ra≤0,4 μm. Med en ultrafinishing kan overfladen nå Ra 0,2 μm.

Kølevæske er ikke en detalje her. En tør eller dårligt rettet kølevæskestrøm lader overfladen varme op, hvilket kan brænde jordlaget og efterlade bløde pletter usynlige for øjet. Operatører holder øje med hjulets tilstand og kølevæskestrømmen lige så nøje, som de ser størrelsesudlæsningen.
En aksel er ikke færdig, når den forlader kværnen. Den er færdig, når den er målt. Guanshuo holder 6 personer i kvalitetsafdelingen og et rum med dedikerede instrumenter.
| Instrument | Hvad det tjekker |
|---|---|
| Cylindricitetsmåler | Afrunding, cylindricitet, runout |
| Måler for overfladefinish | Ra på journaler og seglflader |
| Todimensionel projektor | Profiler, kilespor, affasninger, radier |
| Gear målecenter | Spline og tandhjulsnøjagtighed |
| Hårdhedstester | Resultat af varmebehandling |
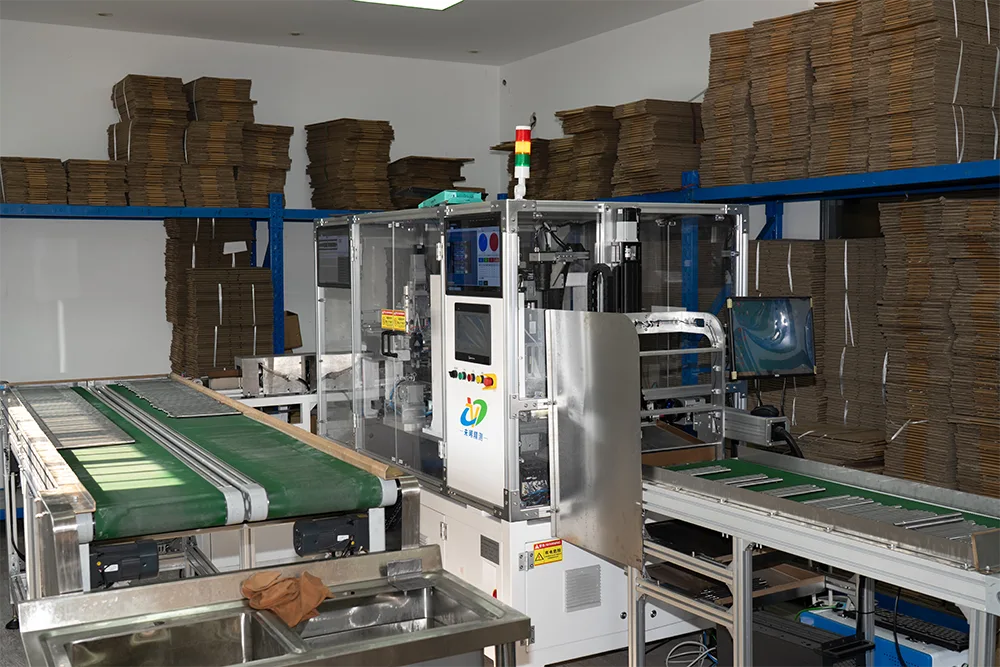
| Automatisk optisk inspektion | Højhastighedsdimensionel afskærmning i volumen |
Det optiske inspektionssæt betyder mest i produktionskørsler. Håndmåling prøver en batch. Optisk inspektion skærmer dele kontinuerligt, så en afdrift fanges, mens den sker, snarere end efter, at en palle er pakket ind.
Den vigtigste regel i akselfremstilling er, at slibning følger hærdning. Det lyder indlysende, når det er sagt, men det er forskellen mellem en aksel, der holder tolerance i drift, og en, der ikke gør.
Hærdning opvarmer stålet og køler det hurtigt. Metallet ændrer struktur, og delen bevæger sig. En aksel færdig til den endelige størrelse før hærdning vil komme ud af ovnen uden for tolerance, ude af runde og ofte bøjet. Ingen pleje på de tidligere stationer kan forhindre det. Slibning efter hærdning fjerner forvrængning og sætter den sande endelige geometri.
Nogle leverandører springer over slibningen efter hærdning for at spare omkostninger. Delene måler acceptabelt ved stuetemperatur på prøvebasis og forårsager derefter lejestøj og tidligt slid i marken. Dette er en grund til at spørge en leverandør direkte om deres procesrute, ikke kun deres pris.
Maskintællinger er ikke markedsføring. De fortæller dig, hvad en butik faktisk kontrollerer internt.
En butik med drejebænke, men uden slibemaskiner, skal sende det kritiske skridt udenfor. En butik med slibemaskiner, men ingen hobbing, underentrerer hver splined aksel. Hver overdragelse tilføjer leveringstid, omkostninger og et sted, hvor ansvarlighed kan sløres. Guanshuo fortsætter med drejning, fræsning, kogning, varmebehandling, slibning og inspektion under ét tag, hvorfor en fuld rute kan angives som én pris og én leveringsdato.
Anlægget har kørt på denne måde siden 2016. Det fungerer efter ISO9001, har 11 patentteknologier og er anerkendt som en højteknologisk virksomhed på nationalt niveau med over 50 ansatte, herunder et dedikeret ingeniør- og kvalitetsteam. Aksler fra denne rute går ind i nye energikøretøjers traktionsmotorer, industriel automation og robotteknologi, præcisionsinstrumenter, medicinsk udstyr og avancerede husholdningsapparater.
Send din tegning eller prøve til Guanshuo Precision. Den fulde rute kører internt, fra stanginspektion over kogning, varmebehandling og præcisionsslibning til en afmålt slutrapport.
Anmod om et tilbud Eller nå holdet påkontakt side.