1. Det metallurgiske fundament af rustfrit stål glat motoraksel
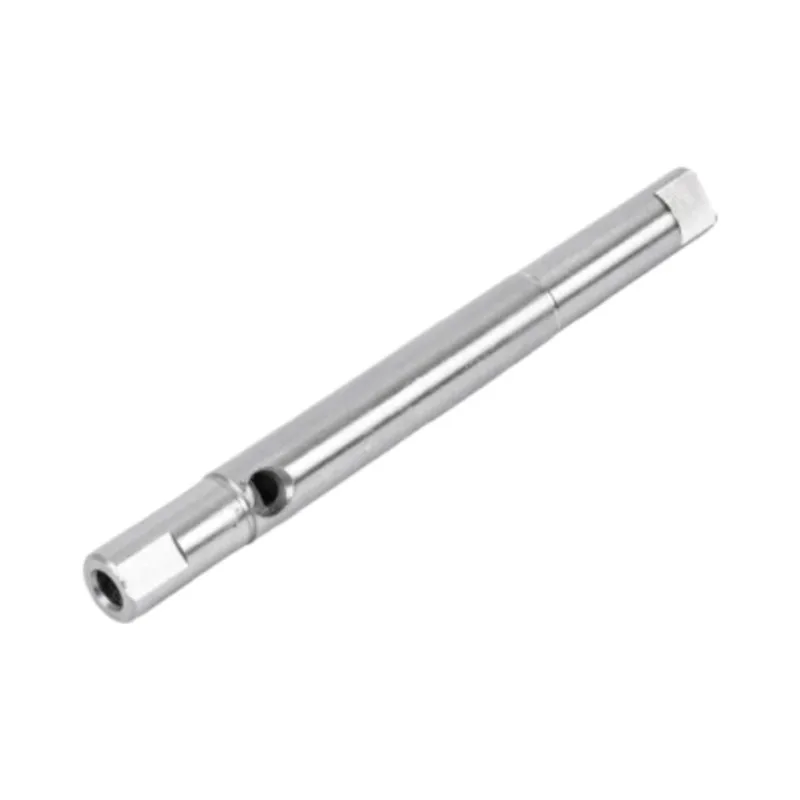
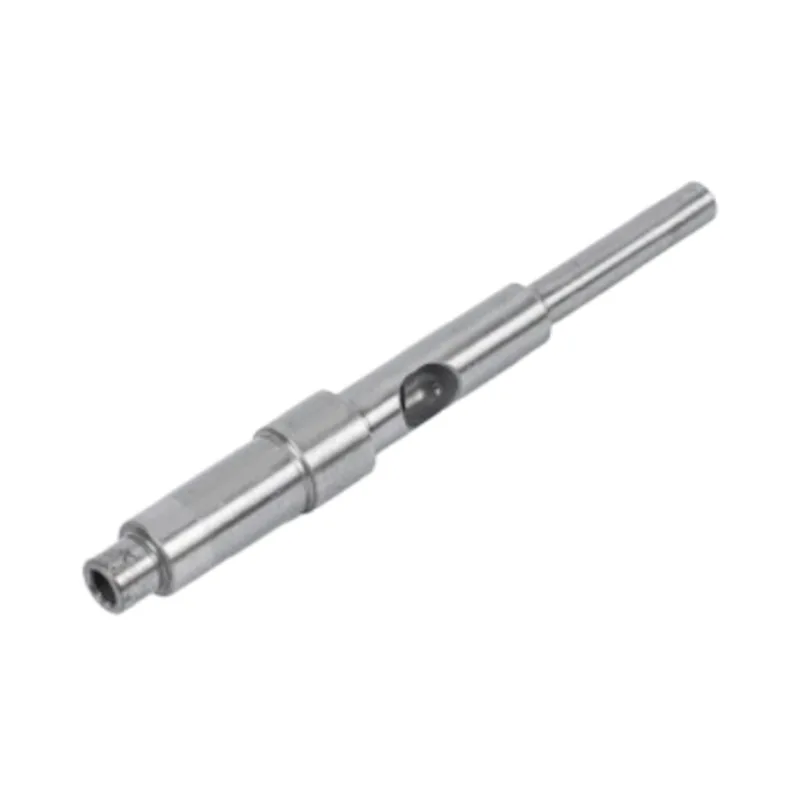
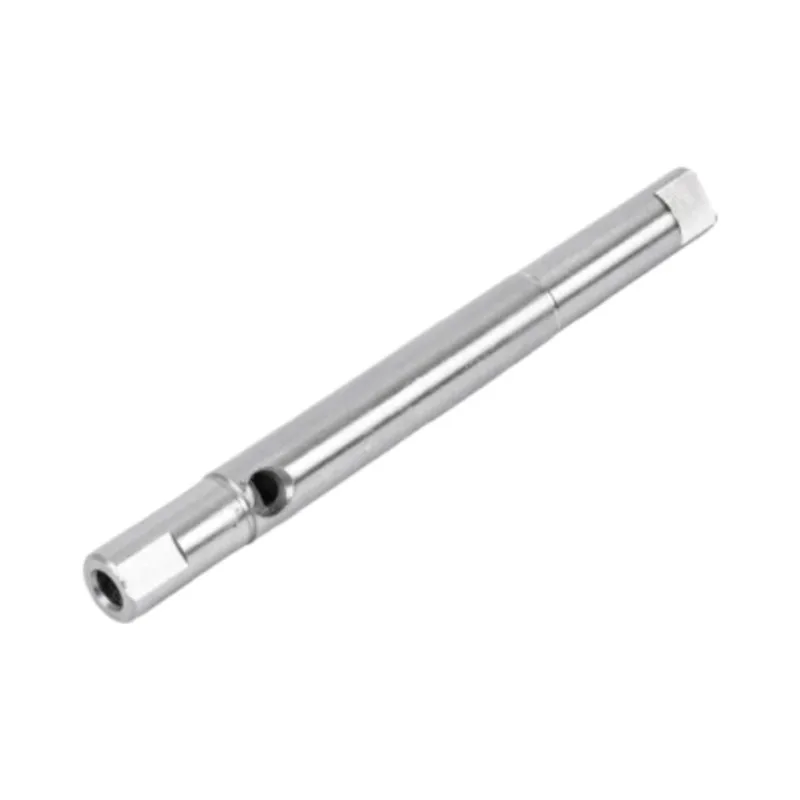
Ydeevnen af ethvert motordrevet system begynder med det roterende element, der overfører drejningsmoment fra rotoren til belastningen. ENRustfrit stål glat motorakseler ikke blot en cylindrisk stang; det er en præcisionskonstrueret komponent, hvis metallurgiske egenskaber direkte påvirker effektiviteten, levetiden og positionsnøjagtigheden. Rustfrit stål, som en materialefamilie, tilbyder en enestående balance mellem mekanisk styrke, korrosionsbestandighed og bearbejdelighed - kvaliteter, der er uundværlige for aksler, der fungerer i både renrumsmiljøer og barske industrielle omgivelser.
Valget af den passende rustfri stålkvalitet til en motoraksel afhænger af de specifikke driftsforhold. Austenitiske kvaliteter som 304 og 316 giver enestående korrosionsbestandighed og er meget udbredt i fødevareforarbejdning, medicinsk udstyr og marine applikationer. Martensitiske kvaliteter som 420 og 440C tilbyder på den anden side højere hårdhed og slidstyrke, hvilket gør dem velegnede til applikationer med høj belastning eller høj hastighed, hvor overfladens holdbarhed er altafgørende. Mikrostrukturen af disse legeringer - uanset om de er ansigtscentreret kubisk (FCC) for austenitisk eller kropscentreret tetragonal (BCT) for martensitisk - bestemmer deres reaktion på varmebehandling, koldbearbejdning og bearbejdningsoperationer.
Ud over basislegeringen henter den glatte motoraksel i rustfrit stål sin funktionelle overlegenhed fra kontrolleret behandling, der forfiner kornstrukturen og eliminerer interne spændinger. Vakuumafgasning og elektroslaggomsmeltning (ESR) er avancerede raffineringsteknikker, der reducerer ikke-metalliske indeslutninger, hvilket resulterer i et renere stål med forbedret træthedsmodstand. For aksler udsat for cyklisk belastning - såsom dem i servomotorer eller robotaktuatorer - oversættes denne metallurgiske renhed direkte til forlænget levetid og forudsigelige fejltilstande.
2. Fremstillingsprocesser, der giver ægte glathed
Rejsen fra rå rustfri stålstang til en færdig motoraksel involverer en række præcisionsbearbejdningsoperationer, der hver især bidrager til den endelige dimensionelle nøjagtighed og overfladekvalitet. At opnå en virkelig glat overflade på en motoraksel er ikke en enkelt-trins proces; det kræver en koordineret tilgang, der begynder med materialeforberedelse og kulminerer i fine efterbehandlingsteknikker.
2.1 CNC-drejning og præcisionsslibning
Computer Numerical Control (CNC) drejning er den primære formningsoperation for motoraksler. I løbet af denne fase roteres råstangen mod et stationært skæreværktøj for at producere den grundlæggende cylindriske form, inklusive eventuelle trinformede diametre, skuldre eller gevindender. Moderne CNC drejebænke udstyret med strømførende værktøj kan udføre flere operationer i en enkelt opsætning, hvilket reducerer udløbsfejl og sikrer koncentricitet mellem forskellige akselsektioner. Typiske drejetolerancer spænder fra ±0,05 mm til ±0,01 mm, afhængigt af maskinens kapacitet og kompleksiteten af delens geometri.
Efter drejning forfiner cylindrisk slibning akseldiameteren til dens endelige dimension og forbedrer samtidig overfladefinishen. Slibeoperationer bruger slibeskiver med kontrollerede kornstørrelser til at fjerne mikroskopiske mængder materiale, hvilket opnår overfladeruhedsværdier så lave som Ra 0,2 μm eller bedre. Til ultrapræcisionsapplikationer, såsom dem, der findes i halvlederfremstillingsudstyr eller rumfartsaktuatorer, kan slibning efterfølges af lapning eller superfinishing for at nå Ra 0,04 μm.
2.2 Centerløs slibning for ensartet rundhed
Centerløs slibning er en specialiseret teknik, der er særligt velegnet til lange, slanke aksler, hvor traditionel slibning mellem centre ville introducere afbøjningsfejl. I denne proces understøttes emnet af et arbejdsstøtteblad og en reguleringsskive, mens en slibeskive fjerner materiale fra den udvendige diameter. Fraværet af centerhuller eliminerer en almindelig kilde til geometriske fejl, og den kontinuerlige gennemføringsmetode muliggør produktion i høj volumen med enestående repeterbarhed. Centerløs slibning er ofte den foretrukne efterbehandlingsoperationRustfrit stål glat motorakselproduktion, da den leverer både snævre diametrale tolerancer og overlegen overfladeintegritet.
3. Overfladefinish og dimensionstolerancer
Udtrykket "glat" i sammenhæng med en motoraksel omfatter to distinkte, men indbyrdes forbundne attributter: overfladeruhed og dimensionel konsistens. Overfladeruhed, typisk kvantificeret som Ra (aritmetisk gennemsnitlig ruhed), påvirker friktion, slid og evnen til at opretholde smørefilm. En glattere overflade reducerer friktionen mellem akslen og dens tilhørende komponenter - såsom lejer, tætninger eller gear - og forbedrer derved den mekaniske effektivitet og reducerer varmeudviklingen.
Dimensionstolerancer bestemmer på den anden side, hvor præcist akslen passer ind i dens hus, og hvor konsekvent den overfører bevægelse. For højtydende motoraksler er diametrale tolerancer almindeligvis specificeret til h6 eller h7 kvaliteter, som for en 20 mm aksel svarer til tolerancer på henholdsvis ca. ±0,013 mm og ±0,021 mm. I kritiske applikationer kan tolerancerne strammes til ±0,005 mm eller endda ±0,002 mm, hvilket ikke kun kræver avanceret bearbejdningsudstyr, men også streng temperaturkontrol under fremstilling og måling.
Tabellen nedenfor opsummerer typiske overfladefinish og tolerancespecifikationer for motoraksler i rustfrit stål på tværs af forskellige anvendelseskategorier:
| Ansøgningskategori | Overfladeruhed (Ra) | Diameter Tolerance | Typisk karakter |
|---|---|---|---|
| General Industrial Motors | Ra 0,8 – 1,6 μm | ±0,05 mm | 304/316 |
| Præcisionsservo og robotik | Ra 0,2 – 0,4 μm | ±0,01 mm | 420/440C |
| Medicin og halvleder | Ra 0,04 – 0,1 μm | ±0,005 mm | 316L / 17-4PH |
| Automotive & Aerospace | Ra 0,2 – 0,6 μm | ±0,015 mm | Brugerdefinerede legeringer |
Det er værd at bemærke, at overfladefinish og tolerance ikke er uafhængige parametre. At opnå en usædvanlig glat overflade kræver ofte flere efterbehandlinger, som hver især kan ændre den endelige diameter en smule. Proceskontrolstrategier - såsom måling i processen og adaptiv feedback - er derfor afgørende for at balancere disse to kritiske kvalitetsegenskaber.
4. Anvendelsesdomæner for glat motoraksel i rustfrit stål
Alsidigheden afRustfrit stål glat motorakselafspejles i dens udbredte anvendelse på tværs af forskellige brancher. Hver applikation stiller unikke krav til akselydelse, hvilket driver behovet for skræddersyede materialevalg og fremstillingsprocesser.
Irobotik og automatisering, motoraksler er integreret i ledaktuatorer, lineære trin og sluteffektormekanismer. Her er der lagt vægt på lav friktion, høj positionsnøjagtighed og minimalt tilbageslag. Skafter i rustfrit stål med slebne og polerede overflader muliggør jævne, gentagelige bevægelser, mens de modstår slid fra kontinuerlig drift.
Demedicinsk udstyrsektoren kræver aksler, der ikke kun er præcise, men også biokompatible og steriliserbare. Kirurgisk robotteknologi, diagnostisk udstyr og lægemiddelleveringssystemer er alle afhængige af rustfri stålskafter, der kan modstå autoklavering og kemisk rengøring uden nedbrydning. Den glatte overfladefinish forhindrer også bakteriel vedhæftning, en kritisk faktor i sterile miljøer.
Ibilsystemer, motoraksler i rustfrit stål findes i elektrisk servostyring, gasspjældaktuatorer og køleventilatormotorer. Disse komponenter skal tåle ekstreme temperaturer, vibrationer og udsættelse for vejsalte og væsker. Korrosionsbestandigheden af rustfrit stål, kombineret med dets udmattelsesstyrke, gør det til det foretrukne materiale til applikationer under motorhjelmen og chassismonteret.
Andre bemærkelsesværdige applikationer inkludererhalvlederfremstillingudstyr, hvor ultra-rene og partikelfrie skakter er afgørende;fødevareforarbejdningmaskineri, hvor hygiejne og korrosionsbestandighed er altafgørende; ogmarinesystemer, hvor saltvandseksponering kræver det højeste niveau af korrosionsbeskyttelse.
5. Materialekvaliteter og korrosionsbestandighed
At vælge den korrekte rustfri stålkvalitet til en motoraksel er en beslutning, der ikke kun påvirker ydeevnen, men også fremstillingsevnen og omkostningerne. De mest almindeligt anvendte kvaliteter falder i tre kategorier:
- 304 rustfrit stål— Arbejdshesten i den rustfri familie, der tilbyder fremragende korrosionsbestandighed, god formbarhed og nem bearbejdning. Velegnet til generelle skakter i milde miljøer.
- 316 rustfrit stål— Forstærket med molybdæn for overlegen modstandsdygtighed over for chlorider og sure medier. Foretrukken til marine, kemiske og medicinske applikationer.
- 420 / 440C rustfrit stål— Martensitiske kvaliteter, der kan varmebehandles til høj hårdhed (op til 58–60 HRC). Ideel til aksler, der kræver slidstyrke og høj bæreevne.
Ud over standardkvaliteterne tilbyder specialiserede legeringer såsom 17-4PH (udfældningshærdning) og duplex rustfrit stål kombinationer af styrke og korrosionsbestandighed, der er uovertruffen af konventionelle kvaliteter. Disse materialer er ofte specificeret til rumfart, olie og gas og andre krævende sektorer, hvor komponentfejl ikke er en mulighed.
Korrosionsbestandighed er ikke udelukkende en funktion af legeringssammensætning; overfladens tilstand spiller også en væsentlig rolle. En glat, poleret overflade reducerer det tilgængelige overfladeareal til ætsende angreb og eliminerer sprækker, hvor ætsende midler kan samle sig. Passivering - en kemisk behandling, der fjerner frit jern fra overfladen - forstærker yderligere det passive oxidlag, der giver rustfrit stål dets korrosionsbestandige egenskaber.
6. Designovervejelser for akselintegration
At integrere en glat motoraksel i rustfrit stål i et komplet mekanisk system kræver omhyggelig opmærksomhed på flere designparametre. Disse omfatter:
- Skaftdiameter og længde— Bestemt af drejningsmomentkrav, kritisk hastighed og tilgængelig kuvertplads. Slanke aksler kan kræve mellemstøtter for at forhindre afbøjning.
- Afslut konfigurationer— Akselender kan være glatte, gevindskårne, med kile eller noter, afhængigt af drejningsmomentoverførselsmetoden. Hver konfiguration pålægger forskellige krav til bearbejdning og tolerance.
- Lejevalg— Valget af lejer (kugle, rulle eller bøsning) påvirker krav til akseloverfladefinish og smørestrategi. Højere overfladefinish reducerer lejefriktionen og forlænger lejernes levetid.
- Forseglingsarrangementer— For aksler, der passerer gennem huse eller fungerer i våde omgivelser, skal tætninger være kompatible med akseloverfladen for at forhindre lækage og forurening.
Designere bør også overveje de termiske ekspansionskarakteristika af rustfrit stål i forhold til andre materialer i samlingen. Mens rustfrit stål har en termisk udvidelseskoefficient svarende til kulstofstål, kan forskelle blive betydelige i højtemperaturapplikationer, hvilket potentielt påvirker lejets forspænding og akseljustering.
7. Kvalitetssikrings- og testprotokoller
At sikre, at enhver glat motoraksel i rustfrit stål opfylder de specificerede krav, kræver en omfattende kvalitetssikringsramme. Denne ramme omfatter typisk verifikation af indgående materiale, inspektion i processen og endelig accepttest.
Materiale verifikationbegynder med kemisk analyse for at bekræfte legeringssammensætning, efterfulgt af mekanisk test for at verificere trækstyrke, flydespænding og hårdhed. Til kritiske applikationer kan ultralyds- eller hvirvelstrømstestning anvendes til at detektere underjordiske defekter såsom revner eller indeslutninger.
Igangværende inspektioner afhængig af dimensionelle målinger ved hvert bearbejdningstrin. Koordinatmålemaskiner (CMM'er) og lasermikrometre giver data med høj nøjagtighed om diameter, rundhed, rethed og koncentricitet. Overfladeruhed måles ved hjælp af profilometre, med stylus eller optiske metoder afhængigt af den nødvendige opløsning.
Endelig accepttestomfatter ofte en funktionel udløbstest, hvor akslen roteres med driftshastigheder, mens vibrationer og udløb overvåges. Denne test validerer, at skaftets dynamiske egenskaber - inklusive balance og stivhed - er inden for acceptable grænser. For aksler beregnet til højhastighedsapplikationer kan dynamisk balancering udføres for at minimere ubalancekræfter.
8. Ofte stillede spørgsmål
Til generelle industrielle anvendelser er overfladeruhed på Ra 0,8-1,6 μm almindelig. Præcisionsservo- og robotapplikationer kræver typisk Ra 0,2-0,4 μm, mens ultrapræcisionsapplikationer i medicinsk eller halvlederudstyr kan kræve Ra 0,04-0,1 μm.
Til ætsende miljøer såsom marine eller kemisk forarbejdning anbefales 316 rustfrit stål på grund af dets indhold af molybdæn, som øger modstandsdygtigheden over for klorider og sure medier. For endnu højere korrosionsbestandighed kan duplex rustfrit stål eller super-austenitiske kvaliteter overvejes.
Centerløs slibning understøtter emnet på et arbejdsstøtteblad uden brug af centerhuller, hvilket gør det ideelt til lange, slanke skafter. Det giver høj produktivitet og ensartet rundhed. Cylindrisk slibning bruger centre eller patroner til at holde emnet og er bedre egnet til aksler med komplekse funktioner eller trinformede diametre.
Standardtolerancer er typisk ±0,05 mm til generelle applikationer. Præcisionsbearbejdning kan opnå ±0,01 mm, og med avanceret slibning og lapning er tolerancer så små som ±0,005 mm eller endda ±0,002 mm mulige.
Overfladefinish påvirker friktion, slid, fastholdelse af smøring og tætningseffektivitet. En glattere overflade reducerer friktionen mellem akslen og lejer eller tætninger, hvilket forbedrer effektiviteten og forlænger komponenternes levetid. Det minimerer også risikoen for stresskoncentration og udmattelsesrevner.
Har brug for en præcisionsudvikletRustfrit stål glat motorakselskræddersyet til dine nøjagtige specifikationer?
Guanshuokombinerer årtiers bearbejdningsekspertise med avancerede kvalitetssystemer for at levere akselløsninger, der yder.
Kontakt osDiskuter dine projektkrav med vores ingeniørteam.